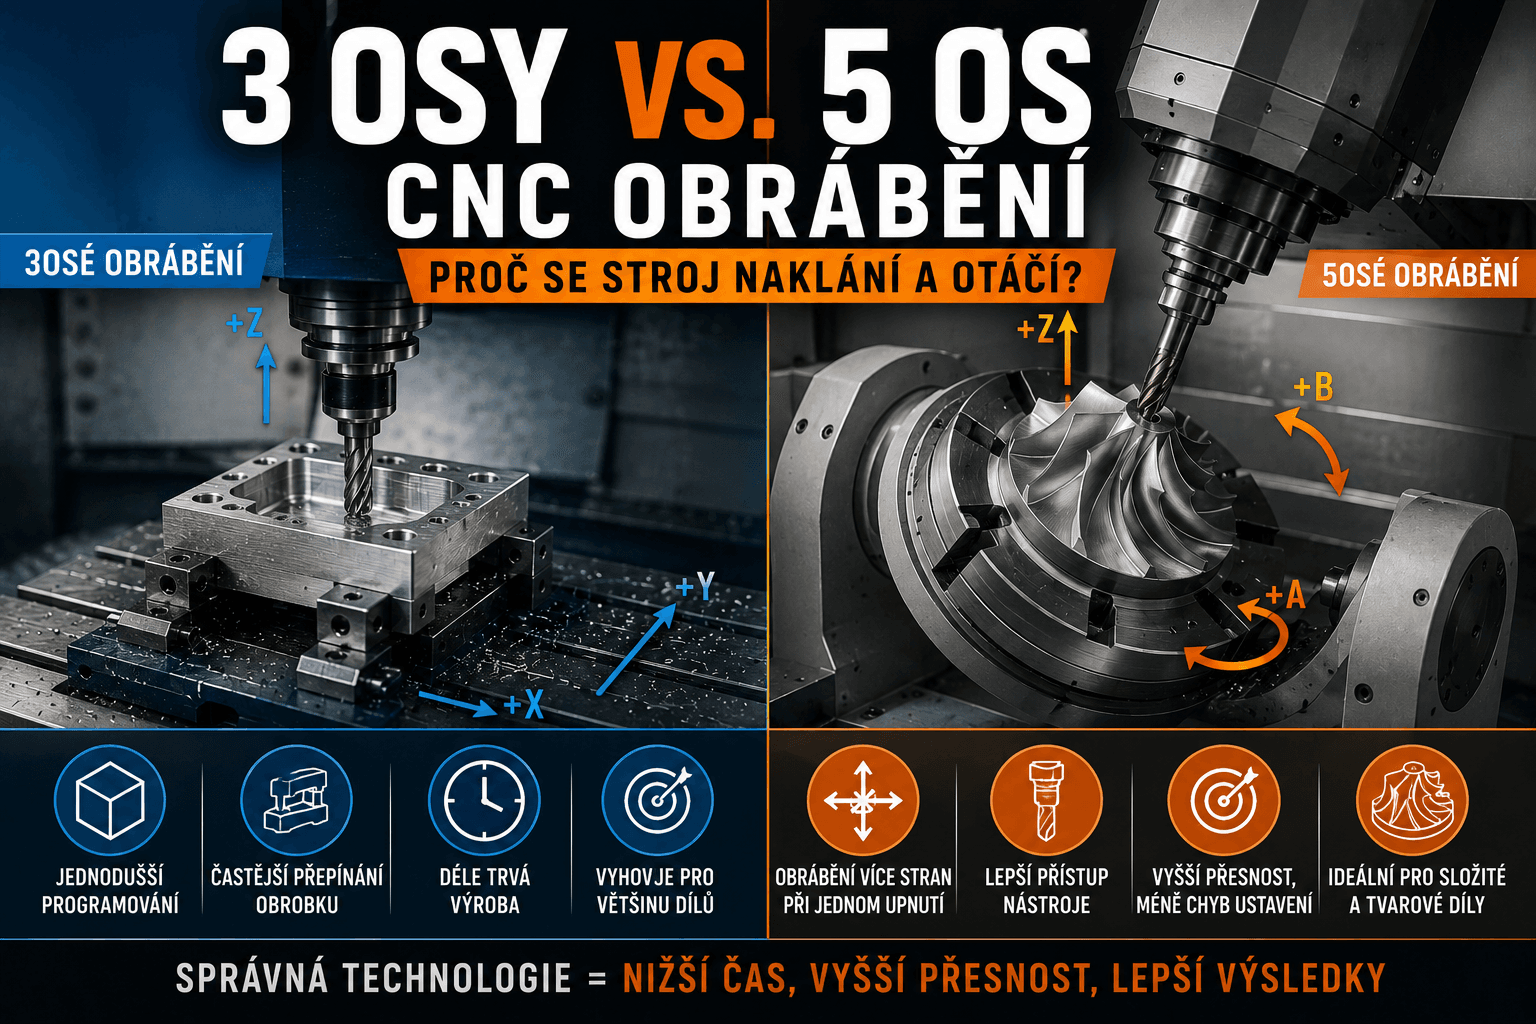
Když sledujete běžnou CNC frézku, její pohyb je poměrně snadno představitelný. Nástroj nebo pracovní stůl se pohybuje doprava a doleva, dopředu a dozadu a nahoru a dolů.
Pak ale uvidíte moderní pětiosé centrum. Obrobek se během obrábění začne naklánět, otáčet a současně kolem něj projíždí fréza. Na první pohled to může vypadat skoro jako průmyslová choreografie.
Důvod je přitom velmi praktický: nástroj se potřebuje dostat k místům, která by na běžném tříosém stroji vyžadovala nové upnutí výrobku nebo by vůbec nebyla dostupná vhodným směrem.
Pět os ale automaticky neznamená pětkrát rychlejší nebo pětkrát přesnější výrobu. Pro mnoho součástí je klasická tříosá frézka stále nejlepší a nejjednodušší řešení.
Co znamenají tři osy CNC stroje?
U běžné tříosé CNC frézky pracujeme se třemi lineárními osami:
- X – pohyb doprava a doleva,
- Y – pohyb dopředu a dozadu,
- Z – pohyb nahoru a dolů.
Je jedno, zda se na konkrétní konstrukci pohybuje stůl, vřeteno nebo kombinace obou. Z pohledu CNC programu máme tři základní směry, ve kterých lze přesně řídit vzájemnou polohu nástroje a obrobku.
Tři osy stačí pro obrovské množství strojírenských dílů.
Na 3osém obráběcím centru lze vyrábět například:
- desky,
- příruby,
- držáky,
- kapsy a drážky,
- otvory,
- rovinné plochy,
- formy a tvarové plochy dostupné shora.
Pokud je celá obráběná geometrie přístupná ze směru vřetena, není důvod přidávat další osy jen proto, že modernější stroj vypadá zajímavěji.
Kde začíná problém tříosého stroje?
Představme si jednoduchý hranol, na kterém potřebujeme vyrobit otvory do horní plochy i do obou bočních stěn.
Horní stranu 3osá frézka zvládne bez problému.
K boční stěně ale svislé vřeteno míří ze špatného směru.
Jedním řešením je:
- obrobit horní stranu,
- zastavit stroj,
- výrobek uvolnit,
- otočit jej o 90°,
- znovu jej přesně ustavit,
- nastavit nebo ověřit nový nulový bod,
- obrobit další stranu.
Pokud potřebujeme obrábět pět stran, může se podobný postup několikrát opakovat.
Každé nové upnutí něco stojí
Přepnutí výrobku neznamená pouze několik minut práce operátora.
Při každém novém upnutí vzniká další možnost:
- chyby při ustavení,
- znečištění dosedací plochy třískou,
- odchylky nového nulového bodu,
- ztráty návaznosti mezi jednotlivými plochami,
- prodloužení celkového času výroby.
Čím přesnější jsou vzájemné polohy otvorů, ploch a os, tím důležitější je počet upnutí omezovat.
Co přidává pětiosý CNC stroj?
Pětiosý stroj má vedle tří lineárních os X, Y a Z ještě dvě rotační osy.
Ty mohou podle konstrukce stroje:
- naklánět a otáčet pracovní stůl,
- naklánět vřetenovou hlavu,
- nebo kombinovat pohyb stolu a hlavy.
Rotační osy se obvykle označují písmeny A, B a C. Konkrétní stroj používá dvě z nich podle své konstrukce.
Například obrobek může být na otočně-sklopném stole. Stůl jej natočí kolem svislé osy a zároveň nakloní do požadovaného úhlu.
Nástroj se potom může dostat k boku, šikmé ploše nebo jiné části výrobku, aniž by jej člověk ručně vyndával z přípravku.
Pět os neznamená vždy, že se všech pět pohybuje současně
Tady vzniká jeden z nejčastějších omylů.
Pětiosý stroj lze používat minimálně dvěma zásadně odlišnými způsoby.
3+2 obrábění
Při obrábění 3+2 stroj pomocí dvou rotačních os nejprve natočí obrobek do požadované polohy.
Rotační osy se následně zastaví a vlastní frézování probíhá klasicky pomocí X, Y a Z.
Například:
- stroj obrobek nakloní o 45°,
- rotační osy polohu drží,
- fréza obrobí šikmou plochu pomocí tří lineárních os,
- stroj obrobek natočí na další stranu,
- pokračuje další operace.
Velkou výhodou je možnost obrábět několik stran součásti při jednom upnutí.
Simultánní 5osé obrábění
Při simultánním pětiosém obrábění se během samotného řezu mohou pohybovat lineární i rotační osy současně.
Nástroj tak průběžně mění svou polohu i úhel vůči obrobku.
To umožňuje obrábět složité prostorové tvary, například:
- lopatky turbín,
- oběžná kola,
- komplexní formy,
- letecké součásti,
- některé zdravotnické implantáty,
- složité díly s plynule měnícími se plochami.
Jaký je rozdíl v praxi?
| 3osé CNC | 5osé CNC | |
|---|---|---|
| Základní pohyb | X, Y, Z | X, Y, Z + dvě rotační osy |
| Obrábění více stran | Často vyžaduje nové upnutí | Často možné při jednom upnutí |
| Složitost programování | Nižší | Vyšší |
| Riziko kolize | Snadněji předvídatelné | Složitější pohyb stroje a upnutí |
| Požadavky na CAM | Od jednoduchých po pokročilé | Výrazně důležitější zejména u simultánních drah |
| Typické díly | Desky, příruby, kapsy, běžné strojní díly | Vícestranné a prostorově složité součásti |
Proč méně upnutí může znamenat vyšší přesnost?
Představme si součást, na které musí otvor v jedné stěně přesně navazovat na otvor v jiné stěně.
Na 3osém stroji může být potřeba výrobek mezi operacemi otočit.
Při každém novém ustavení vzniká určitá chyba polohy – byť velmi malá.
Na pětiosém stroji lze v některých případech obě plochy obrobit při jednom upnutí. Jejich vzájemná poloha potom není zatížena další chybou vzniklou ručním přepnutím součásti.
Právě snížení počtu upnutí je jedním z hlavních praktických přínosů pětiosého obrábění u vícestranných a komplexních dílů.
Pět os může umožnit použít kratší nástroj
Výhoda není pouze v dostupnosti další strany výrobku.
Při hlubokém obrábění na 3osé frézce někdy potřebujeme velmi dlouhý nástroj, aby držák nenarazil do stěny součásti.
Dlouhý nástroj je ale méně tuhý.
Může více:
- vibrovat,
- prohýbat se,
- zhoršovat kvalitu povrchu,
- omezovat možné řezné podmínky.
Pětiosý stroj může obrobek nebo nástroj naklonit do výhodnějšího směru.
V některých situacích se tak k obráběné ploše dostane kratší a tužší nástroj.
A proč se tedy všechno tak složitě otáčí?
Protože optimální směr přístupu nástroje se během obrábění může měnit.
Představte si frézování zakřivené lopatky.
Pokud by nástroj zůstal stále svislý, některá místa by:
- nebyla dostupná,
- vyžadovala příliš dlouhou frézu,
- nebo by držák nástroje narazil do výrobku.
Při pětiosém obrábění řídicí systém průběžně mění úhel tak, aby řezná část nástroje zůstala ve vhodné poloze vůči povrchu.
Právě proto je pohyb pětiosého stroje při sledování tak působivý.
Co je čtvrtá osa?
Mezi klasickou tříosou a plnou pětiosou frézkou existuje ještě velmi časté řešení: čtvrtá osa.
Na stůl běžného obráběcího centra lze například doplnit řízený otočný stůl.
Obrobek se pak může otáčet kolem další osy.
To je výhodné například při výrobě:
- otvorů po obvodu,
- vícestranných hranolů,
- některých hřídelových součástí,
- dílů vyžadujících opakované natočení.
Pro řadu výrob je čtvrtá osa velmi efektivním kompromisem mezi jednoduchostí 3osého stroje a možnostmi plné pětiosé technologie.
Je 5osý stroj vždy rychlejší?
Ne.
Jednoduchou desku s několika otvory může být zbytečné vyrábět na dražším pětiosém centru, pokud ji běžná 3osá frézka zvládne rychle, přesně a s jednoduchým upnutím.
Pětiosý stroj získává výhodu především tehdy, když:
- výrobek potřebuje obrábění z více stran,
- je složitý na opakované ustavení,
- má náročné prostorové plochy,
- je důležitá přesná návaznost mezi několika stranami,
- lze významně snížit počet operací a manipulací.
A je 5osý stroj vždy přesnější?
Také ne automaticky.
Výsledná přesnost závisí na celé řadě faktorů:
- konstrukci a stavu stroje,
- kalibraci rotačních os,
- tepelném chování,
- nástroji,
- upnutí,
- programu,
- měření a seřízení.
Pětiosá technologie ale může přesnost zvýšit tím, že odstraní některá opakovaná přepnutí obrobku.
Jinými slovy: výhoda není v tom, že číslo pět je samo o sobě přesnější než číslo tři.
Proč je pětiosé programování náročnější?
U běžné tříosé frézky se při kontrole programu soustředíme hlavně na pohyb nástroje vůči obrobku a upnutí.
Na pětiosém stroji se může navíc pohybovat celý obrobek, stůl nebo hlava.
Programátor proto musí hlídat také:
- polohu rotačních os,
- držák nástroje,
- svěrák nebo přípravek,
- stůl stroje,
- limity jednotlivých os,
- kolize při naklápění obrobku.
U složitějšího simultánního obrábění se proto velmi výrazně uplatňuje CAM software a simulace celého stroje.
Pracovní prostor se při naklápění mění
Další zajímavost pětiosého stroje: skutečně použitelný prostor není vždy stejný jako jednoduché rozměry pojezdů X, Y a Z.
Velký obrobek musí mít při otáčení a naklápění dostatek prostoru, aby nenarazil do:
- konstrukce stroje,
- vřetena,
- přípravku,
- dalších částí otočného stolu.
Proto může být při plánování pětiosé výroby důležitá nejen velikost výrobku, ale i jeho poloha a způsob upnutí.
Kde se 5osé obrábění používá?
S pětiosými CNC stroji se často setkáme v odvětvích, kde se vyrábějí složité nebo velmi přesné součásti.
Letectví
Lopatky, konstrukční díly, části motorů nebo složité lehčené komponenty.
Energetika
Oběžná kola, turbínové díly a další prostorově náročné součásti.
Automobilový průmysl a motorsport
Prototypy, formy, díly motorů a konstrukčně složité komponenty.
Výroba forem a nástrojů
Tvarové dutiny, vložky forem a plochy s komplikovanou geometrií.
Zdravotnická technika
Některé implantáty, chirurgické nástroje a velmi malé přesné součásti.
To ale neznamená, že pětiosé stroje patří jen do velkých továren. Dnes je používají také menší nástrojárny a zakázkové obráběcí firmy.
Jaký stroj je tedy lepší?
Správná otázka není:
„Je lepší tříosý, nebo pětiosý CNC stroj?“
Lepší otázka zní:
„Který stroj dokáže konkrétní součást vyrobit nejefektivněji, bezpečně a v požadované přesnosti?“
Pro jednoduchou přírubu může být nejlepší klasické tříosé centrum.
Pro složitou leteckou součást může pětiosý stroj eliminovat několik upnutí, umožnit lepší přístup nástroje a zásadně zjednodušit celý výrobní postup.
Co musí umět člověk pracující s 5osým CNC?
Základ zůstává stejný jako u ostatního CNC obrábění.
Pracovník musí rozumět:
- technickému výkresu,
- nástrojům,
- nulovým bodům,
- upnutí,
- řezným podmínkám,
- bezpečnému odladění programu.
Navíc ale přibývá prostorová představivost a práce s rotačními osami.
Velkou roli má zejména CNC programátor nebo CAM programátor, který připravuje a kontroluje dráhy pro složité víceosé obrábění.
CNC seřizovač pak musí správně připravit skutečný stroj, nástroje, přípravek a první kus tak, aby virtuální simulace odpovídala realitě.
Tři osy nezmizí
Pětiosé stroje patří mezi nejzajímavější technologie moderního obrábění, ale klasické tříosé frézky rozhodně nejsou zastaralé.
Jsou:
- jednodušší,
- levnější,
- snadněji programovatelné,
- a pro velké množství součástí naprosto dostačující.
Ve skutečné výrobě proto často nenajdeme svět rozdělený na „staré tři osy“ a „moderních pět os“.
Najdeme různé stroje určené pro různé úkoly.
Proč tedy pětiosý CNC stroj vypadá, jako by při obrábění tančil?
Protože neustále hledá vhodný vztah mezi nástrojem a povrchem výrobku.
Někdy pouze natočí obrobek, zastaví se a pokračuje klasickým tříosým frézováním.
Jindy se při složité simultánní operaci pohybují všechny potřebné osy společně a nástroj neustále mění svůj úhel vůči součásti.
Výsledkem může být výrobek, který by na klasickém stroji vyžadoval několik samostatných upnutí, složité přípravky nebo by se některé jeho plochy obráběly jen velmi obtížně.
A právě v tom je skutečná síla pětiosého CNC obrábění: nejde pouze o dvě osy navíc, ale o možnost dostat nástroj ke složitému výrobku z mnohem vhodnějšího směru.
Chcete začít úplně od základů? Přečtěte si článek Co je CNC a jak funguje CNC stroj. Pokud vás zajímá práce, která za drahami víceosých strojů stojí, podívejte se také na profesi CNC programátor nebo na aktuální nabídky práce ve strojírenství.