Operátor dokončí první kus, otevře dveře CNC stroje, vytáhne výrobek a vezme do ruky posuvné měřidlo.
Tak vypadá běžná kontrola v mnoha výrobách.
Moderní obráběcí centrum ale může část stejné práce provést ještě předtím, než se dveře vůbec otevřou.
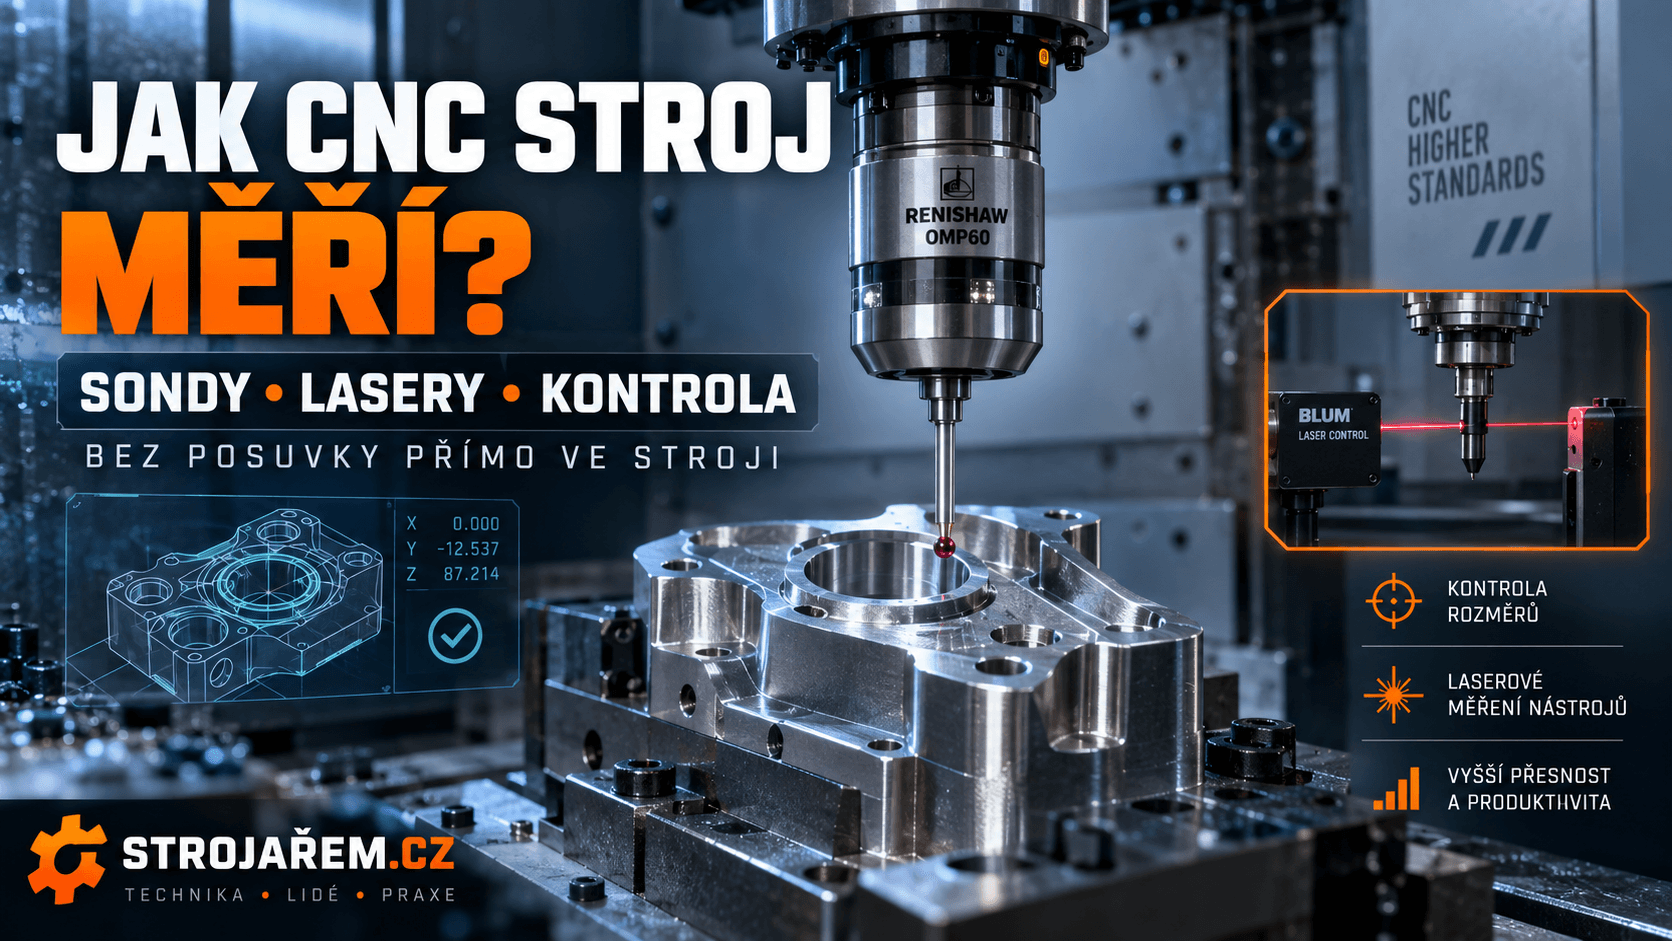
Do vřetena se místo frézy vloží měřicí sonda. Pomalu se přiblíží k výrobku, dotkne se jeho povrchu a řídicí systém zaznamená skutečnou polohu.
Stejný stroj může mít na stole další sondu, která změří délku frézy nebo vrtáku. Jinde nástroj projede laserovým paprskem a systém během několika okamžiků zkontroluje jeho rozměry nebo zjistí, že je ulomený.
Na první pohled to může vypadat, že CNC stroj získal vlastní posuvku, mikrometr a kontrolora kvality.
Ve skutečnosti je princip trochu jiný.
Měření přímo v CNC stroji není kouzelné tlačítko „zkontroluj výrobek“. Je to další řízená operace, která používá známou geometrii sondy a přesný pohyb stroje k určení polohy, rozměru nebo stavu nástroje.
Co může CNC stroj vlastně měřit?
Nejdříve je dobré rozdělit dvě rozdílné oblasti.
Měření obrobku
Sonda ve vřetenu může kontrolovat samotnou součást.
Například:
- najít hranu polotovaru,
- určit jeho střed,
- najít střed otvoru,
- změřit výšku plochy,
- zkontrolovat vzdálenost mezi prvky,
- ověřit polohu součásti po upnutí,
- zkontrolovat některé rozměry během obrábění.
Měření nástroje
Jiný systém kontroluje frézu, vrták nebo další řezný nástroj.
Může například určit:
- délku nástroje,
- průměr nebo poloměr,
- zda nástroj není zlomený,
- u pokročilejšího systému stav některých částí jeho profilu.
Obě oblasti mají společný cíl: dát CNC řízení informaci o skutečném stavu výroby místo toho, aby program pracoval pouze s předem zadanými teoretickými hodnotami.
Dotyková sonda místo řezného nástroje
Obrobková sonda může vypadat trochu jako nástroj s dlouhou stopkou zakončenou malou kuličkou.
Do vřetena se upíná podobně jako fréza nebo vrták.
Neřeže ale materiál.
Jejím úkolem je přesně zaznamenat okamžik, kdy se dotykový hrot dotkne povrchu.
Řídicí systém v daném okamžiku zná polohu jednotlivých os a může ji využít pro výpočet skutečné polohy měřeného prvku.
Jak sonda najde hranu výrobku?
Představme si polotovar upnutý ve svěráku.
Potřebujeme určit jeho levou hranu.
Sonda se přiblíží z bezpečné vzdálenosti a potom pomalým měřicím pohybem pokračuje směrem k výrobku.
Jakmile kulička hrotu kontaktuje stěnu:
- sonda vyšle signál,
- řízení zaznamená polohu osy,
- software zohlední známý rozměr doteku sondy,
- vypočítá skutečnou polohu hrany.
Podobným způsobem lze hledat další stranu výrobku.
Z dvojice naměřených poloh potom může systém určit například střed součásti.
Automatické nastavení G54
Jedním z nejpraktičtějších použití sondy je nastavení pracovního nulového bodu.
Bez sondy může pracovník:
- najet hranovým snímačem,
- použít dotykovou metodu,
- změřit polohu jiným postupem,
- a výslednou hodnotu ručně zapsat do pracovního offsetu.
Sonda může podobnou sekvenci provést automaticky.
Program:
- najde jednu nebo více referenčních ploch,
- spočítá skutečnou polohu obrobku,
- a podle nastaveného cyklu může odpovídající pracovní souřadný systém aktualizovat.
Tím se omezuje ruční přepisování hodnot a proces se může lépe opakovat při další zakázce nebo automatickém zakládání.
Proč je to důležité u robota?
Člověk může po založení výrobku vizuálně zkontrolovat, zda všechno vypadá správně.
Robot takovou intuitivní kontrolu nemá.
Proto může být měřicí sonda součástí automatizovaného procesu.
Po vložení polotovaru může CNC například ověřit:
- zda je díl skutečně přítomný,
- zda leží ve správné poloze,
- zda není výrazně posunutý,
- zda odpovídá očekávaný rozměr polotovaru.
Pokud naměřená hodnota překročí definovaný limit, program se může zastavit místo toho, aby začal obrábět špatně založený kus.
Sonda může najít také střed otvoru
Představme si již vyrobený otvor.
Sonda může postupně kontaktovat jeho stěnu z několika směrů.
Z naměřených bodů lze určit skutečný střed.
To se hodí například pro:
- ustavení obrobku podle existujícího otvoru,
- kontrolu polohy otvoru,
- navázání další operace na již vyrobenou geometrii.
Podobné cykly existují také pro výstupky, drážky nebo různé referenční plochy.
Může sonda změřit hotový rozměr?
Ano, u vhodných prvků lze sondu využít také během nebo po obrábění.
Například po dokončení kapsy může stroj změřit její šířku nebo polohu vybraných stěn.
Typický proces může vypadat následovně:
- fréza dokončí obrábění,
- odjede do bezpečné polohy,
- stroj vymění frézu za sondu,
- sonda změří vybrané plochy,
- řízení vyhodnotí naměřenou hodnotu.
Pokud je rozměr uvnitř povoleného rozsahu, výroba může pokračovat.
Pokud není, může program například vyvolat alarm nebo reagovat jiným předem připraveným způsobem.
Může CNC samo upravit korekci?
V některých řízených procesech ano.
Představme si například rozměr, který se během série postupně mění kvůli opotřebení nástroje.
Proces může být připraven tak, že:
- stroj rozměr změří,
- porovná jej s cílovou hodnotou,
- vyhodnotí velikost odchylky,
- a v definovaném rozsahu aktualizuje příslušnou korekci nástroje.
Další kus se pak obrábí již s upravenou hodnotou.
To je velmi účinná funkce, ale vyžaduje správně navrženou logiku.
Automatická korekce nesmí bez omezení „honit rozměr“ podle každého jednotlivého měření.
Je potřeba zohlednit:
- nejistotu měření,
- stabilitu procesu,
- povolené limity korekce,
- skutečnou příčinu odchylky.
Proč by automatická korekce mohla být nebezpečná?
Představme si, že na měřené ploše zůstane tříska.
Sonda ji vyhodnotí jako skutečný povrch.
Naměřená hodnota potom nebude odpovídat realitě.
Pokud by systém bez další kontroly podle jediného měření upravil korekci, mohl by správně fungující proces naopak rozhodit.
Proto se automatické reakce nastavují s limity a podle potřeb konkrétní výroby.
Další sonda neměří obrobek, ale nástroj
Na stole CNC obráběcího centra můžeme najít malé pevné zařízení.
Fréza nebo vrták k němu přijede a dotkne se měřicí plochy.
Tím lze určit například skutečnou délku nástroje.
Řídicí systém tuto hodnotu uloží do nástrojové tabulky a použije ji při obrábění.
Stejný princip lze využít také pro kontrolu, zda nástroj během výroby není poškozený.
Jak stroj pozná zlomený vrták?
Před obráběním měl vrták určitou délku.
Po kritické operaci jej program znovu přivede k nástrojové sondě.
Pokud očekávaný kontakt nenastane na správném místě, může řízení vyhodnotit, že nástroj je příliš krátký nebo chybí jeho část.
Výroba se potom může zastavit.
To je velmi důležité zejména při automatickém provozu.
Bez kontroly by zlomený vrták mohl způsobit, že všechny následující výrobky budou mít chybějící otvor.
Proč měřit nástroj přímo ve stroji?
Ruční zadávání délky nástroje přináší prostor pro chybu.
Například:
- špatně odečtená hodnota,
- překlep při zápisu,
- záměna pozice nástroje,
- nesprávná korekce.
Automatický tool setter dokáže měření provést přímo v pracovním prostředí CNC stroje a podle nastavení také aktualizovat odpovídající offset.
Automatické měření nástrojů se používá právě pro délku, průměr a kontrolu poškození nástroje.
A kde se vezme laser?
Dotyková sonda není jedinou možností.
Některé obráběcí stroje používají bezkontaktní laserový systém.
Mezi vysílačem a přijímačem prochází laserový paprsek.
Rotující nástroj projede paprskem a částečně jej přeruší.
Z okamžiku přerušení a pohybu os může systém určit jeho geometrii.
Laserové systémy lze využít například pro:
- měření délky,
- měření průměru,
- kontrolu házení,
- kontrolu některých částí profilu nástroje,
- detekci poškozené řezné hrany.
Výhodou je, že nedochází k mechanickému kontaktu měřicího zařízení s ostřím nástroje. Současné systémy tohoto typu se běžně používají pro automatické měření a kontrolu nástrojů v CNC centrech.
Jak může laser poznat ulomený břit?
U jednoduché kontroly stačí zjistit, zda nástroj existuje a má očekávanou délku.
Pokročilejší laserový systém ale může analyzovat také geometrii rotujícího nástroje.
Pokud jedna část profilu neodpovídá očekávanému stavu, systém může odhalit například poškozenou nebo chybějící řeznou hranu.
To je užitečné hlavně u dražších nástrojů a procesů, kde by poškozený břit mohl znehodnotit další součást.
Sonda sama není přesnější než celý stroj
Tohle je důležitá věc.
Obrobková sonda se pohybuje pomocí stejného CNC stroje, na kterém součást obrábíme.
Výsledek proto ovlivňuje celý měřicí řetězec:
- geometrie stroje,
- odměřování os,
- stav a kalibrace sondy,
- dotykový hrot,
- teplota,
- čistota měřeného povrchu,
- zvolená měřicí strategie.
Není správné předpokládat, že jakmile stroj ukáže například 20,000 mm, známe skutečný rozměr s přesností na tisícinu milimetru.
Tříska může pokazit měření
Před měřením je zásadní čistý povrch.
Pokud sonda místo kovové plochy narazí na:
- třísku,
- kapku hustého oleje,
- nečistotu,
- otřep,
může být výsledek posunutý.
Proto mohou měřicí cykly zahrnovat například:
- ofouknutí měřené plochy,
- oplach procesní kapalinou,
- opakované měření,
- kontrolu, zda jsou výsledky vzájemně realistické.
Teplý výrobek není stejný jako studený výrobek
Součást může být okamžitě po obrábění teplejší než prostředí měrového střediska.
Kov se s teplotou rozměrově mění.
Měření přímo v CNC stroji tedy probíhá v jiných podmínkách než konečná kontrola po ustálení výrobku.
To není automaticky chyba.
Pro řízení výrobního procesu může být informace získaná přímo ve stroji velmi cenná.
Je ale potřeba vědět, k jakému rozhodnutí dané měření používáme.
Nahradí sonda posuvné měřidlo?
Ne úplně.
Posuvné měřidlo je:
- rychlé,
- jednoduché,
- přenosné,
- vhodné pro mnoho běžných kontrol.
Sonda ve stroji má naopak velkou výhodu v automatizaci a opakovatelnosti.
Nemusíme:
- výrobek vyjímat,
- ručně hledat referenční bod,
- přepisovat hodnotu do CNC řízení.
Obě metody tedy řeší trochu jinou potřebu.
Nahradí sonda kontrolora kvality?
Také ne.
Kontrola výrobku může zahrnovat mnohem více než několik rozměrů, které je vhodné změřit uvnitř stroje.
Kontrolor kvality může řešit například:
- kompletní požadavky výkresu,
- geometrické tolerance,
- vzhled,
- drsnost,
- závity,
- kontrolní dokumentaci,
- vyhodnocení neshody.
Na Strojařem.cz najdete také samostatný profil profese Kontrolor kvality.
A co souřadnicový měřicí stroj?
Samostatnou kategorií je CMM neboli souřadnicový měřicí stroj.
Ten je navržen primárně pro metrologickou kontrolu součástí, nikoli pro jejich obrábění.
Podle konfigurace dokáže přesně kontrolovat například:
- rozměry,
- polohy otvorů,
- rovinnost,
- kolmost,
- souosost,
- složitější geometrické tolerance.
Jeho měřicí prostředí, konstrukce a způsob ověřování jsou zaměřené přímo na metrologii. U CMM se například používají standardizované postupy pro ověřování výkonnosti podle řady ISO 10360.
CNC sonda a CMM tedy nejsou konkurenti
Velmi dobře se mohou doplňovat.
Měření ve stroji může odpovědět například:
„Je proces stále dostatečně blízko cílovému rozměru, aby mohlo obrábění pokračovat?“
CMM může při předepsané kontrole odpovědět:
„Splňuje hotový výrobek všechny požadavky technické dokumentace podle stanoveného měřicího postupu?“
To jsou dvě rozdílné otázky.
Kdy má měření přímo v CNC největší smysl?
Velkou výhodu přináší například při:
- opakovaném seřizování zakázek,
- automatickém zakládání polotovarů,
- bezobslužné výrobě,
- drahých součástech, kde chceme problém odhalit ještě během obrábění,
- výrobě s několika návaznými operacemi,
- kontrole kritických nástrojů.
Automatické měření obrobku a nástroje je právě jedním z prvků, které umožňují stabilnější provoz CNC bez neustálého zásahu obsluhy. Renishaw uvádí mezi běžnými aplikacemi automatické ustavení součásti, měření během cyklu, nastavení nástrojů a detekci jejich zlomení.
Jak může vypadat automatický výrobní cyklus?
Představme si jednoduchou výrobu obráběné skříně.
- Robot vloží polotovar do stroje.
- Sonda ověří jeho polohu.
- Automaticky se nastaví nebo ověří pracovní nulový bod.
- Stroj provede hrubování.
- Nástrojová sonda zkontroluje kritický nástroj.
- Proběhne dokončovací frézování.
- Obrobková sonda změří vybraný rozměr.
- Pokud je výsledek v limitu, program pokračuje.
- Po dokončení se zkontroluje například vrták.
- Robot odebere hotový díl.
Člověk při tom nemusí u každého kusu otevírat dveře stroje.
Co když měření zjistí problém?
Záleží na tom, jak je proces naprogramovaný.
Možností je několik:
- zastavit stroj alarmem,
- označit díl jako podezřelý,
- upravit korekci v povoleném rozsahu,
- přejít na sesterský nástroj,
- opakovat měření,
- nepokračovat na další kus.
Automatizace není pouze schopnost něco změřit.
Stejně důležité je rozhodnout, co má systém s naměřenou informací udělat.
Co musí umět člověk, který se sondou pracuje?
Použití sondy neodstraňuje potřebu rozumět měření.
Naopak.
Pracovník musí chápat:
- co přesně sonda měří,
- od jaké základny,
- jaká tolerance je povolená,
- zda je měřený povrch vhodný,
- co znamená výsledná korekce,
- kdy výsledku nevěřit.
To se týká zejména CNC operátora, seřizovače, programátora a pracovníků kvality.
Největší výhoda sondy nemusí být přesnost
Často se předpokládá, že hlavním důvodem automatického měření je získat „přesnější číslo“.
Ve výrobě ale může být ještě důležitější:
- rychlost seřízení,
- opakovatelný postup,
- omezení ručního přepisování,
- kontrola mezi jednotlivými operacemi,
- automatické odhalení problému,
- možnost delšího bezobslužného provozu.
Sonda tak není pouze měřidlem.
Je zároveň součástí řízení výrobního procesu.
Co si z toho zapamatovat?
| Systém | Co typicky kontroluje |
|---|---|
| Obrobková dotyková sonda | Polohu, hrany, středy, vybrané rozměry výrobku |
| Kontaktní nástrojová sonda | Délku, případně průměr a zlomení nástroje |
| Laserový systém | Bezkontaktní měření a kontrolu geometrie nástroje |
| Posuvné měřidlo / mikrometr | Ruční kontrolu konkrétních rozměrů mimo nebo u stroje |
| CMM | Komplexní metrologickou kontrolu geometrie výrobku |
CNC stroj tedy opravdu dokáže „měřit sám“?
Ano, ale jen pokud přesně víme, co tím myslíme.
Moderní CNC stroj může automaticky:
- najít polohu polotovaru,
- nastavit pracovní nulový bod,
- změřit nástroj,
- odhalit jeho zlomení,
- zkontrolovat vybranou geometrii součásti,
- a podle výsledku upravit další průběh programu.
To je obrovský posun oproti výrobě, ve které musí člověk po každé operaci otevřít stroj a všechno ručně překontrolovat.
Neznamená to ale, že zmizí posuvné měřidlo, mikrometr, měrové středisko nebo kontrolor kvality.
Každý z těchto nástrojů má jiný úkol.
Největší síla automatického měření spočívá v tom, že CNC už nemusí být slepý stroj, který pouze vykonává předem napsané pohyby.
Může během výroby získávat informace o skutečném obrobku a nástrojích a podle předem připravených pravidel na ně reagovat.
A právě tato zpětná vazba je jedním z důležitých kroků od běžného CNC obrábění k moderní automatizované výrobě.
Pokud vás měření zajímá více, přečtěte si také článek Jak správně měřit posuvným měřidlem a mikrometrem, prohlédněte si profesi Kontrolor kvality nebo aktuální nabídky práce ve strojírenství.