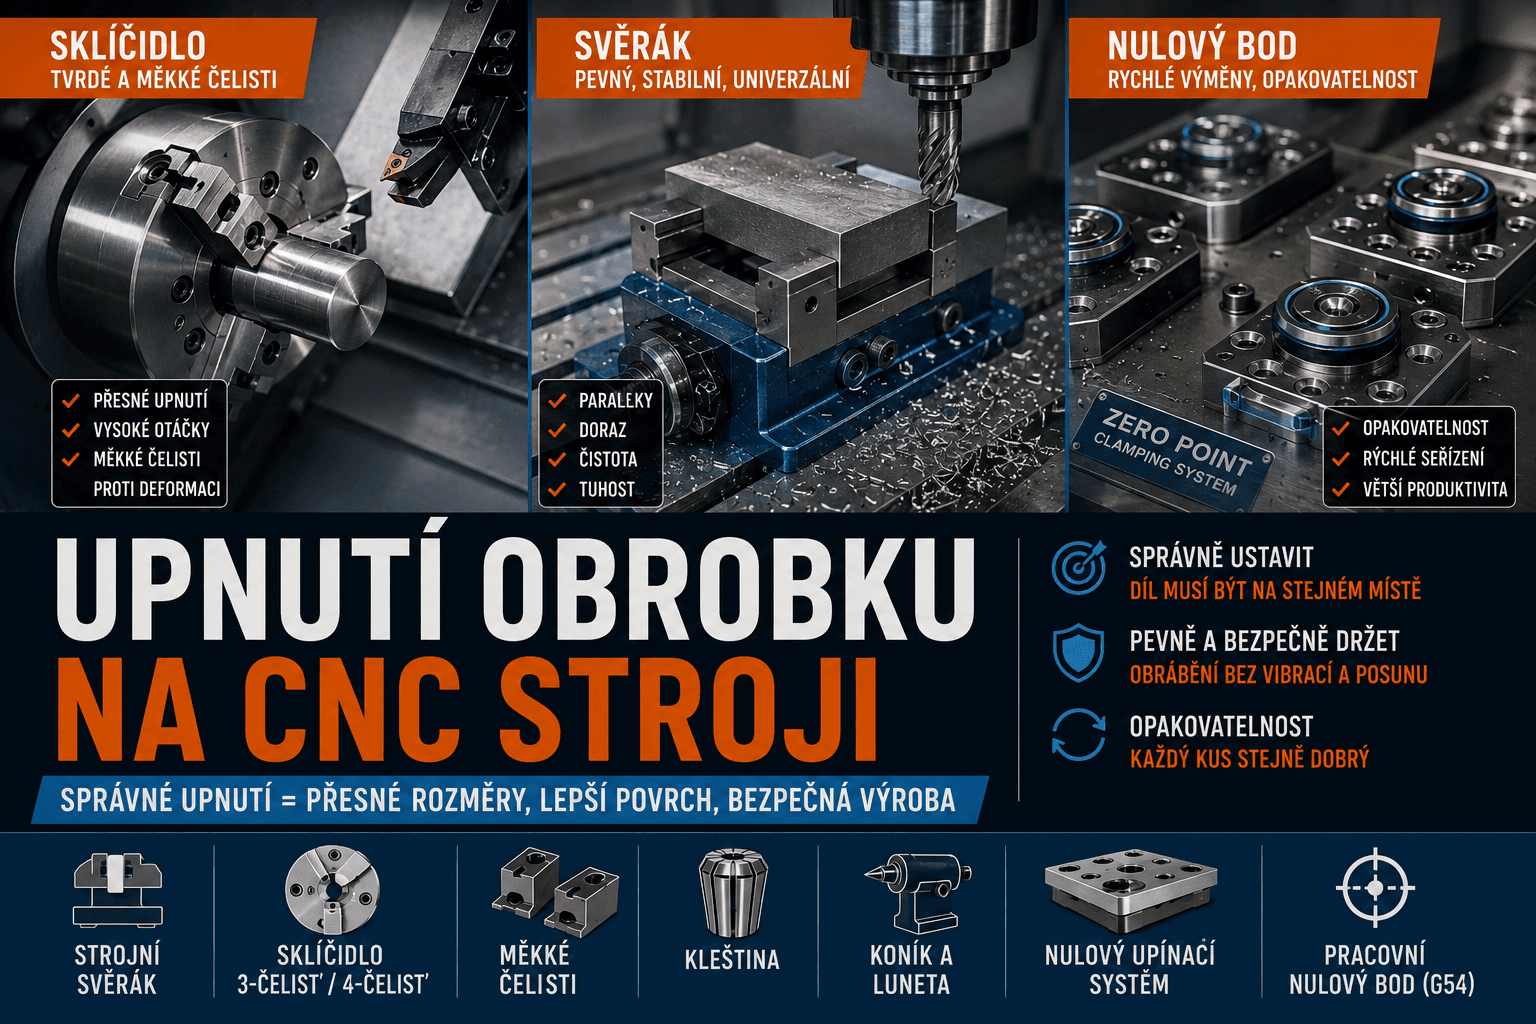
Ani nejlepší CNC program a nejpřesnější řezný nástroj nedokážou vyrobit správný díl, pokud není obrobek správně upnutý. Upnutí rozhoduje o tom, kde se součást ve stroji nachází, zda se během obrábění nepohne, jaké síly dokáže bezpečně přenést a zda se po vyjmutí další kus vrátí na stejné místo.
Na frézce může být obrobek sevřený ve strojním svěráku, přípravku nebo na nulovém upínacím systému. Na soustruhu jej může držet sklíčidlo, kleština, měkké čelisti nebo speciální upínač. Dlouhé součásti mohou potřebovat další podepření koníkem nebo lunetou.
Začátečník často vnímá upnutí hlavně jako otázku toho, zda je díl „dost utažený“. Ve skutečnosti musí správné upnutí současně splnit několik požadavků: součást správně ustavit, bezpečně držet, nedeformovat ji, umožnit přístup nástroje a zajistit opakovatelnost dalších kusů.
Chyba v upnutí se může projevit nepřesným rozměrem, vibracemi, špatným povrchem nebo odlišnou polohou otvorů. V horším případě může dojít k posunutí nebo úplnému uvolnění obrobku během obrábění.
Obrobek musí být upnutý dostatečně pevně, ale samotná vysoká upínací síla správné upnutí nezaručuje. Stejně důležité jsou čisté dosedací plochy, vhodné základny, správná poloha a dostatečná tuhost celé sestavy.
Upnutí má dvě základní úlohy: ustavit a držet
Při přípravě výroby je užitečné oddělit dva pojmy, které spolu úzce souvisejí.
Ustavení obrobku
Ustavení určuje, kde přesně se součást nachází vůči stroji a nástroji.
Obrobek může být ustaven například:
- na pevné čelisti svěráku,
- na paralelních podložkách,
- na dorazu,
- v osazení měkkých čelistí,
- na upínacích čepech,
- pomocí přesného přípravku,
- na nulovém upínacím systému.
Pokud obrobek při každém založení dosedne jinak, nepomůže ani přesný CNC program. Stroj bude správně opakovat pohyb nástroje, ale vůči pokaždé jinak umístěnému dílu.
Vlastní upnutí
Upínací síla drží obrobek v ustavené poloze během obrábění.
Musí odolat například:
- řezným silám,
- vibracím,
- zrychlování otočných os,
- odstředivým účinkům při soustružení,
- působení vrtáku nebo frézy,
- hmotnosti samotné součásti.
Správný přípravek proto nejprve definuje polohu dílu a teprve potom jej bezpečně zajistí.
Proč nestačí obrobek jednoduše co nejvíce utáhnout
Vyšší upínací síla může zvýšit jistotu proti posunutí, ale zároveň může součást deformovat.
Problém je výrazný například u:
- tenkostěnných pouzder,
- trubek,
- tenkých desek,
- plastových součástí,
- hliníkových dílů s tenkými stěnami,
- již dokončených přesných ploch.
Představme si tenkostěnné pouzdro sevřené ve sklíčidle. Během upnutí se může jeho kruhový průřez mírně deformovat.
Otvor se následně přesně vysoustruží a při měření ještě ve sklíčidle může vypadat správně. Po uvolnění čelistí se ale součást pružně vrátí do původního tvaru a výsledný otvor může být nekruhový.
Správná upínací síla proto musí odpovídat:
- geometrii součásti,
- materiálu,
- velikosti styčné plochy,
- řezným silám,
- rychlosti otáčení,
- požadované přesnosti.
Upínání na CNC frézce
Na frézovacích a obráběcích centrech je obrobek obvykle nepohyblivý vůči upínacímu zařízení, zatímco se vůči němu pohybuje nástroj nebo pracovní stůl.
Mezi běžné způsoby upnutí patří:
- strojní svěrák,
- centrický svěrák,
- upínky přímo na stole,
- speciální přípravek,
- paletový systém,
- nulový upínací systém,
- magnetické nebo vakuové upnutí pro vhodné aplikace.
Nejvhodnější řešení závisí na velikosti, tvaru a počtu vyráběných kusů.
Strojní svěrák: nejběžnější upnutí na frézce
Strojní svěrák je jedním z nejuniverzálnějších upínacích prostředků CNC frézky.
Typicky obsahuje:
- pevnou čelist,
- pohyblivou čelist,
- těleso svěráku,
- upínací šroub nebo jiný mechanismus,
- výměnné čelisti.
Obrobek se vloží mezi čelisti a sevřením se přitlačí k definovaným dosedacím plochám.
Pevná čelist jako základna
U klasického jednostranného svěráku se obrobek často ustavuje vůči pevné čelisti.
Její poloha může sloužit jako důležitá reference při seřízení stroje.
Pevná čelist musí být:
- čistá,
- správně namontovaná,
- vhodně orientovaná vůči osám stroje,
- bez poškození v místě dosednutí.
Paralelní podložky
Pod obrobek se často vkládají přesné paralelní podložky.
Pomáhají:
- zvednout součást nad dno svěráku,
- vytvořit definovanou výšku,
- umožnit obrábění některých hran,
- zajistit rovnoměrné dosednutí.
Mezi podložkou a obrobkem nesmí zůstat tříska. I malá nečistota může díl naklonit a způsobit chybu rovnoběžnosti nebo výšky.
Proč obrobek ve svěráku někdy nedosedne
Po utažení svěráku může pohyblivá čelist vyvolat sílu, která obrobek nepatrně nadzvedne.
Problém se může projevit tím, že:
- pod jednu paralelku lze vsunout tenkou spárovou měrku,
- podložka se po upnutí může pohybovat,
- první plocha není rovnoběžná s očekávanou základnou,
- výška dalších kusů není opakovatelná.
Moderní upínací systémy proto často používají konstrukci, která při sevření pomáhá obrobek přitahovat směrem k základně.
Bez ohledu na konstrukci je ale potřeba po založení ověřit skutečné dosednutí dílu.
Čistota je součást přesnosti upnutí
Jedna z nejčastějších příčin problémů není složitá technologie, ale obyčejná tříska.
Nečistota může zůstat:
- pod obrobkem,
- na paralelce,
- mezi obrobkem a pevnou čelistí,
- v osazení měkkých čelistí,
- na nulovém upínacím modulu,
- pod paletou,
- na dorazu.
Pokud má například kovová částice výšku 0,05 mm a dostane se pod jednu stranu obrobku, může výsledná chyba na vzdálenější části dílu být ještě větší.
Proto se před založením dalšího kusu:
- odstraní volné třísky,
- zkontrolují dosedací plochy,
- očistí dorazy,
- ověří stav čelistí.
Čištění se vždy provádí bezpečným způsobem při zastaveném stroji podle pravidel pracoviště.
Doraz zajišťuje opakovatelnou polohu dalšího kusu
Při sériové výrobě se často používá mechanický doraz.
Operátor založí polotovar do svěráku a přisune jej k dorazu. Díky tomu má každý další kus podobnou výchozí polohu.
Doraz ale musí být:
- pevný,
- čistý,
- mimo kolizní prostor nástroje,
- správně nastavený.
Pokud se doraz uvolní nebo se mezi něj a obrobek dostane tříska, může se celý výrobek posunout.
Centrovací svěrák
U centrovacího svěráku se obě čelisti pohybují směrem ke společnému středu.
Výhodou je, že střed obrobku může zůstávat při různých šířkách materiálu přibližně ve stejné definované poloze.
Tento princip je vhodný například:
- pro víceosé obrábění,
- pro automatické zakládání,
- pro obrábění několika velikostí podobných dílů,
- tam, kde je důležité zachovat střed součásti vůči otočné ose.
Kompaktní centrovací svěráky zároveň umožňují lepší přístup nástroje k více stranám obrobku.
Upínky přímo na stole
Velké nebo nepravidelné součásti se nemusí vejít do svěráku.
Mohou být upevněny pomocí mechanických upínek přímo na pracovním stole nebo na upínací desce.
Tento způsob se používá například u:
- velkých desek,
- odlitků,
- svařenců,
- nepravidelných přípravků,
- kusové výroby.
Upínky musí být rozmístěny tak, aby součást bezpečně držely a současně:
- nebránily nástroji,
- nebyly v kolizní dráze držáku,
- nedeformovaly obrobek,
- umožnily potřebné obrábění.
U dlouhého nebo tenkého dílu může být důležité také vhodné podepření mezi jednotlivými místy upnutí.
Upnutí pro pětiosé obrábění
Pětiosý stroj umožňuje přibližovat nástroj k obrobku z mnoha směrů.
Výhodu ale lze využít pouze tehdy, pokud upínací systém nepřekáží nástroji a vřetenu.
Proto se používají například:
- kompaktní pětiosé svěráky,
- zvýšené upínací sloupky,
- speciální nízké čelisti,
- přímé upnutí obrobku,
- nulové upínací moduly.
Cílem je zpřístupnit co největší část součásti při jednom upnutí.
Menší počet přepnutí může zkrátit výrobní čas a současně omezit chyby vznikající opakovaným ustavením výrobku.
Upnutí na CNC soustruhu
Na soustruhu se obrobek během většiny operací otáčí vysokou rychlostí.
Upnutí proto musí nejen přenášet řezné síly, ale také bezpečně držet rotující součást.
Mezi běžné způsoby patří:
- tříčelisťové sklíčidlo,
- čtyřčelisťové sklíčidlo,
- kleštinový upínač,
- měkké čelisti,
- speciální přípravek,
- upnutí mezi hroty,
- upnutí s podporou koníku nebo lunety.
Tříčelisťové sklíčidlo
Tříčelisťové sklíčidlo patří mezi nejběžnější způsoby upnutí rotačních polotovarů.
Tři čelisti se pohybují synchronně směrem ke středu a sevřou obrobek.
Je vhodné například pro:
- kulatou tyč,
- trubku,
- přírubu,
- předobrobený rotační díl.
V moderních CNC soustruzích bývá sklíčidlo často hydraulicky ovládané.
Tvrdé čelisti
Tvrdé čelisti jsou tepelně zpracované a určené pro univerzálnější použití.
Mohou mít ozubení nebo stupně, které umožňují upnutí různých průměrů.
Výhodou je:
- rychlé použití pro různé rozměry,
- odolnost proti opotřebení,
- vhodnost pro hrubé polotovary.
Nevýhodou může být menší přesnost opakovaného vystředění než u správně připravených měkkých čelistí.
Tvrdé čelisti mohou také zanechat otisky na již dokončeném povrchu.
Co jsou měkké čelisti
Měkké čelisti jsou obrobitelné čelisti, které lze upravit přímo pro konkrétní tvar a průměr součásti.
Nejčastěji jsou vyrobeny z měkčí oceli nebo jiného vhodného materiálu.
Do čelistí lze vyrobit přesné osazení odpovídající obrobku.
Výsledkem může být:
- větší kontaktní plocha,
- lepší vystředění,
- menší poškození hotového povrchu,
- lepší opakovatelnost,
- možnost bezpečněji upínat specifický tvar.
Proč se měkké čelisti obrábějí přímo na stroji
Velkou výhodou měkkých čelistí je možnost vytvořit upínací plochu přímo ve sklíčidle, ve kterém se potom vyrábí skutečné součásti.
Tím lze zohlednit reálnou polohu čelistí a upínacího systému.
Při přípravě je důležité respektovat správný technologický postup, protože výslednou přesnost ovlivňuje například:
- poloha čelistí při obrábění,
- směr zatížení,
- stav sklíčidla,
- čistota ozubení a dosedacích míst,
- správná velikost připraveného průměru.
Měkké čelisti nejsou univerzální. Jedna sada může být určena pouze pro konkrétní rozsah nebo konkrétní výrobek.
Hloubka upnutí v čelistech
Obrobek musí být v čelistech sevřen na dostatečné délce.
Příliš malé upnutí může vést k:
- vytažení obrobku ze sklíčidla,
- vibracím,
- naklopení dílu,
- nestabilnímu rozměru,
- poškození čelistí.
Naopak zbytečně hluboké zasunutí může komplikovat obrábění nebo zvyšovat spotřebu materiálu.
Potřebná délka sevření není univerzální číslo. Závisí na průměru, materiálu, typu čelistí, řezných silách, délce vyložení a otáčkách.
Vyložení obrobku ze sklíčidla
Čím delší část obrobku vyčnívá ze sklíčidla, tím snadněji se může při působení řezné síly prohýbat a rozkmitat.
Dlouhé vyložení může způsobit:
- vibrace,
- kuželovitost,
- horší povrch,
- nestabilní rozměr,
- větší zatížení čelistí.
Pokud součást musí výrazně vyčnívat, může se použít koník nebo luneta.
Koník a otočný hrot
Koník umožňuje podepřít vzdálený konec dlouhé součásti.
Do připraveného středicího otvoru dosedá hrot, který omezuje radiální vychýlení obrobku.
Podepření může výrazně zlepšit:
- stabilitu soustružení,
- povrch,
- přesnost dlouhých hřídelí,
- možnost použít produktivnější řezné podmínky.
Nesprávný přítlak koníku ale může součást deformovat nebo zbytečně zatěžovat ložiska a upnutí.
Luneta
Luneta podpírá dlouhou nebo štíhlou rotační součást v místě mezi sklíčidlem a obráběnou oblastí.
Může být:
- pevná,
- pohyblivá,
- automatická podle vybavení stroje.
Používá se tam, kde samotné sklíčidlo a koník nezajistí potřebnou tuhost.
Kleštinové upnutí
Kleština sevře obrobek po větší části jeho obvodu.
Je vhodná zejména pro:
- tyčový materiál,
- menší průměry,
- sériovou výrobu,
- automatické podavače tyčí,
- díly citlivé na lokální otisky čelistí.
Výhodou může být:
- rychlé upnutí,
- dobré vystředění,
- relativně rovnoměrné rozložení síly po obvodu.
Kleština ale obvykle pracuje pouze v omezeném rozsahu průměrů.
Čtyřčelisťové sklíčidlo
U některých čtyřčelisťových sklíčidel lze jednotlivé čelisti nastavovat samostatně.
To umožňuje upnout:
- nepravidelný díl,
- hranatý polotovar,
- součást, která musí být vůči ose záměrně excentrická.
Ustavení je ale obvykle náročnější a může vyžadovat kontrolu úchylkoměrem.
Co je nulový upínací systém
U klasického seřízení se svěrák nebo přípravek při každé změně zakázky mechanicky upevní na stůl a následně se musí znovu přesně ustavit.
Nulový upínací systém tento proces zjednodušuje.
Na stole stroje jsou přesné upínací moduly a na paletě nebo přípravku odpovídající upínací prvky.
Při vložení do systému se přípravek:
- ustaví do definované polohy,
- sevře,
- později může být uvolněn a nahrazen jinou paletou.
Důležitým cílem je vysoká opakovatelnost polohy při opakovaném nasazování.
Co nulový systém přináší
Hlavní výhoda není pouze rychlejší utažení přípravku.
Systém může umožnit:
- připravovat další zakázku mimo stroj,
- rychle měnit svěráky a přípravky,
- omezit opakované vyrovnávání,
- zkrátit dobu, kdy vřeteno nevyrábí,
- zlepšit opakovatelnost polohy,
- snadněji automatizovat výměnu palet.
Stejný princip se používá u jednotlivých přípravků i rozsáhlých paletových systémů.
Nulový upínací systém není totéž co pracovní nulový bod
Pojmy mohou začátečníka mást.
Nulový upínací systém je fyzický mechanický systém, který opakovatelně ustaví přípravek nebo paletu.
Pracovní nulový bod CNC programu je souřadná reference, vůči které jsou určeny programované pozice nástroje.
Tyto dvě věci spolu mohou být propojené, ale nejsou stejné.
Co je pracovní nulový bod
CNC stroj má vlastní strojní souřadný systém.
Programátor ale potřebuje pracovat se souřadnicemi, které dávají smysl přímo na vyráběném dílu.
Proto se definuje pracovní souřadný systém.
Jeho nulový bod může být umístěn například:
- do rohu polotovaru,
- do středu součásti,
- na horní plochu,
- do osy rotačního dílu,
- na přesně definovaný bod přípravku.
Program se potom vztahuje právě k této referenci.
G54 a další pracovní souřadné systémy
Na řadě CNC řídicích systémů se pracovní posunutí označují například G54, G55 a dalšími pracovními souřadnými systémy.
Konkrétní možnosti a zápis se mohou lišit podle řídicího systému a nastavení stroje.
Jeden stroj může mít například:
- G54 pro první svěrák,
- G55 pro druhý svěrák,
- další pracovní systém pro jiný přípravek.
Programátor tak může obrábět více kusů nebo více přípravků v jednom pracovním prostoru.
Jak se pracovní nula nastavuje
Způsob závisí na stroji a vybavení.
Polohu lze určit například pomocí:
- hranového dotyku,
- úchylkoměru,
- 3D dotykového přístroje,
- měřicí sondy ve vřetenu,
- předem známých souřadnic přesného přípravku.
Moderní CNC centrum může pomocí sondy automaticky změřit polohu obrobku a přepsat nebo aktualizovat pracovní souřadný systém podle připraveného cyklu.
Proč je chyba nulového bodu nebezpečná
Pokud je pracovní nula posunuta o 5 mm, program nemusí být „špatný“. Stroj přesně provede naprogramované pohyby, ale všechny o 5 mm jinde.
Důsledkem může být:
- špatná poloha otvorů,
- nesprávná hloubka kapsy,
- odebrání materiálu z nesprávné strany,
- náraz nástroje do svěráku,
- kolize s obrobkem.
Po změně přípravku nebo pracovního nulového bodu je proto první spuštění zvlášť důležité.
Upnutí a CNC program musí vznikat společně
Programátor nemůže připravovat dráhu nástroje bez znalosti způsobu upnutí.
Musí vědět například:
- kde jsou čelisti svěráku,
- jak vysoko obrobek vyčnívá,
- kde jsou upínky,
- jaký má svěrák tvar,
- kde se nachází paleta,
- jak daleko mohou zasahovat držáky nástrojů.
V CAM systému se proto často modeluje nejen samotný obrobek, ale také:
- svěrák,
- čelisti,
- přípravek,
- upínací deska,
- držák nástroje.
Simulace tak může odhalit některé možné kolize ještě před spuštěním programu na skutečném stroji.
Upnutí ovlivňuje řezné podmínky
Řezná rychlost a posuv se nevolí pouze podle nástroje a materiálu.
Pokud je obrobek upnutý málo tuze, mohou být katalogové hodnoty pro konkrétní situaci příliš agresivní.
Příkladem je dlouhá tenká deska sevřená pouze na jednom konci.
Při větším záběru může:
- vibrovat,
- prohýbat se,
- odtlačovat se od nástroje,
- vytvářet zvlněný povrch.
Řešením nemusí být pouze zpomalení stroje. Lepší může být upravit způsob podepření nebo celé upnutí.
Upnutí a opotřebení nástroje
Nedostatečně tuhý obrobek způsobuje proměnlivé zatížení řezné hrany.
To může vést k:
- vylamování břitu,
- vibracím,
- nerovnoměrnému opotřebení frézy,
- kratší životnosti nástroje.
Proto při opakovaném poškození nástroje nestačí vždy pouze změnit destičku nebo frézu.
Je potřeba zkontrolovat také upnutí obrobku i samotného nástroje.
Jak poznat, že obrobek během výroby vibruje
Možné projevy jsou:
- pravidelný nebo pískavý zvuk,
- vlnitý povrch,
- nestabilní rozměry,
- rychlé vylamování nástroje,
- viditelný pohyb dlouhé části obrobku,
- změna zatížení vřetena.
Při podezření je potřeba zjistit, zda vibruje:
- obrobek,
- nástroj,
- držák,
- celý přípravek.
Jak poznat posunutý obrobek
Pokud se součást během obrábění posune, může být první známkou:
- náhlá změna rozměru,
- jiná poloha otvoru,
- výrazná stopa nástroje,
- změna zvuku,
- odlišná výška dílu po otevření stroje.
Výroba se musí zastavit a zkontrolovat nejen samotný kus, ale také:
- čelisti,
- dosedací plochy,
- doraz,
- upínací sílu,
- řezné podmínky,
- stav přípravku.
Tenkostěnné součásti vyžadují zvláštní přístup
U tenkostěnných výrobků vzniká konflikt mezi dvěma požadavky:
- obrobek musí být dostatečně pevně držený,
- upínací síla jej nesmí deformovat.
Pomoci může například:
- větší kontaktní plocha měkkých čelistí,
- nižší vhodná upínací síla,
- speciální přípravek,
- podepření stěny,
- změna pořadí obráběcích operací.
Po uvolnění součásti je vhodné ověřit, zda se její rozměry nebo geometrie nezměnily.
Upnutí hotové plochy
Při druhém nebo dalším upnutí může být potřeba sevřít již dokončenou plochu.
Hrozí potom:
- otlačení tvrdými čelistmi,
- poškrábání třískou,
- deformace,
- ztráta souososti.
Podle situace se používají:
- měkké čelisti,
- speciálně tvarované vložky,
- kleštiny,
- přesné přípravky.
Proč má druhé upnutí velký vliv na přesnost
Představme si součást, která se nejprve vysoustruží z jedné strany a potom otočí.
Při druhém upnutí musí nová poloha přesně navázat na plochy vytvořené v první operaci.
Chyba upnutí může způsobit například:
- nesouosost dvou průměrů,
- házení čelní plochy,
- nesprávnou celkovou délku,
- nepravidelnou tloušťku stěny.
Právě pro takové operace jsou velmi užitečné správně připravené měkké čelisti nebo přesné přípravky.
První kus po změně upnutí
Po změně čelistí, svěráku, nulového bodu nebo přípravku se nemá automaticky předpokládat, že další díl bude správný.
První kus slouží k ověření:
- polohy obrobku,
- pracovní nuly,
- rozměrů,
- kolizního prostoru,
- stability upnutí,
- správnosti programu.
Kontrola prvního kusu je důležitá zejména před zahájením dlouhé automatické série.
Jak souvisí upnutí s měřením
Měřením se neověřuje pouze správná dráha nástroje.
Výsledek může odhalit také problém v upnutí.
Například:
- rozdílná výška několika kusů může ukazovat na třísky pod obrobkem,
- nekruhový tenkostěnný díl může souviset s deformací ve sklíčidle,
- proměnlivá poloha otvoru může ukazovat na problém s dorazem,
- házení může souviset s měkkými čelistmi nebo druhým upnutím.
Správnou práci s běžnými ručními měřidly vysvětluje článek Jak správně měřit posuvným měřidlem a mikrometrem.
Nejčastější chyby při upínání na frézce
Tříska pod obrobkem
Součást nedosedne na základnu a celé obrábění probíhá pod nesprávným úhlem nebo ve špatné výšce.
Nedostatečné sevření
Obrobek se při větším záběru nástroje posune.
Příliš velká upínací síla
Tenká součást se deformuje a po uvolnění změní tvar.
Malá upínací plocha
Čelisti drží pouze malou část polotovaru a součást má tendenci se naklánět nebo vibrovat.
Nesprávně nastavený doraz
Jednotlivé kusy nejsou založeny do stejné polohy.
Kolize držáku se svěrákem
V CAM programu nebo při seřízení nebyla zohledněna skutečná velikost držáku nástroje.
Nejčastější chyby při upínání na soustruhu
Příliš malé sevření v čelistech
Obrobek může vibrovat nebo se ze sklíčidla vysunout.
Příliš velké vyložení
Dlouhá část se prohýbá a vytváří kuželovitost nebo vibrace.
Nečistota v měkkých čelistech
Hotový díl nedosedne do osazení a při druhé operaci vznikne házení.
Nadměrná upínací síla
Tenkostěnná součást se deformuje.
Nesprávně připravené měkké čelisti
Upínací průměr nebo poloha neodpovídají skutečnému výrobku.
Chybějící podpora dlouhého dílu
Hřídel začne během obrábění kmitat.
Bezpečnost při upínání obrobku
Uvolněný obrobek může při obrábění získat vysokou energii. Upnutí proto patří mezi zásadní bezpečnostní prvky výroby.
Základní pravidla zahrnují:
- používat pouze upínací zařízení určené pro konkrétní stroj a aplikaci,
- dodržovat limity výrobce sklíčidla, svěráku a přípravku,
- ověřit dotažení výměnných čelistí a dalších částí,
- před spuštěním odstranit seřizovací klíče a pomůcky,
- zkontrolovat bezpečný kolizní prostor,
- nevstupovat do pracovního prostoru během pohybu stroje,
- při neobvyklých vibracích nebo zvuku výrobu bezpečně zastavit.
U rotujícího sklíčidla je mimořádně důležité respektovat dovolené otáčky konkrétní upínací sestavy. Maximální otáčky samotného stroje nemusí být bezpečnými otáčkami pro každý obrobek a každé nastavení čelistí.
Kontrolní seznam před spuštěním frézky
- Je ve stroji správný přípravek nebo svěrák?
- Jsou jeho upevňovací prvky dotažené?
- Jsou dosedací plochy čisté?
- Je obrobek správně přitlačený k základně?
- Dosedá na doraz?
- Je sevřen dostatečnou plochou?
- Nedeformuje jej upínací síla?
- Je pracovní nulový bod správný?
- Odpovídá CNC program skutečnému upnutí?
- Je model svěráku nebo přípravku zohledněný v kolizní kontrole?
- Mají nástroje přístup ke všem obráběným plochám?
- Je připraven postup kontroly prvního kusu?
Kontrolní seznam před spuštěním soustruhu
- Jsou použity správné čelisti?
- Jsou čelisti správně namontované a dotažené?
- Je jejich osazení čisté?
- Je obrobek sevřený dostatečně hluboko?
- Není vyložení příliš velké?
- Je potřeba použít koník nebo lunetu?
- Odpovídá upínací síla typu součásti?
- Nehrozí deformace tenké stěny?
- Je správně nastaven pracovní nulový bod?
- Nepřekračují otáčky bezpečné možnosti upnutí?
- Je ověřený prostor mezi nástroji, čelistmi a sklíčidlem?
- Je první kus určen ke kompletní kontrole?
Praktický příklad: hranol ve svěráku
Představme si jednoduchý ocelový hranol, na kterém se má vyfrézovat horní plocha a několik otvorů.
Obrobek je uložen na paralelkách a přitlačen k pevné čelisti.
Při prvním kusu je vše správně.
Před druhým kusem ale na jedné paralelce zůstane tříska.
Druhý díl se proto mírně nakloní.
Fréza stále vytvoří rovnou horní plochu vůči stroji, ale tato plocha už nebude správně orientovaná vůči spodní základně obrobku.
Samotný CNC program se nezměnil. Chyba vznikla pouze při založení.
Praktický příklad: druhá operace příruby
V první operaci se vysoustruží vnější průměr a jedna čelní plocha příruby.
Pro druhou operaci se součást otočí a upne do měkkých čelistí podle již obrobeného průměru.
Pokud měkké čelisti správně dosedají, lze druhou stranu přesně navázat na první operaci.
Pokud ale v osazení zůstane drobná tříska, příruba se může mírně naklopit.
Následkem může být:
- čelní házení,
- nesouosý otvor,
- proměnlivá tloušťka.
Praktický příklad: tenkostěnné pouzdro
Pouzdro má přesný vnitřní průměr a velmi tenkou stěnu.
Při velké upínací síle jej tři čelisti sklíčidla deformují.
Operátor otvor změří ještě v upnutém stavu a rozměr odpovídá výkresu.
Po vyjmutí se ale pouzdro pružně vrátí a otvor je mimo požadovanou kruhovitost.
Správné řešení může vyžadovat například:
- upravené měkké čelisti s větší kontaktní plochou,
- jinou upínací sílu,
- změnu technologického postupu,
- speciální přípravek.
Praktický příklad: nulová paleta
Firma vyrábí několik menších sérií různých součástí.
Každá zakázka má vlastní paletu s přesně připraveným svěrákem nebo přípravkem.
Při změně výroby se celá paleta vloží do nulového upínacího systému.
Pokud jsou:
- upínací moduly čisté,
- paleta správně připravená,
- pracovní souřadnice ověřené,
může se výrazně omezit čas potřebný pro nové vyrovnávání svěráku a hledání nulového bodu.
Velká část přípravy další zakázky může probíhat mimo samotný CNC stroj.
Kdo rozhoduje o způsobu upnutí
CNC operátor
CNC operátor při sériové výrobě zakládá obrobky podle připraveného postupu.
Musí poznat:
- správnou polohu dílu,
- čisté dosedací plochy,
- správné dosednutí k dorazu,
- uvolněnou čelist nebo jinou zjevnou závadu.
Operátor nemá svévolně měnit konstrukci upnutí nebo upínací sílu mimo povolený postup.
CNC seřizovač
CNC seřizovač připravuje svěráky, čelisti, přípravky a pracovní nulové body.
Kontroluje první kus a řeší problémy s:
- vibracemi,
- opakovatelným založením,
- deformací,
- nedostatečným sevřením.
CNC programátor
CNC programátor musí způsob upnutí znát ještě před dokončením drah nástroje.
Upnutí ovlivňuje:
- dostupné obráběné plochy,
- délku nástrojů,
- kolizní prostor,
- počet potřebných operací,
- umístění pracovního nulového bodu.
Technolog obrábění
U složitější výroby navrhuje technolog celý postup včetně počtu upnutí, volby přípravku a návaznosti jednotlivých operací.
Cílem je dosáhnout požadované přesnosti při bezpečné a ekonomické výrobě.
Jak se naučit správně upínat obrobky
Upínání je velmi praktická dovednost. Nejlépe se učí přímo u stroje pod vedením zkušeného seřizovače.
Začátečník může postupovat od jednoduchých úloh:
- Naučit se bezpečně očistit svěrák a dosedací plochy.
- Správně vložit paralelní podložky.
- Založit hranol k pevné čelisti a dorazu.
- Ověřit skutečné dosednutí.
- Pochopit pracovní nulový bod.
- Porovnat tvrdé a měkké čelisti soustruhu.
- Sledovat, co způsobí dlouhé vyložení obrobku.
- Vyzkoušet kontrolu házení úchylkoměrem pod dohledem.
- Porovnat první a druhé upnutí stejné součásti.
- Pochopit systém kontroly prvního kusu.
Velkou část zkušeností získá pracovník právě sledováním problémů. Nakloněný díl, špatně založený doraz nebo vibrace dlouhé hřídele velmi rychle ukážou, proč je správné upnutí tak důležité.
Nejčastější otázky o upínání obrobků
Jak silně mám obrobek ve svěráku utáhnout?
Neexistuje jedna univerzální hodnota. Upínací síla musí odpovídat konstrukci svěráku, obrobku, řezným silám a technologickému postupu. Nadměrná síla může součást deformovat.
Proč obrobek ve svěráku vibruje?
Může být sevřený příliš malou plochou, příliš vysoko nad čelistmi, nedostatečně utažený nebo má samotný díl nízkou tuhost. Příčinou mohou být také nástroj a řezné podmínky.
Jaký je rozdíl mezi tvrdými a měkkými čelistmi?
Tvrdé čelisti jsou odolné a univerzálnější. Měkké čelisti lze obrobit podle konkrétního výrobku a dosáhnout větší styčné plochy a lepší opakovatelnosti.
Proč se měkké čelisti obrábějí?
Vytvoří se v nich přesný tvar odpovídající konkrétnímu obrobku a způsobu upnutí.
Kdy použít koník?
Typicky při soustružení delší a štíhlejší součásti, která by bez podpory mohla vibrovat nebo se prohýbat.
Co je nulový upínací systém?
Jde o mechanický systém umožňující rychle a opakovatelně ustavit paletu nebo přípravek do známé polohy na stroji.
Je nulový systém totéž jako G54?
Ne. Nulový upínací systém je mechanické ustavení. G54 je na běžných CNC systémech označení jednoho z pracovních souřadných systémů.
Proč je pracovní nula důležitá?
Určuje, vůči kterému bodu obrobku CNC program interpretuje naprogramované souřadnice.
Co způsobí tříska pod obrobkem?
Může jej naklonit nebo zvednout, takže celý díl bude obráběn vůči nesprávné základně.
Proč je první kus po změně čelistí důležitý?
Ověřuje správnou polohu dílu, nulový bod, upnutí i výsledné rozměry před spuštěním celé série.
Může být obrobek upnutý příliš silně?
Ano. Zejména tenkostěnné nebo měkké součásti se mohou deformovat.
Proč se hřídel při soustružení chvěje?
Může příliš vyčnívat ze sklíčidla, být nedostatečně podepřená nebo mohou být nevhodné řezné podmínky a nástroj.
Může špatné upnutí zničit nástroj?
Ano. Vibrace a pohyb obrobku mohou způsobit vylamování řezné hrany nebo úplné zlomení nástroje.
Může se nulový bod po výměně svěráku změnit?
Ano, pokud systém nezaručuje přesnou opakovatelnou polohu nebo není správně ustaven. Po změně upnutí se pracovní souřadný systém ověřuje podle stanoveného postupu.
Přesnost obrábění začíná ještě před spuštěním vřetena
Upnutí obrobku patří mezi základní části každého obráběcího procesu. Ještě před prvním pohybem nástroje rozhoduje o tom, kde se součást nachází, jak pevně bude během výroby držena a zda se další kus vrátí do stejné polohy.
Na frézkách se často používají strojní nebo centrovací svěráky, upínky a přesné přípravky. U moderních provozů se stále více uplatňují nulové upínací a paletové systémy, které pomáhají zkrátit seřizování a opakovatelně měnit celé přípravky.
Na soustruhu drží obrobek nejčastěji sklíčidlo nebo kleština. Tvrdé čelisti jsou univerzální, zatímco měkké čelisti lze upravit pro konkrétní výrobek a přesnější navazující operaci.
Správné upnutí ale není pouze otázkou použitého zařízení.
Stejně důležité jsou:
- čisté dosedací plochy,
- správná upínací síla,
- dostatečná délka sevření,
- malé a bezpečné vyložení,
- správný pracovní nulový bod,
- kontrola prvního kusu.
Začátečník by měl získat jednoduchý návyk: před zavřením dveří stroje si ověřit, o co je díl ustavený, co jej drží, kam působí řezná síla a zda nástroj nemůže narazit do upínacího zařízení.
Pokud není odpověď na některou z těchto otázek jasná, je lepší výrobu nespouštět a upnutí zkontrolovat se seřizovačem.
Chcete lépe poznat práci u CNC strojů? Prohlédněte si profil profese CNC operátor, navazující pozici CNC seřizovač, profesi CNC programátor nebo aktuální nabídky práce ve strojírenství.