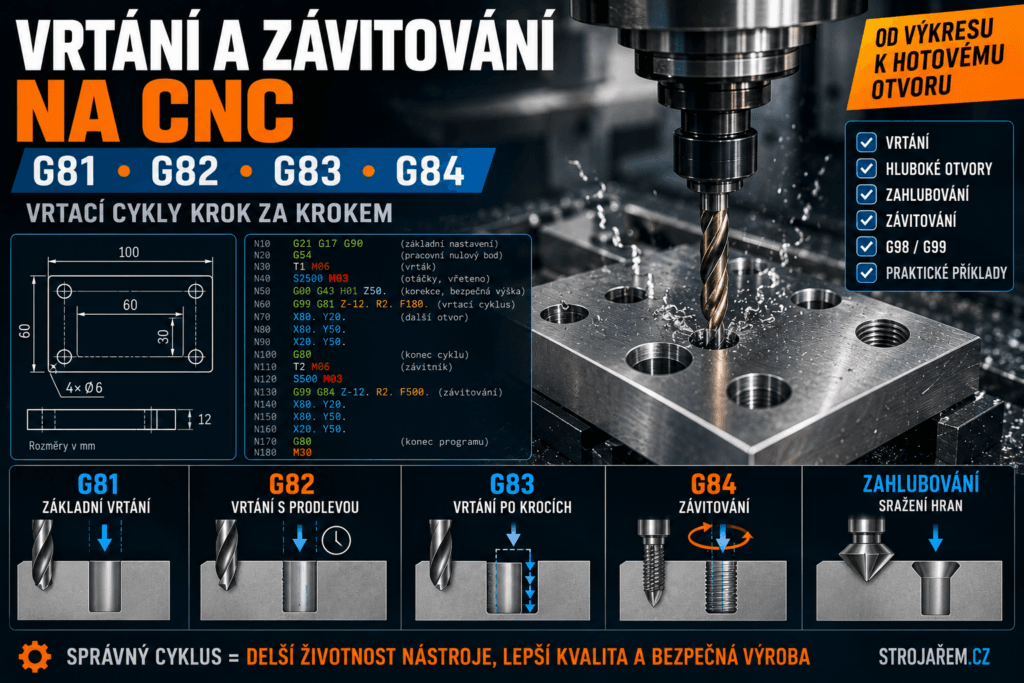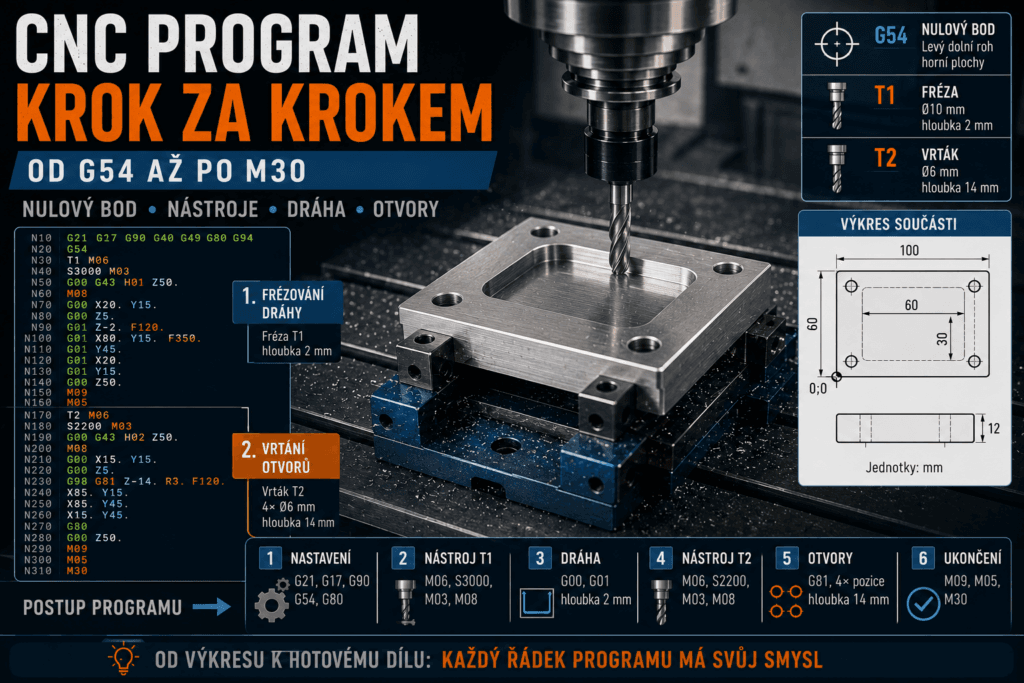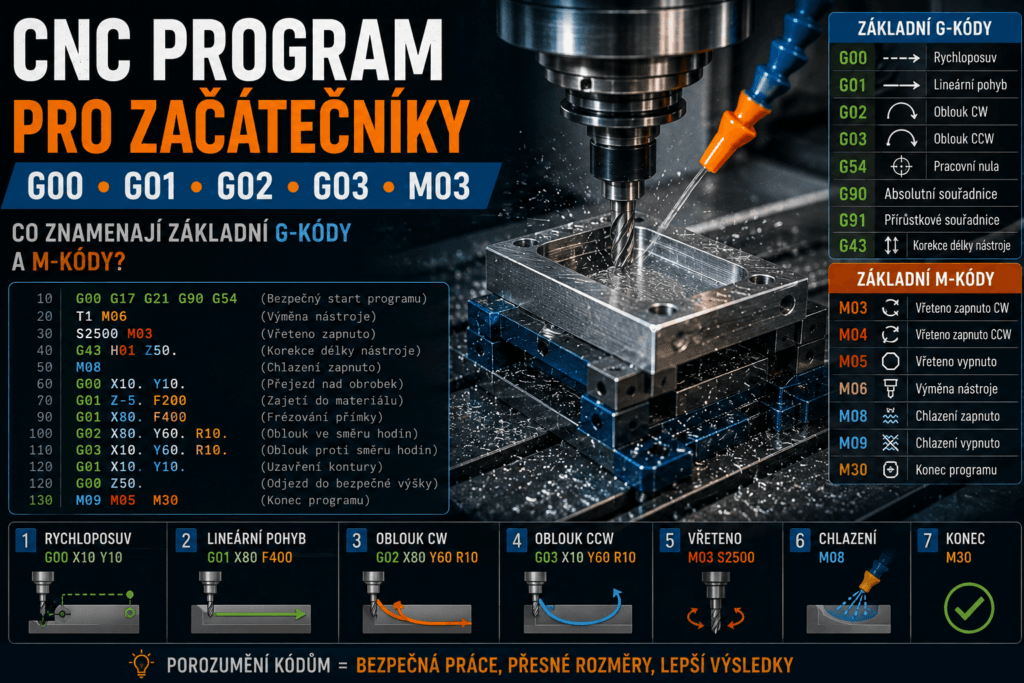
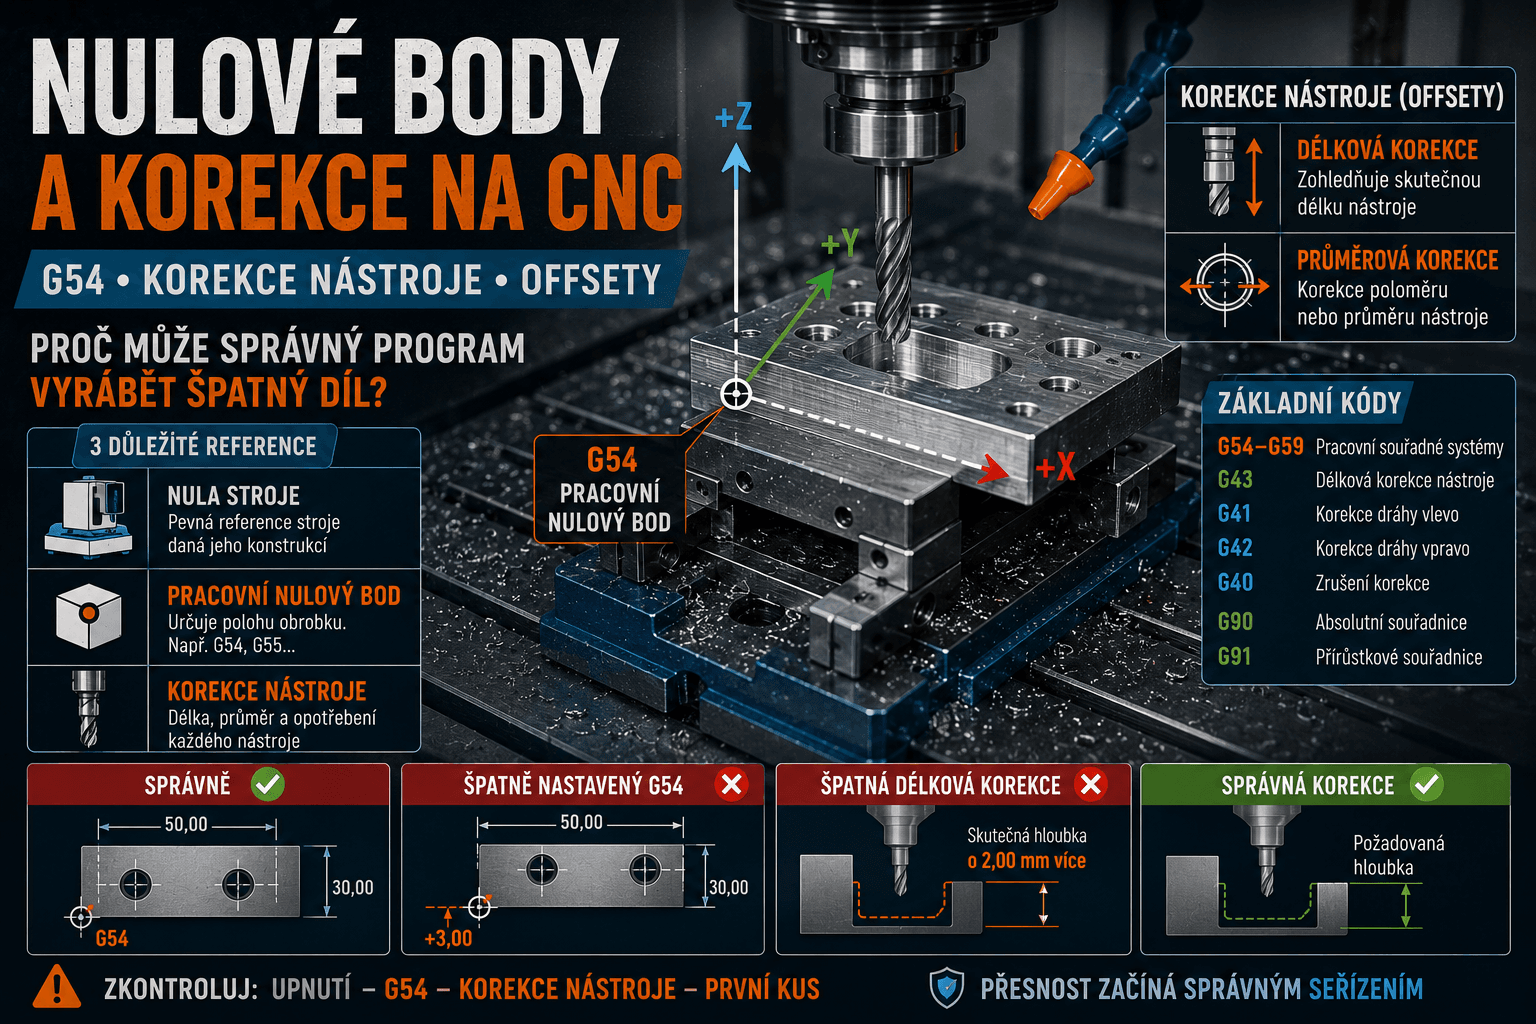
CNC program může být napsaný správně, odsimulovaný bez kolize a použitý už při výrobě stovek dobrých kusů. Přesto může po novém seřízení začít obrábět několik milimetrů vedle, vytvořit příliš hlubokou kapsu nebo se nástroj přiblížit nebezpečně blízko ke svěráku.
Příčinou nemusí být chyba programu. Stačí nesprávně nastavený pracovní nulový bod, chybná délka nástroje nebo nesprávně zadaná korekce.
Právě nulové body a korekce propojují virtuální souřadnice CNC programu se skutečným obrobkem a skutečnými nástroji uvnitř stroje.
Programátor například napíše, že otvor má být v souřadnicích X50 Y25. Řídicí systém ale potřebuje vědět, odkud má těchto 50 a 25 milimetrů měřit. Stejně tak musí vědět, jak dlouhý je vrták, který má vytvořit otvor hluboký 20 milimetrů.
CNC stroj velmi přesně provede i nesprávně nastavené souřadnice. Přesnost stroje proto sama o sobě nezaručuje správný výrobek.
Tři různé „nuly“, které začátečníci často zaměňují
Při práci s CNC je důležité rozlišovat několik různých referencí.
Nejčastěji se setkáte s:
- nulou nebo referencí stroje,
- pracovním nulovým bodem obrobku,
- referencemi a korekcemi jednotlivých nástrojů.
Každá z nich má jiný význam.
Co je nula stroje
CNC stroj má vlastní pevný souřadný systém daný jeho konstrukcí.
Řídicí systém potřebuje vědět, kde se nacházejí jednotlivé osy vůči mechanice stroje. Tato reference umožňuje určit například:
- polohu pracovního stolu,
- polohu vřetena,
- limity jednotlivých os,
- bezpečné pohyby stroje,
- vztah dalších souřadných systémů ke stroji.
Při zapnutí některých strojů je potřeba provést návrat do referenční polohy. Moderní stroje mohou polohu os znát pomocí absolutních odměřovacích systémů a postup se může lišit.
Pro operátora je důležité pochopit, že strojní nula není bod, který si libovolně vybírá podle vyráběného dílu.
Je pevně spojená se souřadným systémem stroje.
Strojní souřadnice nejsou stejné jako souřadnice programu
Představme si CNC frézku.
Stroj může ve svém interním souřadném systému vědět, že se konkrétní roh obrobku nachází například na:
X -450,250 / Y -210,400 / Z -520,000
Programátor ale nechce při každé zakázce programovat taková čísla.
Mnohem praktičtější je říct:
„Tento roh obrobku bude X0 Y0 a jeho horní plocha bude Z0.“
Od tohoto okamžiku může celý program používat rozměry přímo podle výkresu nebo CAD modelu.
Právě k tomu slouží pracovní nulový bod.
Co je pracovní nulový bod obrobku
Pracovní nulový bod určuje počátek souřadného systému používaného CNC programem.
Programátor nebo seřizovač jej může umístit například:
- do levého horního rohu polotovaru,
- do levého dolního rohu,
- do středu obrobku,
- do středu kruhové součásti,
- na horní plochu polotovaru,
- na přesně definovaný bod přípravku.
Volba závisí na:
- geometrii výrobku,
- způsobu upnutí,
- programovací strategii,
- počtu operací,
- firemním standardu.
Jakmile je pracovní nulový bod správně nastavený, program může používat logické souřadnice odpovídající výrobku.
Co znamená G54
Na běžných CNC řídicích systémech se pro výběr pracovního souřadného systému často používají kódy G54 až G59.
G54 tedy obvykle neznamená fyzickou nulu stroje.
Jde o výběr jedné sady pracovních souřadnic, která říká řídicímu systému, kde se konkrétní obrobek nachází vůči stroji.
Zjednodušeně:
- stroj zná svou vlastní polohu,
- G54 obsahuje posunutí k pracovní nule obrobku,
- program používá souřadnice vůči této pracovní nule.
Pokud se svěrák s obrobkem posune na stole, program se nemusí přepisovat. Stačí správně nastavit novou polohu pracovního systému.
Proč existují G55, G56, G57, G58 a G59
Stroj může obsahovat více obrobků nebo přípravků současně.
Představme si dvě součásti upnuté vedle sebe.
První může používat:
G54
a druhá:
G55
Stejný podprogram lze potom použít na několika pozicích bez přepisování všech souřadnic.
Praktické využití zahrnuje například:
- několik svěráků na jednom stole,
- více obrobků v jednom přípravku,
- různé strany výrobku,
- paletové systémy,
- opakovanou výrobu několika typů dílů.
Řídicí systémy mohou podporovat i další pracovní souřadné systémy nad rámec základních G54 až G59.
Konkrétní možnosti je vždy potřeba ověřit v dokumentaci daného stroje.
Proč může správný program obrábět na špatném místě
Představme si program, který obsahuje otvor:
X50 Y30
Programátor tím říká:
„Od pracovního nulového bodu se přesuň 50 mm v ose X a 30 mm v ose Y.“
Pokud je ale G54 v ose X nastavený o 5 mm nesprávně, otvor nevznikne na hodnotě 50 mm podle výrobku, ale skutečně o 5 mm vedle.
Program zůstává naprosto stejný.
Chyba je pouze v informaci o poloze obrobku.
Typické projevy špatného pracovního nulového bodu
- všechny otvory jsou stejně posunuté,
- celý obrys je obráběn vedle,
- kapsa je příliš hluboká nebo mělká,
- nástroj jede příliš blízko svěráku,
- součást je „správně tvarovaná“, ale na špatném místě polotovaru.
Pokud jsou všechny prvky posunuté přibližně o stejnou hodnotu, pracovní nulový bod je jednou z prvních věcí, které má smysl zkontrolovat.
Jak se pracovní nulový bod nastavuje
Konkrétní metoda závisí na stroji, přesnosti výroby a dostupném vybavení.
Použít lze například:
- hranový dotykový přístroj,
- 3D taster,
- úchylkoměr,
- měřicí sondu ve vřetenu,
- předem známou polohu přesného přípravku,
- nulový upínací systém.
U moderních obráběcích center může sonda automaticky zjistit:
- polohu hran,
- střed otvoru,
- střed kruhové součásti,
- výšku horní plochy,
- natočení výrobku.
Naměřené hodnoty může následně automaticky uložit do pracovního souřadného systému.
Nulový bod a správné upnutí spolu přímo souvisejí
Pracovní nula se vztahuje k fyzické poloze obrobku nebo přípravku.
Pokud se obrobek mezi jednotlivými kusy posune, může být hodnota G54 stále stejná, ale skutečný výrobek už je na jiném místě.
Proto musí být sériové upnutí opakovatelné.
Důležité jsou například:
- čisté dosedací plochy,
- správný doraz,
- pevná čelist svěráku,
- přesné měkké čelisti,
- nulový upínací systém,
- správná upínací síla.
Tříska mezi obrobkem a dorazem může posunout skutečný díl, přestože se hodnota G54 vůbec nezměnila.
Pracovní nula v ose Z
Na frézovacím centru je zvlášť důležitá osa Z.
Za pracovní hodnotu Z0 může být zvolena například:
- horní plocha polotovaru,
- horní plocha hotového výrobku,
- povrch přípravku,
- jiná konstrukčně definovaná rovina.
Programátor pak může například definovat:
Z-10
jako místo 10 mm pod zvolenou nulovou rovinou.
Pokud je Z pracovní nuly nastavena o 2 mm níže, nástroj může skutečně obrábět o 2 mm hlouběji.
U hluboké kapsy vznikne zmetek. U jiného programu může dojít ke kolizi.
Nulový bod obrobku ale nestačí
Řídicí systém nyní ví, kde se nachází výrobek.
Stále ale neví, kde přesně je řezná hrana každého nástroje.
Jedna fréza může být dlouhá 70 mm, druhá 130 mm a vrták může mít z držáku vysunutou úplně jinou délku.
CNC proto používá korekce nástrojů.
Co je korekce nástroje
Korekce neboli offset nástroje je hodnota, pomocí které řídicí systém zohledňuje skutečnou geometrii konkrétního nástroje.
Podle typu stroje se může sledovat například:
- délka frézy,
- průměr nebo poloměr frézy,
- poloha špičky soustružnického nože,
- poloměr špičky soustružnické destičky,
- opotřebení nástroje.
Bez těchto informací by bylo velmi obtížné vyměňovat nástroje různých velikostí a zachovat stejný CNC program.
Korekce délky nástroje na frézce
Představme si dva nástroje.
První vyčnívá z držáku 80 mm a druhý 120 mm.
Pokud by řídicí systém rozdíl neznal, druhý nástroj by se při stejné souřadnici Z dostal o 40 mm hlouběji.
Proto se do tabulky nástrojů ukládá délka nebo odpovídající korekční hodnota.
Na řadě CNC frézek se korekce délky aktivuje prostřednictvím příkazu G43 spolu s odpovídající hodnotou H.
Konkrétní zápis závisí na řídicím systému.
Co znamená H u korekce nástroje
U běžného způsobu programování může například:
T5
označovat nástroj číslo 5 a:
H5
odpovídající délkovou korekci.
To ale neznamená, že čísla musejí fungovat stejně na každém CNC systému.
Dobrou firemní praxí bývá udržovat číslo nástroje a odpovídající korekce přehledně spárované.
Záměna korekce může být velmi nebezpečná.
Co se stane při použití špatné délkové korekce
Představme si:
- T1 = krátká fréza,
- T2 = dlouhý vrták.
Stroj fyzicky vloží vrták T2, ale program omylem použije délkovou korekci určenou pro T1.
Řídicí systém počítá s jinou polohou špičky nástroje, než kde se skutečně nachází.
Výsledkem může být:
- příliš hluboký otvor,
- nedostatečně hluboký otvor,
- náraz nástroje do obrobku,
- kolize s přípravkem.
Právě délková korekce patří mezi hodnoty, které se při novém seřízení kontrolují mimořádně pečlivě.
Jak se délka nástroje měří
Podle vybavení stroje lze použít:
- dotykovou měřicí sondu nástrojů uvnitř stroje,
- externí předseřizovací přístroj,
- ruční měření podle pracovního postupu,
- referenční plochu stroje.
Automatická nástrojová sonda může nástroj spustit na přesný měřicí dotek a řídicí systém z výsledku vypočítá jeho korekci.
Předseřizovací přístroj umožňuje nástroje měřit mimo samotný CNC stroj.
Tím lze zkrátit dobu seřízení a současně získat informace například o:
- délce,
- průměru,
- házení,
- geometrii sestaveného nástroje.
Korekce průměru frézy
Programátor může připravit dráhu nástroje tak, aby řídicí systém zohlednil skutečný poloměr frézy.
K tomu se na běžných systémech používá korekce obrysu, často označená:
- G41 – korekce na jednu stranu dráhy,
- G42 – korekce na opačnou stranu,
- G40 – zrušení korekce.
Zda se používá G41 nebo G42, závisí na směru dráhy a poloze nástroje vůči programovanému obrysu.
Proč je korekce průměru užitečná
Představme si frézovaný rozměr 100,00 mm.
Fréza se během výroby mírně opotřebuje a skutečný rozměr začne být například 99,96 mm.
Pokud je program a řízení procesu připravené pro korekci nástroje, nemusí se kvůli malému opotřebení přepisovat celá geometrická dráha.
Seřizovač nebo operátor může podle stanoveného postupu upravit korekční hodnotu.
Řídicí systém potom dráhu nástroje odpovídajícím způsobem posune.
Geometrická a opotřebovací korekce
Na některých řídicích systémech jsou hodnoty rozděleny například na:
- základní geometrickou korekci,
- jemnou korekci opotřebení.
Základní geometrie popisuje skutečnou polohu nebo velikost nástroje.
Opotřebovací korekce slouží pro malé průběžné změny během výroby.
Příklad
Po výměně nástroje je základní geometrie správně nastavena.
Během série se rozměr postupně posune o 0,02 mm.
Operátor nemusí měnit základní hodnotu nástroje. Podle pravidel pracoviště může použít malou opotřebovací korekci.
Díky tomu zůstává základní geometrie přehledná.
Korekce není náhrada za výměnu opotřebeného nástroje
Pomocí korekce lze kompenzovat malou předvídatelnou změnu rozměru.
Nelze jí ale opravit:
- vylomenou frézu,
- tupý nástroj vytvářející špatný povrch,
- tepelné trhliny,
- vibrace,
- zlomený vrták,
- nekontrolovatelnou tvorbu třísky.
Pokud jsou korekce stále větší nebo je potřeba je provádět neobvykle často, je potřeba zkontrolovat skutečný stav nástroje a procesu.
Korekce na CNC soustruhu
U soustruhu je princip podobný, ale geometrie stroje a nástrojů je jiná.
Řídicí systém potřebuje znát polohu špičky každého nože vůči referenčnímu bodu.
U nástroje se mohou sledovat například:
- geometrie v ose X,
- geometrie v ose Z,
- opotřebovací korekce X,
- opotřebovací korekce Z,
- poloměr špičky destičky,
- orientace špičky.
Konkrétní struktura tabulky závisí na řídicím systému.
Proč je soustružnická korekce v ose X citlivá
Soustruh pracuje s průměry.
Podle způsobu řízení konkrétního systému může být potřeba dávat velký pozor na vztah mezi radiální změnou polohy nástroje a výslednou změnou průměru.
Například radiální posun špičky o 0,01 mm může znamenat změnu průměru o 0,02 mm.
Konkrétní způsob práce s korekcemi je proto potřeba naučit se přímo pro daný řídicí systém a firemní standard.
Poloměr špičky soustružnické destičky
Soustružnická destička nemá dokonale ostrý matematický bod.
Její špička má určitý poloměr, například:
- 0,4 mm,
- 0,8 mm,
- 1,2 mm.
Při jednoduchém podélném soustružení nemusí být vliv vždy na první pohled patrný.
U kuželů, rádiusů a kombinovaných kontur ale musí řídicí systém skutečnou geometrii špičky zohlednit.
K tomu slouží korekce poloměru špičky nástroje.
Proč může po výměně destičky rozměr „ujet“
Teoreticky je nová destička stejného typu jako předchozí.
V praxi může výslednou polohu ovlivnit:
- výrobní tolerance destičky,
- nečistota v sedle,
- opotřebení držáku,
- jiné dotažení,
- poškozená podložka,
- změna skutečné řezné hrany.
Proto se po výměně nástroje přesný rozměr znovu kontroluje.
Není bezpečné předpokládat, že po vložení nové destičky bude každý mikrometr automaticky stejný.
Rozdíl mezi korekcí obrobku a korekcí nástroje
| Oblast | Pracovní korekce / G54 | Korekce nástroje |
|---|---|---|
| Co popisuje | Polohu obrobku vůči stroji | Polohu nebo rozměr nástroje |
| Typický příklad | Kde je X0 Y0 Z0 výrobku | Jak dlouhá je fréza |
| Co ovlivní chyba | Posune větší část nebo celý program | Ovlivní konkrétní nástroj |
| Typický projev | Všechny prvky jsou posunuté | Chybu vytváří pouze jedna operace |
| Kdy se nastavuje | Při seřízení obrobku nebo přípravku | Při přípravě nebo výměně nástroje |
Toto rozlišení velmi pomáhá při hledání problému.
Pokud jsou všechny operace posunuté, hledáme nejprve problém v poloze obrobku nebo pracovním souřadném systému.
Pokud je chybná pouze jedna operace konkrétního nástroje, má smysl zkontrolovat jeho korekci.
Praktický příklad: všechny otvory jsou o 3 mm vedle
Na desce se vrtá šest otvorů.
Všechny vzdálenosti mezi otvory jsou správné, ale celá skupina je o 3 mm posunuta doprava.
Programové souřadnice jsou správné.
Pravděpodobná oblast kontroly:
- G54 v ose X,
- poloha obrobku vůči dorazu,
- skutečné dosednutí výrobku,
- správně zvolený pracovní systém.
Pokud by byl špatně naprogramovaný pouze jeden otvor, nevypadala by chyba obvykle jako stejné posunutí všech prvků.
Praktický příklad: kapsa je o 2 mm příliš hluboká
X a Y rozměry jsou správné, ale dno kapsy je o 2 mm níže.
Možné příčiny zahrnují:
- špatně nastavené Z pracovního nulového bodu,
- chybnou délkovou korekci použité frézy,
- nesprávnou hodnotu v programu,
- chybu v měření horní plochy obrobku.
Důležitou otázkou je, zda jsou o stejnou hodnotu chybné všechny Z operace nebo pouze práce jedné frézy.
To pomůže oddělit chybu pracovního nulového bodu od chyby konkrétního nástroje.
Praktický příklad: pouze vrták dělá otvor příliš hluboký
Frézované kapsy i čelní plochy jsou správně.
Pouze vrták T7 vytváří všechny otvory o 5 mm hlubší.
Protože ostatní nástroje pracují v ose Z správně, pracovní nulový bod pravděpodobně není hlavní příčinou.
Je vhodné zkontrolovat:
- délkovou korekci T7,
- správně vybranou hodnotu H,
- skutečné vysunutí vrtáku,
- programovanou hloubku.
Praktický příklad: po výměně frézy je rozměr o 0,04 mm jiný
Stroj vyráběl rozměr dlouhodobě správně.
Po výměně frézy vznikne odchylka 0,04 mm.
Možnou příčinou je:
- skutečný průměr nového nástroje,
- jiné házení,
- chyba korekce průměru,
- jiné usazení v držáku.
Takový problém se obvykle neřeší posouváním G54, protože by tím byly ovlivněny také ostatní operace.
Praktický příklad: správný díl po restartu najednou není správný
Zakázka byla předchozí směnu v pořádku.
Po novém spuštění stroje je potřeba nejprve ověřit:
- správný program,
- správný pracovní souřadný systém,
- správně založený přípravek,
- tabulku nástrojů,
- aktuální korekce,
- případné změny předchozí směny.
Program, který fungoval včera, nemusí být problémem. Mohly se změnit hodnoty uložené mimo samotný text programu.
Proč je nebezpečné „opravit“ chybu první hodnotou, která je po ruce
Představme si, že je otvor o 1 mm vedle.
Operátor změní G54 o 1 mm a otvor se dostane na správné místo.
To ještě neznamená, že problém správně opravil.
Příčinou mohla být například:
- tříska mezi dílem a dorazem,
- špatně založený kus,
- uvolněný doraz.
Po založení dalšího kusu už může být obrobek správně a změněná G54 vytvoří novou chybu.
Korekce by neměla zakrývat příčinu. Nejdříve zjistěte, proč rozměr nebo poloha neodpovídá, a teprve potom měňte správnou hodnotu.
Kdy změnit G54 a kdy korekci nástroje
Zjednodušené pravidlo může být:
Změna pracovního nulového bodu dává smysl, pokud:
- je špatně položený celý výrobek vůči programu,
- se změnila poloha přípravku,
- byla znovu změřena skutečná nula obrobku,
- se vědomě mění pracovní souřadný systém.
Korekce nástroje dává smysl, pokud:
- se rozměrová chyba týká konkrétního nástroje,
- nástroj se postupně opotřebovává,
- byl nástroj vyměněn a znovu změřen,
- je potřeba jemně doladit rozměr podle kontrolního plánu.
Konkrétní pravomoci operátora se samozřejmě řídí pravidly firmy.
Proč zapisovat změny korekcí
U přesné sériové výroby je užitečné sledovat vývoj rozměru a provedených korekcí.
Záznam může například ukázat:
| Kontrolní kus | Rozměr | Korekce |
|---|---|---|
| 1 | 29,998 mm | 0,000 |
| 25 | 30,006 mm | -0,005 |
| 50 | 30,010 mm | -0,008 |
| 75 | 30,018 mm | Výměna nástroje |
Takový trend může pomoci rozpoznat běžné opotřebení a naplánovat výměnu nástroje.
Malá korekce může mít velký význam
Ve strojírenské výrobě se často pracuje v tolerancích setin milimetru.
Změna korekce o 0,02 mm proto nemusí být „skoro nic“.
U rozměru s tolerancí ±0,01 mm může představovat celé toleranční pole.
Operátor by měl před potvrzením korekce vždy vědět:
- kterou osu mění,
- který nástroj mění,
- jakým znaménkem,
- jak velká bude skutečná změna na výrobku.
Plus nebo minus? Jedna z nejčastějších nejistot začátečníků
Právě znaménko korekce bývá zpočátku matoucí.
Nelze bezpečně naučit jedno univerzální pravidlo typu:
„Když je díl větší, dej vždy minus.“
Záleží na:
- typu stroje,
- ose,
- vnitřním nebo vnějším obrábění,
- způsobu, jakým řídicí systém korekci interpretuje.
Na soustruhu může stejná změna znaménka u vnějšího průměru a vnitřního otvoru vést k opačnému výsledku.
Proto se konkrétní logika učí na daném stroji pod dohledem seřizovače.
Nejdříve malá kontrolovaná změna
Pokud pracovní postup umožňuje operátorovi korekce měnit, je bezpečnější pracovat s malými známými hodnotami.
Po úpravě se:
- vyrobí další kontrolní kus,
- správně změří,
- ověří směr změny,
- teprve potom případně pokračuje další korekce.
Není vhodné provést velkou změnu bez ověření pouze na základě odhadu.
Automatické měření nástrojů a obrobku
Moderní CNC stroje používají měřicí sondy nejen pro kontrolu, ale také pro automatické nastavování offsetů.
Sonda obrobku může:
- najít pracovní nulový bod,
- změřit natočení výrobku,
- zkontrolovat polohu přípravku,
- měřit některé rozměry během výroby.
Nástrojová sonda může:
- měřit délku nástroje,
- měřit průměr,
- kontrolovat zlomení,
- aktualizovat korekci.
Automatizace výrazně omezuje některé ruční chyby, ale musí být správně nastavená a kalibrovaná.
Co se stane, když je měřicí sonda špatně kalibrovaná
Automatický systém může velmi přesně opakovat nesprávnou hodnotu.
Pokud je referenční hodnota sondy chybná, může:
- nastavovat všechny nástroje se stejnou chybou,
- posunout pracovní nulový bod,
- nesprávně vyhodnocovat kontrolní měření.
Proto má sonda vlastní kontrolní a kalibrační postup.
G53 a strojní souřadnice
Na běžných řídicích systémech lze při některých pohybech použít také přímo strojní souřadný systém.
Často se k tomu používá například G53.
Typickým využitím může být bezpečný přesun do známé polohy stroje bez závislosti na aktuálním G54 nebo jiném pracovním systému.
Konkrétní chování však opět závisí na řídicím systému.
Začátečník by neměl programové kódy měnit bez znalosti jejich skutečného významu na konkrétním stroji.
Absolutní a přírůstkové souřadnice
S nulovými body souvisí také způsob, jakým jsou souřadnice zadávány.
U absolutního programování je každý bod definován vůči aktivnímu souřadnému počátku.
U přírůstkového programování může být pohyb definován vůči předchozí poloze.
Na řadě systémů se používají například:
- G90 – absolutní programování,
- G91 – přírůstkové programování.
Záměna režimu může způsobit zásadně jiný pohyb stroje.
Proto bývají důležité režimy často explicitně definovány v bezpečnostním začátku CNC programu.
Proč se používá bezpečnostní blok programu
CNC řídicí systém si může některé aktivní režimy pamatovat z předchozí práce.
Program proto často začíná blokem, který nastaví požadovaný stav.
Může například určit:
- absolutní nebo přírůstkové souřadnice,
- pracovní rovinu,
- zrušení některých starších korekcí,
- výběr pracovního souřadného systému.
Přesný obsah bezpečnostního bloku se řídí firemním standardem, strojem a řídicím systémem.
Proč není dobré upravovat CNC program místo korekce
Představme si, že průměr je vlivem běžného opotřebení o 0,02 mm mimo požadovanou hodnotu.
Nesprávným řešením může být ručně přepisovat všechny souřadnice v programu.
Tím:
- vzniká nová verze programu,
- může se přehlédnout některý další pohyb,
- komplikuje se návrat k původní hodnotě,
- zvyšuje se riziko chyby.
Pokud je program vytvořený pro práci s korekcemi a firemní postup to dovoluje, používá se pro malou změnu právě korekce.
Kdy naopak korekce problém řešit nemá
Pomocí korekce není správné zakrývat například:
- špatně ustavený svěrák,
- posunutý obrobek,
- zlomený nástroj,
- chybný výkres,
- nesprávný program,
- deformovaný výrobek,
- kolizi nebo mechanický problém stroje.
Nejdříve je potřeba určit skutečnou příčinu.
První spuštění po nastavení G54
Po novém seřízení se nedoporučuje spustit celý program bez kontroly stejným způsobem jako dlouhodobě ověřenou sérii.
Podle vybavení stroje a firemního postupu lze využít:
- simulaci,
- grafickou kontrolu,
- single block,
- snížený rychloposuv,
- bezpečnou vzdálenost od obrobku,
- kontrolu aktuálních souřadnic.
Zvláštní pozornost se věnuje prvnímu přiblížení nástroje k:
- obrobku,
- svěráku,
- čelistem,
- přípravku.
První kus po změně korekce
Pokud se mění rozměrová korekce, další kus není automaticky součástí běžné série.
Má sloužit k ověření, že:
- změna proběhla správným směrem,
- hodnota odpovídá očekávání,
- jiné rozměry nebyly negativně ovlivněny.
Teprve po kontrole se výroba znovu uvolní podle pravidel pracoviště.
Kontrolní postup při špatném rozměru
Pokud měření ukáže odchylku, může pomoci jednoduchý postup.
- Ověřte měření. Zkontrolujte měřidlo, čistotu a teplotu dílu.
- Porovnejte další rozměry. Je špatně celý výrobek, nebo pouze jedna operace?
- Zkontrolujte správné založení. Dosedá díl na doraz a základny?
- Ověřte aktivní pracovní systém. Je skutečně aktivní správné G54, G55 nebo jiný offset?
- Zkontrolujte nástroj. Není vylomený nebo opotřebený?
- Zkontrolujte jeho korekci. Odpovídá skutečnému nástroji?
- Teprve potom upravujte hodnotu.
Tento přístup omezuje riziko, že správná hodnota bude změněna pouze proto, aby kompenzovala jiný problém.
Jak poznat problém podle toho, co je špatně
| Projev | Možná oblast kontroly |
|---|---|
| Celý díl je posunutý v X | G54 / poloha obrobku / doraz |
| Celý díl je posunutý v Y | G54 / poloha obrobku / přípravek |
| Všechny hloubky jsou stejně špatné | Pracovní nula Z |
| Špatná je pouze jedna hloubka jedním nástrojem | Délková korekce nástroje / program |
| Rozměr se během série pomalu mění | Opotřebení nástroje / wear offset |
| Rozměr se změnil náhle | Vylomení nástroje / posunutí obrobku / kolize |
| Po výměně nástroje je rozměr jiný | Nová geometrie / korekce / upnutí nástroje |
| První kus je správný, další kusy mají různou polohu | Opakovatelnost upnutí / třísky / doraz |
Tabulka je pouze diagnostická pomůcka. Skutečnou příčinu je vždy potřeba ověřit.
Nejčastější chyby začátečníků
Záměna strojní nuly a nulového bodu obrobku
Strojní souřadnice jsou pevnou referencí stroje. G54 je pracovní posunutí používané pro konkrétní obrobek.
Změna G54 kvůli opotřebení jednoho nástroje
Tím se mohou posunout také všechny ostatní operace.
Změna nástrojové korekce při špatně založeném výrobku
Další správně založený kus bude už po změně korekce chybný.
Příliš velká korekce najednou
Jedna desetinná čárka nebo znaménko mohou způsobit zásadní odchylku.
Nekontrolovaná změna více hodnot současně
Pokud se změní G54, nástrojová korekce a program zároveň, je obtížné zjistit skutečnou příčinu.
Nulování hodnoty bez záznamu
Další směna nemusí vědět, proč byla původní hodnota změněna.
Použití špatného H nebo jiného offsetu
Stroj fyzicky použije správný nástroj, ale vypočítává jeho polohu podle jiné korekce.
Spuštění po změně bez bezpečné kontroly
Chyba offsetu se může projevit až při prvním rychlém přiblížení k obrobku.
Co má CNC operátor znát
CNC operátor nemusí na každém pracovišti samostatně nastavovat celé seřízení.
Měl by ale rozumět minimálně tomu:
- co znamená pracovní nulový bod,
- který souřadný systém zakázka používá,
- co je korekce nástroje,
- které korekce smí měnit,
- jakým směrem se po korekci změní výrobek,
- kdy už problém nemá řešit korekcí.
Co řeší CNC seřizovač
CNC seřizovač připravuje skutečný vztah mezi programem a strojem.
Typicky řeší:
- upnutí obrobku,
- nastavení pracovního nulového bodu,
- měření nástrojů,
- zápis geometrických korekcí,
- odladění prvního kusu,
- nastavení povolených korekcí pro operátory.
Právě znalost nulových bodů a korekcí patří mezi zásadní rozdíly mezi jednoduchou obsluhou CNC a samostatným seřizováním.
Co musí znát CNC programátor
CNC programátor musí vědět, vůči jakému bodu je program vytvořený.
Musí také správně nastavit:
- souřadný systém v CAM,
- orientaci os,
- bezpečnostní roviny,
- používané korekce,
- způsob volání nástrojů,
- návaznost jednotlivých operací.
Pokud se nulový bod definovaný v CAM liší od nulového bodu skutečně nastaveného na CNC stroji, může být jinak dokonale vytvořený program nepoužitelný.
Jak se nulové body a korekce naučit
Jde o téma, které je mnohem jednodušší pochopit přímo u skutečného stroje než pouze z učebnice.
Dobré praktické cvičení může vypadat následovně:
- Najděte strojní souřadnice stroje.
- Podívejte se na hodnotu G54.
- Najděte skutečný bod X0 Y0 na obrobku.
- Pohybujte osou a sledujte pracovní souřadnice.
- Porovnejte G54 a G55 u dvou přípravků.
- Prohlédněte tabulku nástrojových korekcí.
- Porovnejte dva různě dlouhé nástroje.
- Sledujte, jak se aktivuje jejich délková korekce.
- Na kontrolním kusu proveďte pod dohledem malou povolenou korekci.
- Změřte skutečný výsledek.
Cílem není naučit se zpaměti mnoho G-kódů.
Důležitější je pochopit vztah:
stroj → obrobek → nástroj → výsledný rozměr.
Nejčastější otázky o nulových bodech a korekcích
Co znamená G54?
Na běžných CNC systémech jde o výběr prvního pracovního souřadného systému, který definuje polohu obrobku vůči stroji.
Je G54 nula stroje?
Ne. Jde o pracovní souřadný systém obrobku. Stroj má vlastní strojní souřadný systém.
Proč existuje G55?
Umožňuje používat další pracovní souřadný systém, například pro druhý svěrák nebo druhý obrobek.
Co je korekce délky nástroje?
Informuje řídicí systém o skutečné poloze špičky nástroje vzhledem k jeho referenci.
Co znamená G43?
Na řadě CNC frézek aktivuje kladnou korekci délky nástroje s odpovídající hodnotou z tabulky offsetů.
Co znamená G41 a G42?
Jde o korekci dráhy podle poloměru nástroje na jednu nebo druhou stranu programovaného obrysu. Konkrétní použití závisí na směru obrábění.
Kdy mám změnit G54?
Když se skutečně mění nebo opravuje poloha pracovního nulového bodu obrobku. Neměla by sloužit k běžné kompenzaci opotřebení jednoho nástroje.
Kdy použít korekci nástroje?
Typicky při nastavení skutečné geometrie nástroje nebo při malé povolené kompenzaci jeho opotřebení.
Proč je špatně jen jeden rozměr?
Pokud ostatní nástroje pracují správně, může být problém v konkrétním nástroji, jeho korekci nebo programované operaci.
Proč jsou všechny otvory posunuté stejně?
Jednou z možných příčin je nesprávný pracovní nulový bod nebo špatná skutečná poloha obrobku.
Může špatná korekce způsobit kolizi?
Ano. Výrazně chybná délková korekce nebo pracovní nulový bod mohou poslat nástroj do jiné skutečné polohy, než programátor očekával.
Může operátor měnit korekce?
Záleží na pravidlech konkrétní firmy. Často smí provádět pouze malé předem definované opotřebovací korekce.
Musí být číslo H stejné jako číslo nástroje?
Záleží na řídicím systému a firemním standardu. V praxi se stejná čísla často používají kvůli přehlednosti a omezení chyb.
Je automatická sonda vždy přesná?
Pouze pokud je správně nastavená, kalibrovaná a používaná odpovídajícím postupem.
Proč se po výměně frézy musí první kus znovu změřit?
Nový nástroj může mít mírně jinou skutečnou geometrii nebo být jinak upnutý. Korekce proto musí odpovídat reálnému nástroji.
Správný program je pouze jedna část správné výroby
CNC program určuje, kam se mají jednotlivé osy pohybovat. Aby ale vznikl správný výrobek, musí řídicí systém současně znát skutečnou polohu obrobku a skutečnou geometrii použitých nástrojů.
Pracovní nulový bod propojuje program s obrobkem.
Nástrojové korekce propojují program se skutečnou řeznou hranou.
Pokud je chybná jedna z těchto informací, může CNC stroj velmi přesně vyrobit velmi přesný zmetek.
Pro začátečníka je nejdůležitější rozlišovat:
- nulu stroje – pevnou referenci samotného stroje,
- pracovní nulový bod – například G54, který určuje polohu výrobku,
- geometrii nástroje – skutečnou délku, polohu nebo průměr,
- opotřebovací korekci – malou úpravu během výroby.
Když je rozměr špatně, není cílem co nejrychleji změnit první dostupné číslo.
Nejdříve je potřeba zjistit, zda je problém v obrobku, pracovním nulovém bodu, nástroji, jeho korekci nebo samotném programu.
Právě schopnost tento rozdíl pochopit je jedním z důležitých kroků na cestě od základní obsluhy CNC stroje k samostatnému seřizování.
Chcete lépe poznat práci u CNC strojů? Prohlédněte si profil profese CNC operátor, navazující pozici CNC seřizovač, profesi CNC programátor nebo aktuální nabídky práce ve strojírenství.