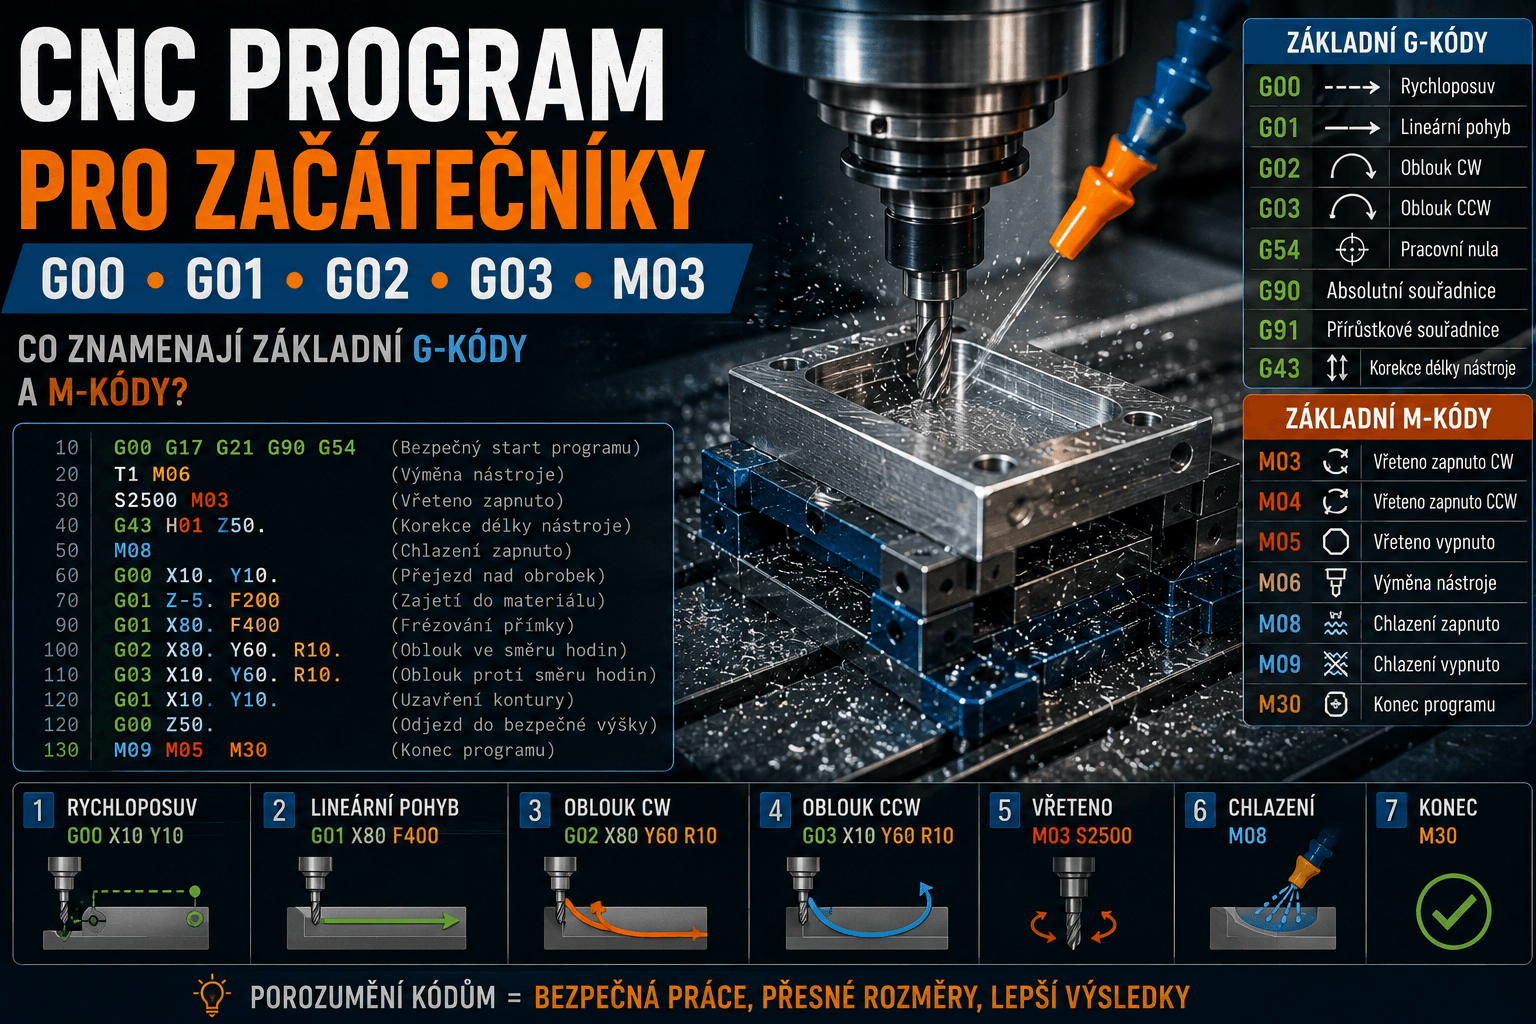
CNC program může na první pohled vypadat jako změť písmen, čísel a zkratek:
G00 G90 G54 X0 Y0 S2500 M03 G43 H01 Z50 M08 G01 Z-5 F200 G01 X80 F450 G00 Z50 M09 M05 M30Pro člověka, který program vidí poprvé, nemusí být vůbec jasné, co se právě stane.
Zkušený CNC operátor nebo seřizovač ale při pohledu na stejných několik řádků okamžitě pozná základní sled činností: stroj používá pracovní nulový bod, spustí vřeteno, aktivuje délkovou korekci nástroje, zapne chlazení, najede do materiálu pracovním posuvem, provede obráběcí pohyb, odjede do bezpečné výšky a program ukončí.
Základní CNC programování proto není o tom naučit se nazpaměť stovky kódů. Důležitější je pochopit několik základních principů a umět si každý blok programu převést na skutečný pohyb nebo činnost stroje.
CNC program není abstraktní text. Každý příkaz nakonec znamená skutečný pohyb osy, roztočení vřetena, zapnutí zařízení nebo změnu stavu stroje.
Co je CNC program
CNC program je soubor instrukcí, podle kterých řídicí systém obráběcího stroje provádí jednotlivé operace.
Program může určovat například:
- který nástroj se má použít,
- kam se má nástroj přesunout,
- jakou rychlostí se má pohybovat,
- jaké mají být otáčky vřetena,
- zda má být zapnuté chlazení,
- jak hluboko se má vrtat,
- jakou dráhu má fréza projet,
- kdy se má vyměnit nástroj,
- kdy má program skončit.
Program může být vytvořen ručně přímo na řídicím systému nebo v textovém editoru. U složitějších součástí jej často generuje CAM software podle připravených obráběcích operací.
I program vytvořený v CAM systému je ale nakonec převeden do formátu, kterému konkrétní CNC řízení rozumí.
Co znamená G-code
Výrazem G-code se často obecně označuje programovací jazyk CNC strojů.
Název vychází z příkazů začínajících písmenem G.
G-kódy typicky určují například:
- druh pohybu,
- pracovní rovinu,
- souřadný systém,
- způsob zadávání souřadnic,
- korekce nástroje,
- vrtací cykly.
Ne všechny CNC stroje používají úplně stejnou sadu příkazů a jejich přesné chování se může mezi řídicími systémy lišit.
Principy základních příkazů jako G00, G01, G02 nebo G03 jsou ale velmi rozšířené.
Co jsou M-kódy
M-kódy většinou nepopisují samotnou geometrii dráhy nástroje. Ovládají další funkce stroje.
Mohou například:
- spustit vřeteno,
- vřeteno zastavit,
- provést výměnu nástroje,
- zapnout chlazení,
- chlazení vypnout,
- zastavit program,
- ukončit program.
Typickými příklady jsou M03, M05, M06, M08, M09 nebo M30.
Jak vypadá jeden blok CNC programu
Program je rozdělen do jednotlivých řádků, které se často označují jako bloky.
Například:
G01 X50 Y25 Z-2 F300Tento jediný blok obsahuje několik informací.
- G01 – lineární pohyb pracovním posuvem,
- X50 – cílová souřadnice osy X,
- Y25 – cílová souřadnice osy Y,
- Z-2 – cílová souřadnice osy Z,
- F300 – hodnota posuvu.
Řídicí systém všechny informace v bloku vyhodnotí a provede odpovídající činnost.
Adresy X, Y a Z
Písmena X, Y a Z představují základní lineární osy stroje.
U klasické tříosé CNC frézky se typicky setkáme s:
- X – pohyb v jednom vodorovném směru,
- Y – pohyb v druhém vodorovném směru,
- Z – výškový pohyb ve směru osy vřetena.
Na soustruhu se běžně pracuje zejména s osami:
- X – radiální nebo průměrový směr,
- Z – směr podél osy obrobku.
Víceosé stroje mohou používat například také rotační osy A, B nebo C.
Souřadnice vždy potřebují nulový bod
Hodnota:
X50sama o sobě neříká, kde se nástroj skutečně nachází na stole stroje.
Musíme vědět, vůči jakému nulovému bodu je souřadnice počítána.
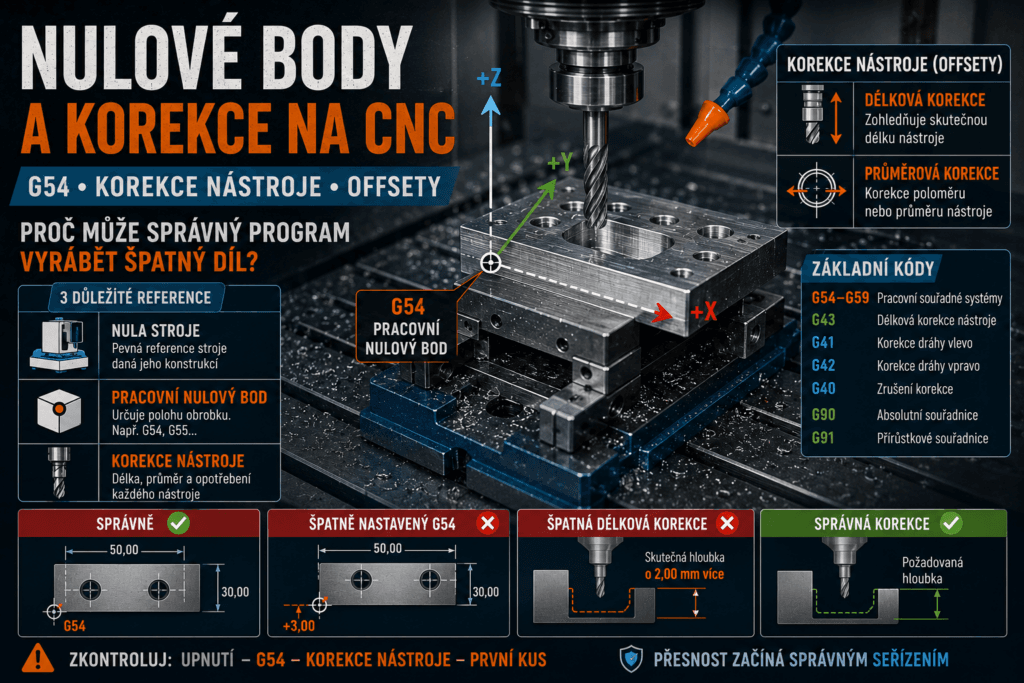
Právě proto jsme se v předchozím článku věnovali pracovním souřadným systémům, jako je G54.
G00 – rychloposuv
G00 patří mezi nejpoužívanější příkazy CNC programu.
Slouží k rychlému polohovacímu pohybu stroje.
Příklad:
G00 X100 Y50Stroj se rychloposuvem přesune na zadanou polohu.
G00 se obvykle používá tam, kde nástroj neodebírá materiál, například:
- při přiblížení k obrobku,
- při odjezdu od výrobku,
- při přesunu mezi dvěma obráběnými místy,
- před zahájením vrtacího cyklu.
Proč je G00 nebezpečný při špatné souřadnici
Rychloposuv znamená velmi rychlý pohyb stroje.
Pokud je cílová poloha špatně nastavena, může nástroj ve vysoké rychlosti narazit do:
- obrobku,
- svěráku,
- čelistí,
- přípravku,
- jiného nástroje.
Právě rychlé nájezdy proto patří mezi pohyby, které se při prvním spuštění nového programu pečlivě kontrolují.
G00 neznamená obráběcí posuv
Začátečník někdy vnímá G00 jako „rychlé G01“.
Je lepší je chápat jako dva rozdílné režimy.
G00:
- slouží primárně k polohování,
- stroj používá rychloposuv,
- neměl by být běžně použit k řízenému obrábění materiálu.
G01:
- slouží k lineárnímu obráběcímu pohybu,
- používá definovaný posuv F.
G01 – lineární interpolace
G01 přikazuje řízený lineární pohyb po přímce.
Je jedním ze základních obráběcích příkazů.
Příklad:
G01 X80 F400Stroj se lineárně přesune na X80 rychlostí definovanou hodnotou F.
Pokud je nástroj v materiálu, vytvoří přímou obráběnou dráhu.
Pohyb více os současně
G01 může současně řídit několik os.
G01 X50 Y50 F300Stroj nebude nejprve samostatně pohybovat osou X a potom Y.
Řízení koordinuje obě osy a nástroj se pohybuje po přímce mezi počátečním a cílovým bodem.
Co znamená F
Písmeno F označuje posuv.
Například:
F350může u běžného frézovacího programu znamenat pracovní posuv 350 mm/min, pokud stroj pracuje v odpovídajícím režimu a metrických jednotkách.
Význam posuvu ale závisí na režimu stroje a typu obrábění.
U soustružení se lze například setkat s posuvem na otáčku.
Proto nestačí pouze vidět číslo F. Je potřeba znát aktivní režim programu.
G02 a G03 – kruhový pohyb
Přímé úseky nestačí pro výrobu rádiusů, kruhových kapes nebo oblouků.
Pro kruhovou interpolaci se běžně používají:
- G02 – kruhový pohyb ve směru hodinových ručiček,
- G03 – kruhový pohyb proti směru hodinových ručiček.
Směr se posuzuje v aktivní pracovní rovině.
Jednoduchý příklad oblouku
G02 X50 Y50 R25Řídicí systém vytvoří kruhový oblouk do cílového bodu X50 Y50 s použitím zadaného poloměru R25, pokud je geometrie zadání jednoznačná a podporovaná daným řízením.
Co znamená R
Písmeno R může u kruhové interpolace určovat poloměr oblouku.
Druhou běžnou možností je definovat polohu středu kružnice pomocí adres I, J nebo K.
Konkrétní způsob závisí na:
- aktivní rovině,
- řídicím systému,
- programovacím standardu firmy.
Co jsou I, J a K
U kruhové interpolace mohou adresy I, J a K popisovat polohu středu oblouku vůči počátečnímu bodu.
Typicky:
- I souvisí s osou X,
- J s osou Y,
- K s osou Z.
Jejich přesná interpretace se může lišit podle řídicího systému a nastavení.
Začátečník proto nemá slepě přenášet program mezi dvěma různými stroji bez ověření dokumentace.
G17, G18 a G19 – pracovní roviny
Kruhový pohyb potřebuje vědět, v jaké rovině je oblouk definován.
Běžně se používá:
- G17 – rovina XY,
- G18 – rovina XZ,
- G19 – rovina YZ.
Na běžné tříosé frézce bývá pro většinu standardního obrábění aktivní G17.
Na soustruhu se často pracuje v rovině XZ.
G90 – absolutní programování
G90 určuje absolutní způsob zadávání souřadnic.
Každá zadaná souřadnice se vztahuje k aktivnímu nulovému bodu.
Příklad:
G90 G00 X20 Y20 G01 X50 Y20 G01 X50 Y60Jednotlivé body znamenají skutečné souřadnice:
- X20 Y20,
- X50 Y20,
- X50 Y60.
G91 – přírůstkové programování
G91 používá přírůstkové souřadnice.
Zadaná hodnota určuje pohyb vůči aktuální poloze.
Příklad:
G91 G01 X20znamená:
„Přesuň se o 20 mm v kladném směru X od místa, kde právě jsi.“
Neznamená automaticky přesun na absolutní souřadnici X20.
Proč je záměna G90 a G91 nebezpečná
Představme si, že stroj stojí na X100.
Příkaz:
G90 X20vede na absolutní souřadnici X20.
Pokud je ale aktivní G91:
G91 X20stroj se posune o dalších 20 mm a skončí na X120.
Rozdíl je zásadní.
Proto se G90 nebo G91 často explicitně definují v úvodní části programu.
G54 – pracovní souřadný systém
G54 patří mezi základní pracovní souřadné systémy.
Říká řízení, který offset obrobku má použít.
Program může například začínat:
G90 G54Čteme:
- G90 – používej absolutní souřadnice,
- G54 – souřadnice vztahuj k pracovnímu systému G54.
Podrobné vysvětlení G54, G55 a korekcí najdete v předchozím článku magazínu.
G43 – délková korekce nástroje
Nástroje mají různé skutečné délky.
Proto musí CNC řízení vědět, kde se nachází špička právě použité frézy nebo vrtáku.
Na mnoha frézovacích systémech se používá:
G43 H01k aktivaci kladné délkové korekce nástroje uložené pod příslušným číslem.
Příklad:
G43 H01 Z50Řízení při pohybu do Z50 zohlední délkovou korekci odpovídající H01.
Chybná korekce může vést k příliš hlubokému nájezdu nebo ke kolizi.
G40, G41 a G42 – korekce poloměru frézy
Při frézování obrysu lze použít korekci skutečného poloměru nástroje.
Běžné příkazy jsou:
- G40 – zrušení korekce,
- G41 – korekce na jednu stranu programované dráhy,
- G42 – korekce na druhou stranu.
Umožňuje to například jemně upravovat výsledný rozměr podle skutečného průměru nebo opotřebení frézy.
G20 a G21 – palce nebo milimetry
Jedna z hodnot, kterou rozhodně nechceme zaměnit, je systém jednotek.
Na běžných CNC řízeních:
- G20 vybírá palcové jednotky,
- G21 vybírá metrické jednotky.
Program vytvořený v milimetrech nesmí být bez ověření spuštěn v režimu, ve kterém řízení interpretuje čísla jako palce.
Proto je jednotkový systém často jasně definován už v úvodu programu.
Co znamená S
Písmeno S souvisí s rychlostí vřetena.
Například:
S2500může při běžném frézování znamenat požadované otáčky vřetena 2500 ot/min.
Samotné S ale většinou vřeteno ještě neroztočí.
K tomu slouží M-kód.
M03 – spuštění vřetena
M03 obvykle spouští vřeteno ve standardním směru, často označovaném jako směr hodinových ručiček při pohledu definovaném výrobcem stroje.
Typický zápis:
S2500 M03znamená:
- nastav požadované otáčky 2500 ot/min,
- spusť vřeteno příkazem M03.
U běžné pravotočivé stopkové frézy jde o velmi častou kombinaci.
M04 – opačný směr vřetena
M04 spouští vřeteno opačným směrem než M03.
Použití závisí na operaci, nástroji a typu stroje.
Začátečník nemá zaměňovat M03 a M04 pouze proto, že „stroj se stejně roztočí“.
Nesprávný směr může znamenat, že nástroj nebude řezat správnou hranou.
M05 – zastavení vřetena
M05 zastavuje vřeteno.
Používá se například:
- před některými výměnami nástroje,
- před ukončením programu,
- v technologicky požadovaném místě.
M06 – výměna nástroje
Na mnoha frézovacích CNC strojích znamená M06 výměnu nástroje.
Typický zápis může být:
T3 M06kde:
- T3 označuje nástroj číslo 3,
- M06 spustí sekvenci výměny nástroje.
Přesná logika přípravy a výměny nástroje se může mezi stroji lišit.
Co znamená T
Písmeno T označuje číslo nástroje.
Například:
T5odkazuje na nástroj uložený v tabulce nebo zásobníku pod číslem 5.
Číslo nástroje musí odpovídat skutečnému fyzickému nástroji a jeho korekcím.
Pokud má být T5 vrták o průměru 10 mm, ale v zásobníku je pod číslem 5 fréza, samotný program tuto chybu nepozná.
M08 a M09 – chladicí kapalina
Na běžných systémech se často používá:
- M08 – zapnutí standardní chladicí kapaliny,
- M09 – její vypnutí.
Příklad:
M08 G01 Z-10 F150 ... M09Chlazení se zapne před obráběním a po dokončení příslušné části vypne.
Některé stroje mohou mít další M-kódy pro vnitřní chlazení, vzduch nebo jiné systémy.
M00 – povinné zastavení programu
M00 program zastaví.
Pokračování obvykle vyžaduje zásah obsluhy.
Použít se může například tehdy, když je potřeba:
- ručně otočit výrobek,
- provést kontrolu,
- odstranit pomocnou část,
- potvrdit pokračování výroby.
M01 – volitelné zastavení
M01 je volitelné zastavení.
Stroj jej provede pouze tehdy, pokud má obsluha zapnutou příslušnou funkci Optional Stop nebo její ekvivalent.
Je užitečné například při:
- kontrole prvního kusu,
- kontrole nástroje,
- postupném rozjezdu série.
M30 – konec programu
M30 obvykle znamená konec programu a reset nebo návrat programu do počátečního stavu podle konkrétního řízení.
Typicky jej najdeme na konci:
M09 M05 M30Tedy:
- vypni chlazení,
- zastav vřeteno,
- ukonči program.
Co jsou modální kódy
Některé G-kódy zůstávají aktivní i v dalších blocích, dokud nejsou nahrazeny jiným kódem ze stejné skupiny.
Takové příkazy se označují jako modální.
Příklad:
G01 X20 F300 X40 Y30 X10G01 nemusí být uvedeno na každém řádku.
Pokud stále zůstává aktivní, další pohyby jsou také provedeny lineárním pracovním posuvem.
Programátor tím může program zkrátit.
Proč jsou modální kódy důležité při čtení programu
Při pohledu pouze na jeden izolovaný řádek nemusíte vidět všechny informace potřebné k pochopení pohybu.
Například:
X80 Y40neobsahuje G00 ani G01.
Musíme se podívat na předchozí blok a zjistit, který režim pohybu je právě aktivní.
Stejně mohou zůstat aktivní například:
- pracovní rovina,
- jednotkový systém,
- absolutní nebo přírůstkový režim,
- pracovní souřadný systém.
Proč má program bezpečnostní úvod
Protože některé režimy zůstávají aktivní, není vhodné předpokládat, že stroj je při spuštění nového programu automaticky v požadovaném stavu.
Programy proto často obsahují úvodní bezpečnostní blok.
Může vypadat například:
G00 G17 G21 G40 G49 G80 G90Konkrétní obsah vždy závisí na stroji a firemním standardu.
Smyslem je uvést řízení do známého stavu.
Programátor tak například explicitně:
- zvolí pracovní rovinu,
- zvolí jednotky,
- zruší některé předchozí korekce,
- zvolí absolutní programování.
G-code se mezi stroji liší
Jedna z nejdůležitějších věcí pro začátečníka je pochopit, že neexistuje jeden jediný dokonale identický G-code pro všechny CNC stroje.
Lišit se mohou například:
- Fanuc,
- Siemens,
- Heidenhain,
- Haas,
- Okuma,
- Mazatrol a další systémy.
Navíc může výrobce stroje přidat vlastní funkce nebo změnit dostupné možnosti.
Před ruční úpravou neznámého kódu je proto nutné ověřit dokumentaci konkrétního řízení.
G-code a Heidenhain nejsou vždy totéž
Některé CNC systémy umožňují programování jiným, konverzačnějším způsobem.
Například Heidenhain je známý dialogovým způsobem programování, i když konkrétní stroje mohou podporovat také další formy programování.
Principy pohybu nástroje, souřadnic, nulových bodů a posuvů ale zůstávají podobné.
Stroj stále potřebuje vědět:
- odkud měří,
- kam se má nástroj dostat,
- jakou rychlostí,
- kterým nástrojem.
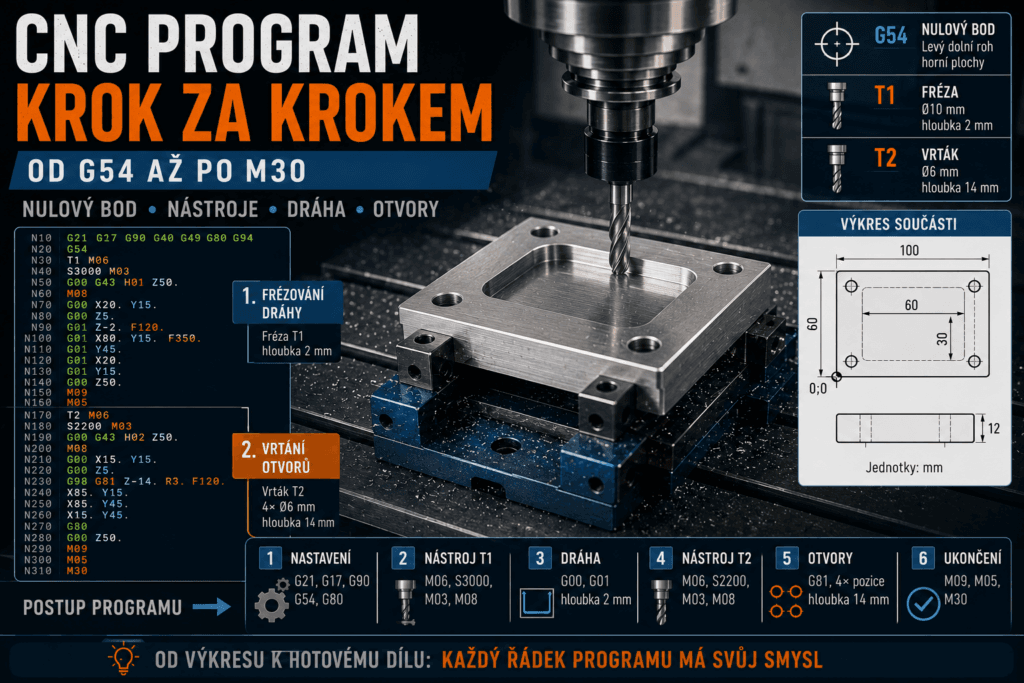
Jednoduchý CNC program krok za krokem
Podívejme se na jednoduchý výukový příklad pro frézku.
% O1001 G00 G17 G21 G40 G49 G80 G90 T1 M06 G54 S2500 M03 G00 X10 Y10 G43 H01 Z50 M08 G00 Z5 G01 Z-2 F150 G01 X80 F400 G01 Y50 G01 X10 G01 Y10 G00 Z50 M09 M05 M30 %Tento příklad je zjednodušený pro výuku principu. Skutečný výrobní program se řídí konkrétním strojem, řízením, nástrojem a firemním standardem.
Řádek 1: označení programu
O1001Na některých řídicích systémech označuje číslo programu.
Program může být uložen například právě pod číslem O1001.
Řádek 2: bezpečnostní nastavení
G00 G17 G21 G40 G49 G80 G90Čteme jej jako nastavení požadovaných základních režimů.
Například:
- G00 – režim rychloposuvu,
- G17 – rovina XY,
- G21 – metrické jednotky,
- G40 – zrušení korekce poloměru frézy,
- G90 – absolutní souřadnice.
Další kódy v bezpečnostním bloku ruší nebo nastavují další stavy podle daného řízení.
Řádek 3: výběr nástroje
T1 M06Stroj připraví nebo vymění nástroj číslo 1 podle své konfigurace.
Před spuštěním je potřeba ověřit, že T1 skutečně odpovídá nástroji očekávanému programem.
Řádek 4: výběr pracovního nulového bodu
G54Program bude používat pracovní souřadný systém G54.
Jeho hodnoty musejí odpovídat skutečné poloze obrobku.
Řádek 5: spuštění vřetena
S2500 M03Program požaduje 2500 ot/min a spustí vřeteno příslušným směrem.
Otáčky musejí odpovídat:
- nástroji,
- jeho průměru,
- obráběnému materiálu,
- technologii.
Řádek 6: první polohovací pohyb
G00 X10 Y10Nástroj se rychloposuvem přesune nad výchozí místo obrábění.
Při prvním spuštění programu je nutné ověřit, že tato poloha není uvnitř svěráku nebo jiné části přípravku.
Řádek 7: aktivace délkové korekce
G43 H01 Z50Řízení zohlední délku nástroje podle příslušné korekce a přesune se na bezpečnou výšku.
Nesprávná hodnota H může znamenat zásadní chybu skutečné polohy nástroje v ose Z.
Řádek 8: chlazení
M08Zapne se standardní chlazení, pokud jej konkrétní operace používá.
Řádek 9: přiblížení nad výrobek
G00 Z5Nástroj se rychloposuvem přiblíží například 5 mm nad nulovou rovinu výrobku.
Tento bod musí být bezpečný.
Řádek 10: vstup do materiálu
G01 Z-2 F150Nástroj přejde z rychloposuvu na pracovní lineární pohyb a zajede do hloubky 2 mm posuvem 150.
Právě zde začíná vlastní obrábění.
Další řádky: obdélníková dráha
G01 X80 F400 G01 Y50 G01 X10 G01 Y10Nástroj projede čtyři lineární úseky.
Protože G01 zůstává modálně aktivní, není technicky vždy nutné jej opakovat před každým bodem.
Odjezd nástroje
G00 Z50Po dokončení obrábění nástroj rychloposuvem odjede do bezpečné výšky.
Důležité je, že nejprve odjíždí v bezpečném směru mimo výrobek.
Konec programu
M09 M05 M30Program:
- vypne chlazení,
- zastaví vřeteno,
- ukončí cyklus.
Proč je pořadí příkazů důležité
Stejné příkazy v jiném pořadí nemusí znamenat stejný bezpečný proces.
Představme si, že nástroj má po obrábění nejprve rychloposuvem přejet v ose X, ale stále se nachází uvnitř materiálu.
Výsledkem může být:
- poškození výrobku,
- zlomení frézy,
- kolize.
Bezpečný program proto často nejprve:
- odjede od obrobku,
- teprve potom provede rychlý přesun do další polohy.
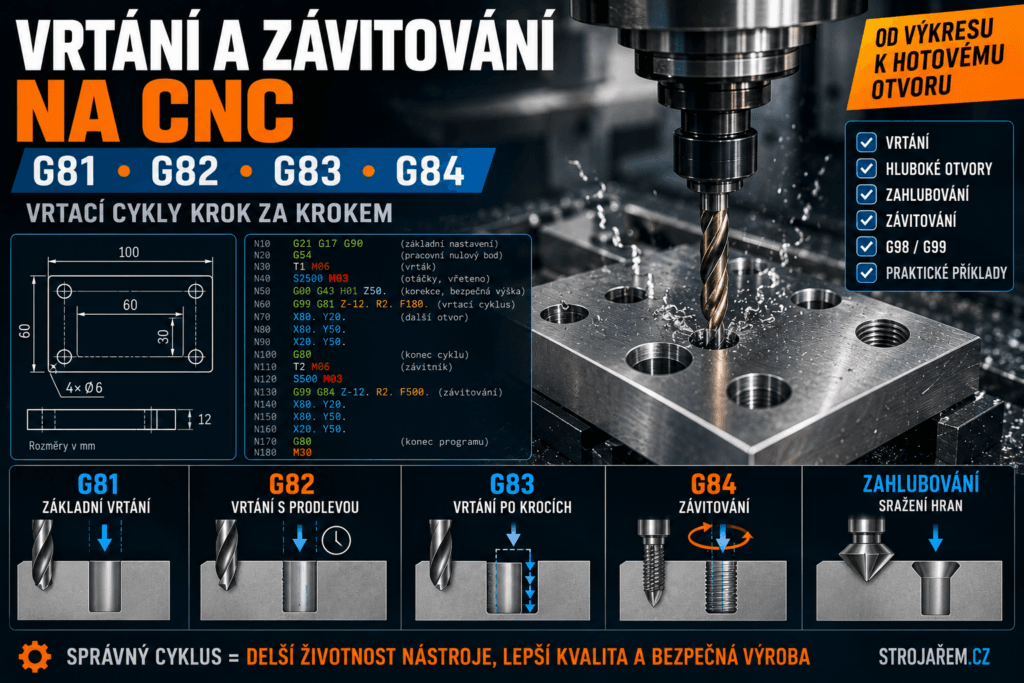
Jak se programuje jednoduchý otvor
Otvor lze vytvořit například vrtacím cyklem, ale pro pochopení principu si představme jednoduchý pohyb.
G00 X30 Y20 G00 Z5 G01 Z-15 F120 G00 Z5Stroj:
- najede na polohu otvoru,
- přiblíží vrták nad povrch,
- zajede pracovním posuvem do požadované hloubky,
- vyjede zpět.
Ve skutečné výrobě se pro vrtání často používají speciální vrtací cykly.
Co jsou pevné vrtací cykly
CNC řízení nabízí příkazy, které zjednodušují opakované vrtání.
Typickým příkladem na mnoha systémech jsou cykly jako G81, G82 nebo G83.
Mohou řídit například:
- jednoduché vrtání,
- vrtání s prodlevou,
- vrtání s postupným vyjížděním pro odvod třísek.
Konkrétní význam a parametry je nutné ověřit pro daný řídicí systém.
Proč používat vrtací cyklus
Představme si deset stejných otvorů.
Bez cyklu by bylo potřeba opakovat celou sekvenci pohybů pro každý otvor.
S vrtacím cyklem lze definovat:
- hloubku,
- bezpečnou rovinu,
- posuv,
- způsob vrtání,
a potom pouze zadávat další polohy X a Y.
Co znamenají komentáře v programu
Program může obsahovat textové komentáře.
Například:
(T1 - FREZA D10) (T2 - VRTÁK D6) (OPRACOVANI HORNI PLOCHY)Řídicí systém je neprovádí jako pohybové instrukce.
Komentáře pomáhají člověku programu rozumět.
Mohou obsahovat například:
- název nástroje,
- popis operace,
- upozornění pro obsluhu,
- informaci o nulovém bodu.
Přesný formát komentáře se může podle systému lišit.
Co znamená N10, N20 nebo N100
Program může obsahovat čísla bloků:
N10 G54 N20 T1 M06 N30 S2000 M03Písmeno N označuje číslo řádku nebo bloku.
Pomáhá například:
- orientovat se v programu,
- odkazovat na konkrétní místo,
- využívat některé skoky nebo cykly.
Moderní program nemusí nutně číslovat každý řádek.
Co znamená procento na začátku a konci
U některých formátů se lze setkat se znakem:
%na začátku a konci programu.
Historicky a podle konkrétního systému může sloužit jako oddělovač programu při přenosu dat.
Jeho použití se řídí konkrétním řízením.
CAM program a ručně psaný program
Základní díl lze často naprogramovat ručně.
Například:
- jednoduché soustružení průměru,
- vrtání několika otvorů,
- jednoduchá kapsa,
- frézování pravoúhlého obrysu.
U složitějších 3D ploch nebo víceosého obrábění by ruční zápis mohl obsahovat tisíce nebo desetitisíce bloků.
Proto se používají CAM systémy.
Programátor v CAM systému definuje například:
- model výrobku,
- polotovar,
- upnutí,
- nástroj,
- řezné podmínky,
- strategii obrábění.
CAM vypočítá dráhy a postprocesor je převede do programu pro konkrétní CNC stroj.
Co je postprocesor
Postprocesor převádí dráhu z CAM systému do konkrétního formátu použitelného na daném stroji.
Je důležitý právě proto, že různé stroje a řídicí systémy mohou požadovat jiné:
- G-kódy,
- M-kódy,
- formáty výměny nástroje,
- cykly,
- příkazy pro rotační osy.
Program vygenerovaný špatným postprocesorem může být nebezpečný, i když samotná CAM strategie vypadá správně.
Proč musí CNC programátor G-code stále znát
Mohlo by se zdát, že pokud program vytváří CAM, není potřeba G-code chápat.
Ve skutečnosti je znalost základního kódu stále velmi důležitá.
Programátor nebo seřizovač musí umět:
- zkontrolovat začátek programu,
- poznat výměnu nástroje,
- ověřit nulový bod,
- zkontrolovat otáčky a posuv,
- poznat podezřelý pohyb,
- najít místo programu při problému,
- provést bezpečnou drobnou úpravu tam, kde je povolená.
Co má znát CNC operátor
CNC operátor nemusí v každé firmě programy samostatně vytvářet.
Měl by ale postupně poznat alespoň základní příkazy.
Je užitečné vědět:
- že G00 znamená rychlý pohyb,
- že G01 znamená pracovní lineární pohyb,
- že G02 a G03 vytvářejí oblouk,
- že G54 souvisí s pracovním nulovým bodem,
- že M03 spouští vřeteno,
- že M05 jej zastavuje,
- že M08 a M09 ovládají chlazení na běžném systému,
- že M30 ukončuje program.
Tyto znalosti výrazně pomáhají při sledování programu během výroby.
Co musí umět CNC seřizovač
CNC seřizovač už potřebuje rozumět programu mnohem podrobněji.
Musí být schopný:
- zkontrolovat jednotlivé bloky,
- rozpoznat pracovní a rychloposuvný pohyb,
- nastavit nulový bod,
- nastavit korekce nástrojů,
- kontrolovat řezné podmínky,
- odladit první kus,
- bezpečně hledat příčinu chyby.
Co řeší CNC programátor
CNC programátor vytváří nebo optimalizuje program podle výkresu a modelu.
Kromě znalosti kódů musí rozumět:
- obráběcí technologii,
- nástrojům,
- upnutí,
- řezným podmínkám,
- CAM strategii,
- kolizím,
- možnostem konkrétního stroje.
Samotná znalost G00 a G01 tedy z člověka CNC programátora neudělá. Je to ale základ, na kterém lze další znalosti stavět.
Jak CNC program číst bezpečně
Při čtení neznámého programu je vhodné nepřeskakovat rovnou mezi jednotlivými X a Y souřadnicemi.
Nejdříve si zjistěte základní stav programu.
1. Jaký nástroj používá?
Najděte T a výměnu nástroje.
2. Jaký pracovní nulový bod používá?
Najděte G54, G55 nebo jiný pracovní systém.
3. Jaké používá jednotky?
Zkontrolujte například G20 nebo G21.
4. Je program absolutní nebo přírůstkový?
Zkontrolujte G90 nebo G91.
5. Jaké jsou otáčky?
Najděte S a příslušný příkaz vřetena.
6. Jaká je délková korekce?
Na frézce zkontrolujte odpovídající offset.
7. Kde začíná skutečné obrábění?
Najděte přechod z bezpečného polohování na pracovní pohyb.
8. Kde se nástroj po obrábění bezpečně odtahuje?
Nejde pouze o to, kam jede, ale také v jakém pořadí.
Co kontrolovat před prvním spuštěním programu
- Je ve stroji správný program?
- Odpovídá správné revizi výrobku?
- Je upnutý správný polotovar?
- Je nastaven správný pracovní nulový bod?
- Jsou ve stroji správné nástroje?
- Jsou jejich korekce aktuální?
- Odpovídají otáčky a posuv použitému nástroji?
- Je zvolen správný směr vřetena?
- Je správně nastaveno chlazení?
- Je zkontrolován prostor svěráku a přípravku?
- Proběhla simulace nebo jiná kontrola?
- Je první spuštění provedeno bezpečným režimem?
Single Block při odlaďování programu
Řada CNC strojů nabízí režim, ve kterém se program provádí po jednotlivých blocích.
Obsluha potvrzuje pokračování krok za krokem.
To může být velmi užitečné při:
- prvním spuštění programu,
- novém seřízení,
- kontrole neznámého programu,
- hledání problému.
Ani Single Block ale není náhradou za správné nulové body, nástroje a bezpečnostní kontrolu.
Rapid Override
Při prvním spuštění může být vhodné podle firemního postupu omezit rychlost rychloposuvu.
Operátor získá více času na reakci při přiblížení nástroje k:
- obrobku,
- svěráku,
- přípravku.
Možnost a přesné použití závisí na konkrétním stroji.
Feed Hold není plánovaná ochrana proti špatnému programu
Tlačítko Feed Hold může být důležité při přerušení pohybu, ale není správné spoléhat na to, že člověk vždy stihne zastavit chybný rychloposuv.
Moderní CNC stroj se může pohybovat velmi rychle.
Bezpečnost proto začíná:
- správným programem,
- správným seřízením,
- simulací,
- kontrolou drah.
Nejčastější chyba: špatná desetinná čárka
Rozdíl mezi:
X5.0a:
X50.0je 45 mm.
U souřadnic, posuvů nebo korekcí může jediná číslice výrazně změnit chování stroje.
Proto se ruční úpravy programu nemají provádět bez kontroly.
Nejčastější chyba: špatné znaménko
Rozdíl mezi:
Z5a:
Z-5může znamenat rozdíl mezi polohou nad výrobkem a polohou uvnitř materiálu.
Zvlášť osa Z vyžaduje při ruční změně mimořádnou pozornost.
Nejčastější chyba: záměna G00 a G01
Pokud má nástroj pracovním posuvem vstoupit do materiálu:
G01 Z-10 F100a omylem je použit G00:
G00 Z-10stroj se může pokusit na stejnou souřadnici najet rychloposuvem.
Výsledek může být velmi nebezpečný.
Nejčastější chyba: špatný pracovní nulový bod
Program může být vytvořen pro G54, zatímco ve stroji je obrobek připraven podle jiné sady souřadnic.
Výsledkem může být posunutí celého programu.
Nejčastější chyba: špatný nástroj
Program zavolá:
T4 M06a očekává frézu D12.
Pokud je ale v pozici T4 fyzicky jiný nástroj, program bude pokračovat podle původního předpokladu.
Proto musí tabulka nástrojů odpovídat skutečnému zásobníku.
Nejčastější chyba: špatné otáčky
Rozdíl mezi:
S2500a:
S25000je zásadní.
Stroj sice může mít vlastní limity, ale nesprávná hodnota může poškodit nástroj nebo vytvořit nebezpečný proces.
Nejčastější chyba: špatný posuv
Podobně:
F200a:
F2000znamenají desetkrát jinou hodnotu.
Proto je potřeba posuzovat řezné podmínky společně s nástrojem a materiálem.
Nejčastější chyba: zapomenutý modální stav
Pokud programátor předpokládá G90, ale stále je aktivní G91, může následující pohyb skončit na úplně jiné pozici.
Stejně tak mohou být důležité:
- aktivní korekce,
- pracovní rovina,
- vrtací cyklus,
- jednotky.
Právě proto je důležitý bezpečnostní úvod programu.
Nejčastější chyba: úprava kódu bez pochopení
Operátor zjistí, že potřebuje posunout otvor o 2 mm.
V programu najde X50 a změní ho na X52.
Jenže hodnota X50 může být použita:
- v přírůstkovém režimu,
- v jiném pracovním systému,
- jako část kruhové interpolace,
- v podprogramu použitém pro několik výrobků.
Zdánlivě jednoduchá změna tak může ovlivnit více míst, než pracovník očekával.
Podprogramy
Pokud se určitá část obrábění opakuje, lze ji uložit do samostatného podprogramu.
Hlavní program ji následně zavolá.
Výhodou je:
- kratší program,
- menší množství opakovaného kódu,
- jednodušší úprava opakované operace.
Na běžných systémech se lze setkat například s M98 pro volání podprogramu a M99 pro návrat, ale konkrétní použití je potřeba ověřit podle řízení.
Proč je podprogram při chybě zrádný
Pokud upravíte jeden podprogram, změna se může projevit při každém jeho dalším zavolání.
Proto je potřeba před úpravou vědět:
- odkud je podprogram volán,
- kolikrát,
- v jakém souřadném systému,
- v jakém modálním stavu.
Makra a proměnné
Pokročilejší CNC program může obsahovat proměnné, podmínky a výpočty.
Místo pevné souřadnice například používá hodnotu uloženou v proměnné.
Takový program může automaticky:
- měnit rozměr podle parametru,
- opakovat cyklus,
- vyhodnocovat měření sondou,
- pracovat s rodinou podobných dílů.
Makroprogramování už ale patří mezi pokročilejší témata a začátečník by měl nejprve bezpečně ovládat základní pohybové a technologické příkazy.
Jak se G-code nejlépe naučit
Nejrychlejší cesta není naučit se tabulku příkazů nazpaměť.
Mnohem efektivnější je vzít jednoduchý skutečný program a u každého řádku si položit otázku:
„Co se teď fyzicky stane uvnitř stroje?“
Začít lze například takto:
- Najděte výměnu nástroje.
- Najděte pracovní nulový bod.
- Najděte spuštění vřetena.
- Najděte první G00.
- Najděte první G01.
- Sledujte X, Y a Z.
- Najděte zapnutí chlazení.
- Najděte místo, kde se nástroj odtahuje.
- Najděte konec programu.
Po několika jednoduchých programech začne základní struktura působit výrazně přehledněji.
První výukové cvičení: pohyb po čtverci
Pro pochopení lineárních souřadnic lze použít velmi jednoduchou teoretickou dráhu:
G90 G00 X0 Y0 G01 X50 Y0 F300 G01 X50 Y50 G01 X0 Y50 G01 X0 Y0Nástroj postupně projede body:
- 0 / 0,
- 50 / 0,
- 50 / 50,
- 0 / 50,
- 0 / 0.
V půdorysu vznikne čtvercová dráha.
Druhé cvičení: rozdíl mezi G90 a G91
Stejný pohyb lze popsat přírůstkově:
G91 G01 X50 G01 Y50 G01 X-50 G01 Y-50Každý příkaz nyní říká, o jakou vzdálenost se má stroj posunout od aktuální pozice.
Porovnání G90 a G91 je jedno z nejlepších základních cvičení.
Třetí cvičení: přímka a oblouk
Dalším krokem je kombinovat:
- G01 pro přímky,
- G02 a G03 pro kruhové části.
Začátečník tak pochopí, že geometrický obrys výrobku lze rozložit na sled základních pohybů.
Jak CNC program souvisí s technickým výkresem
Technický výkres říká, jak má výrobek vypadat.
CNC program říká stroji, jakými pohyby má požadovanou geometrii vytvořit.
Programátor musí z výkresu pochopit například:
- rozměry,
- polohy otvorů,
- rádiusy,
- hloubky,
- tolerance,
- požadovaný povrch.
Schopnost číst program proto musí být doplněna schopností číst technický výkres.
CNC program a řezné podmínky
Program neobsahuje jen geometrii.
Hodnoty S a F přímo ovlivňují průběh obrábění.
Programátor nebo technolog musí zvolit správné:
- otáčky,
- posuv,
- záběr nástroje,
- způsob chlazení.
Příliš vysoké nebo nízké hodnoty mohou vést k:
- rychlému opotřebení nástroje,
- vibracím,
- špatnému povrchu,
- nevhodné tvorbě třísky.
Podrobně jsme tyto souvislosti vysvětlili v článku Řezné podmínky při obrábění.
Co má začátečník umět před první vlastní úpravou programu
Než pracovník začne samostatně přepisovat CNC program, měl by minimálně rozumět:
- souřadným osám stroje,
- pracovnímu nulovému bodu,
- G90 a G91,
- rozdílu G00 a G01,
- základnímu významu G02 a G03,
- nástrojovým korekcím,
- otáčkám S,
- posuvu F,
- základním M-kódům,
- modálním stavům.
A především musí vědět, jak změnu bezpečně ověřit.
Nejčastější základní G-kódy
| Kód | Zjednodušený význam |
|---|---|
| G00 | Polohování rychloposuvem |
| G01 | Lineární pohyb pracovním posuvem |
| G02 | Kruhová interpolace ve směru hodinových ručiček |
| G03 | Kruhová interpolace proti směru hodinových ručiček |
| G17 | Volba roviny XY |
| G18 | Volba roviny XZ |
| G19 | Volba roviny YZ |
| G20 | Palcové jednotky |
| G21 | Metrické jednotky |
| G40 | Zrušení korekce poloměru frézy |
| G41 | Korekce frézy na jednu stranu dráhy |
| G42 | Korekce frézy na druhou stranu dráhy |
| G43 | Korekce délky nástroje na běžných frézovacích systémech |
| G54 | První pracovní souřadný systém |
| G90 | Absolutní programování |
| G91 | Přírůstkové programování |
Nejčastější základní M-kódy
| Kód | Zjednodušený význam |
|---|---|
| M00 | Zastavení programu |
| M01 | Volitelné zastavení |
| M03 | Spuštění vřetena standardním směrem |
| M04 | Spuštění vřetena opačným směrem |
| M05 | Zastavení vřetena |
| M06 | Výměna nástroje na běžné CNC frézce |
| M08 | Zapnutí standardní chladicí kapaliny |
| M09 | Vypnutí standardní chladicí kapaliny |
| M30 | Konec programu a reset |
Tabulky jsou základním přehledem, nikoli náhradou dokumentace konkrétního stroje.
Nejčastější otázky o CNC programu
Co znamená G00?
G00 se běžně používá pro rychlé polohování nástroje mezi bezpečnými místy.
Co znamená G01?
G01 znamená lineární interpolovaný pohyb pracovním posuvem.
Jaký je rozdíl mezi G02 a G03?
Oba příkazy vytvářejí kruhový pohyb. G02 a G03 určují opačné směry otáčení oblouku v aktivní pracovní rovině.
Co znamená G54?
Na běžných CNC systémech vybírá jednu ze sad pracovních souřadnic obrobku.
Co znamená G90?
G90 aktivuje absolutní způsob zadávání souřadnic.
Co znamená G91?
G91 používá přírůstkové pohyby vůči aktuální poloze.
Co znamená M03?
M03 běžně spouští vřeteno v jednom definovaném směru.
Co znamená M05?
M05 zastavuje vřeteno.
Co znamená M06?
Na běžných CNC frézkách aktivuje sekvenci výměny nástroje.
Co znamená M08?
M08 obvykle zapíná standardní chladicí kapalinu.
Co znamená M09?
M09 standardní chlazení vypíná.
Co znamená M30?
M30 označuje konec programu a na běžných systémech zároveň provádí odpovídající reset nebo návrat programu.
Co je F v CNC programu?
F označuje hodnotu posuvu. Její konkrétní interpretace závisí na aktivním režimu stroje.
Co je S v CNC programu?
S se běžně používá pro zadání požadované rychlosti vřetena.
Co je T?
T označuje číslo nástroje.
Co znamená X, Y a Z?
Jde o základní souřadné osy CNC stroje.
Mohu CNC program upravit přímo na stroji?
Technicky to řada řídicích systémů umožňuje. Zda to smí konkrétní pracovník dělat, závisí na jeho oprávnění, firemním postupu a znalosti stroje.
Je G-code stejný na všech CNC strojích?
Ne. Základní příkazy mohou být podobné, ale jednotlivá CNC řízení mají rozdíly a vlastní rozšíření.
Musím znát G-code, když používám CAM?
Znalost základních kódů je velmi užitečná i při práci s CAM systémem. Umožňuje kontrolovat vygenerovaný program, hledat problémy a bezpečně odlaďovat výrobu.
Lze se CNC programování naučit bez stroje?
Základní principy ano. Skutečné bezpečné seřízení a odladění programu ale vyžadují praxi na konkrétním stroji pod vedením zkušeného pracovníka.
G-code začne dávat smysl, když za každým řádkem uvidíte skutečný pohyb
Na první pohled může CNC program působit jako složitý technický jazyk.
Po pochopení několika základních příkazů ale začne být jeho struktura mnohem čitelnější.
G00 znamená rychlé polohování.
G01 vytváří lineární pracovní pohyb.
G02 a G03 umožňují obrábět oblouky.
G90 a G91 určují způsob práce se souřadnicemi.
G54 říká, vůči kterému pracovnímu nulovému bodu program pracuje.
M03 spouští vřeteno, M05 jej zastavuje, M06 mění nástroj a M08 s M09 běžně ovládají chlazení.
Znalost těchto příkazů ještě není kompletní CNC programování. Je to ale velmi důležitý základ.
Nejdůležitější je při čtení programu nepřemýšlet pouze o písmenech a číslech.
U každého bloku si představte:
Kde je právě nástroj? Kam se teď pohne? Jakou rychlostí? Je vřeteno spuštěné? Je nástroj nad výrobkem, nebo už v materiálu?
Jakmile dokážete na tyto otázky odpovídat řádek po řádku, CNC program přestane být řadou nesrozumitelných kódů a začne připomínat přesný návod, podle kterého stroj vyrábí skutečný díl.
Chcete se v CNC technice posunout dál? Prohlédněte si profil profese CNC operátor, navazující pozici CNC seřizovač, profesi CNC programátor nebo aktuální nabídky práce ve strojírenství.

[…] ČTĚTE TAKÉ […]