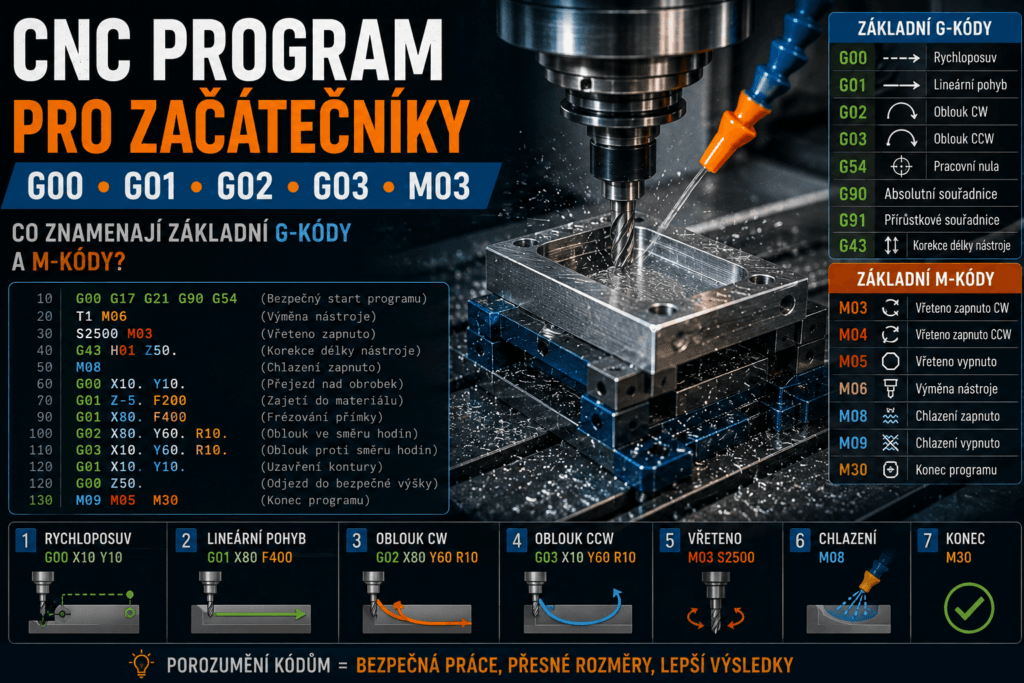
V předchozím článku jsme si vysvětlili, co znamenají základní příkazy jako G00, G01, G02, G03, G54, M03 nebo M06.
Samotná znalost jednotlivých kódů ale ještě neodpovídá na důležitější otázku:
Jak z výkresu nebo jednoduchého výrobního zadání vznikne celý CNC program?
Právě to si tentokrát ukážeme na konkrétním příkladu.
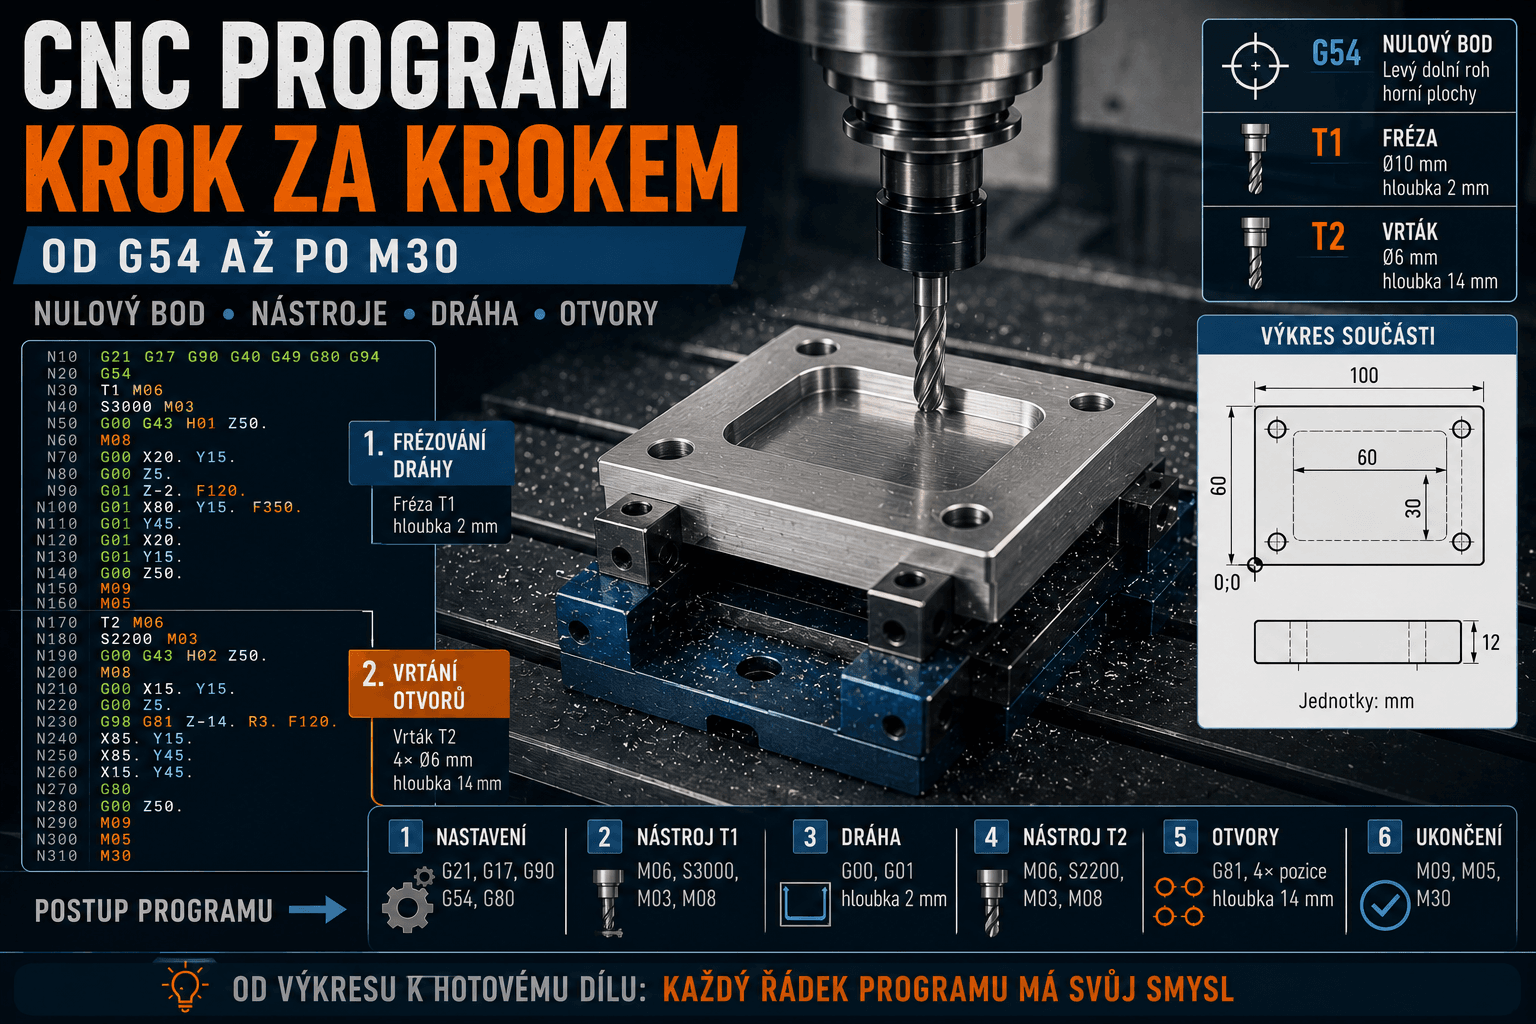
Vezmeme jednoduchou kovovou destičku. Určíme její pracovní nulový bod, vybereme nástroje, rozhodneme pořadí operací a následně sestavíme výukový program pro CNC frézku.
Nebudeme programovat složitou formu ani pětiosou součást. Cílem je pochopit logiku, která se opakuje i v mnohem složitější výrobě:
- co chceme vyrobit,
- kde se obrobek nachází,
- jakým nástrojem budeme pracovat,
- kam se nástroj musí přesunout,
- kdy může použít rychloposuv,
- kdy musí použít pracovní posuv,
- jak bezpečně operaci ukončit.
Dobrý CNC program nevzniká tím, že začneme psát G-kódy. Nejdříve musíme pochopit výrobek, upnutí, nulový bod, nástroje a pořadí operací. Samotný kód je až jejich výsledkem.
Co budeme vyrábět?
Pro výukový příklad použijeme jednoduchou obdélníkovou destičku.
| Parametr | Hodnota |
|---|---|
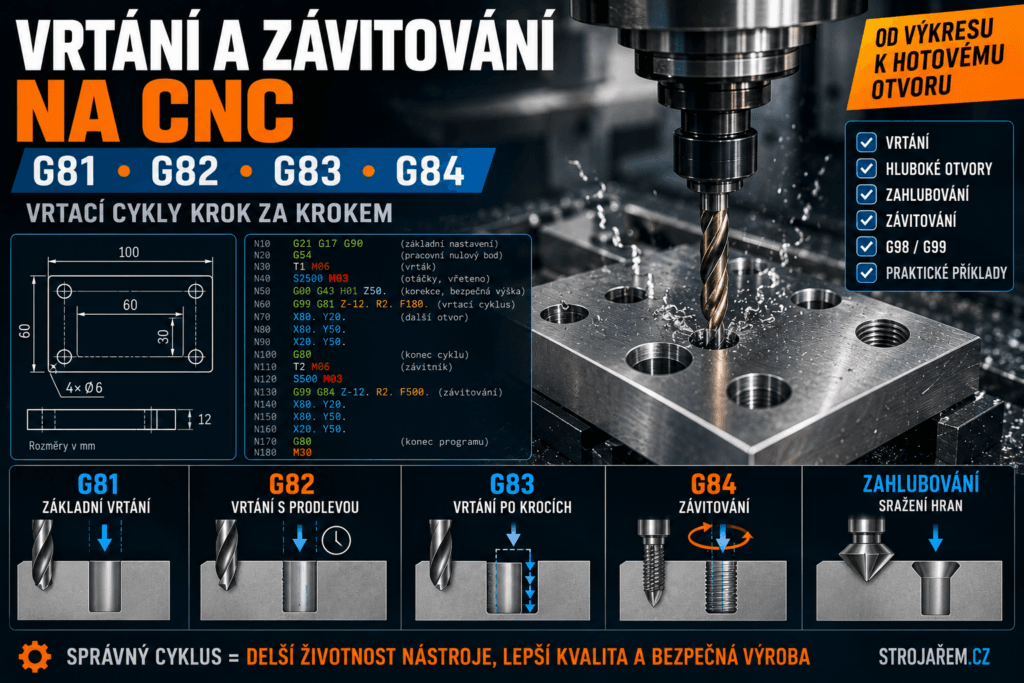
| Rozměr polotovaru | 100 × 60 × 12 mm |
| Operace 1 | Obdélníková drážka / obrysová dráha do hloubky 2 mm |
| Rozměr dráhy | 60 × 30 mm |
| Operace 2 | 4 otvory Ø6 mm |
| Hloubka otvorů | 14 mm od horní plochy včetně bezpečného průchodu pod díl |
| Pracovní nula | Levý dolní roh horní plochy |
Pro jednoduchost budeme předpokládat, že polotovar už má připravené vnější rozměry a horní plocha slouží jako referenční Z0.
Naším úkolem tedy nebude vyrábět celý hranol z většího kusu materiálu, ale vytvořit na připravené destičce dvě základní operace.
Jak bude součást vypadat v souřadnicích?
Pracovní nulový bod umístíme do levého dolního rohu horní plochy.
To znamená:
- X0 – levá hrana,
- Y0 – spodní hrana,
- Z0 – horní plocha obrobku.
Celý polotovar tedy leží přibližně mezi:
- X0 až X100,
- Y0 až Y60,
- Z0 až Z-12.
Jakmile si toto dokážeme představit, programování jednotlivých bodů je výrazně jednodušší.
Kde budou čtyři otvory?
Otvory rozmístíme symetricky poblíž rohů součásti.
| Otvor | X | Y |
|---|---|---|
| 1 | 15 mm | 15 mm |
| 2 | 85 mm | 15 mm |
| 3 | 85 mm | 45 mm |
| 4 | 15 mm | 45 mm |
Pokud používáme absolutní programování G90, jsou to přímo souřadnice, které můžeme v programu použít.
Kde bude frézovaná dráha?
Uvnitř destičky vytvoříme jednoduchou obdélníkovou dráhu.
Její rohy budou:
- X20 Y15,
- X80 Y15,
- X80 Y45,
- X20 Y45.
Výsledkem je obdélník široký 60 mm a vysoký 30 mm.
Pro výuku budeme sledovat dráhu středu nástroje. V reálné výrobě by bylo podle požadované geometrie nutné zohlednit průměr frézy, případně použít odpovídající korekci nástroje nebo nechat dráhu vypočítat CAM systémem.
Nejdříve výkres, potom CNC program
Ještě před napsáním prvního příkazu bychom měli být schopni z výrobního zadání odpovědět alespoň na několik otázek.
- Jaký je rozměr polotovaru?
- Co je potřeba obrobit?
- Jak hluboko?
- Kde leží jednotlivé otvory?
- Jaké jsou tolerance?
- Které plochy slouží jako základny?
- Kolik upnutí bude potřeba?
Bez pochopení výkresu lze vytvořit syntakticky správný program, který ale vyrábí nesprávnou součást.
Pokud si potřebujete základy výkresů zopakovat, podrobně je vysvětlujeme v článku Jak číst technický výkres.
Krok 1: zvolíme způsob upnutí
Destičku můžeme upnout do strojního svěráku na paralelní podložky.
Předpokládáme, že:
- obrobek bezpečně dosedá,
- je přitlačený k pevné čelisti,
- mezi obrobkem a podložkami nejsou třísky,
- čelisti nezasahují do obráběné dráhy,
- vrták může bezpečně projít pod spodní plochu v místech otvorů.
Poslední bod je zásadní.
Pokud programujeme průchozí otvor do Z-14 u destičky tlusté 12 mm, musí být pod otvorem skutečně volný prostor. Jinak vrták narazí do paralelky, svěráku nebo přípravku.
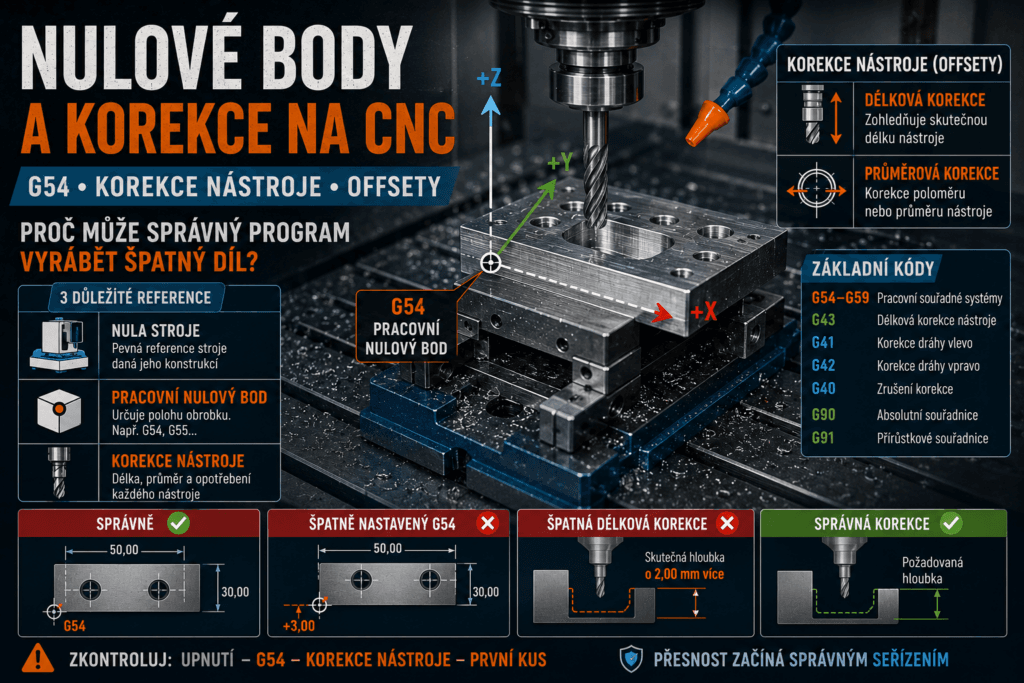
Krok 2: nastavíme pracovní nulový bod
Pro náš příklad použijeme pracovní souřadný systém G54.
Nula bude:
- v X na levé hraně obrobku,
- v Y na spodní hraně,
- v Z na horní ploše.
Skutečné hodnoty G54 v tabulce stroje přitom mohou vypadat například jako velká záporná čísla vůči strojním souřadnicím.
To nás při samotném programování nemusí zajímat.
Program bude pracovat s jednoduchým systémem, ve kterém je roh výrobku:
X0 Y0 Z0.
Krok 3: vybereme nástroje
Pro jednoduchou ukázku použijeme dva nástroje.
T1 – stopková fréza
První nástroj vytvoří obdélníkovou frézovanou dráhu.
Pro program jej označíme:
T1
a jeho délkovou korekci budeme pro přehlednost předpokládat pod:
H01
T2 – vrták Ø6 mm
Druhým nástrojem vyvrtáme čtyři otvory.
Označíme jej:
T2
a použijeme délkovou korekci:
H02
V reálném stroji musí označení samozřejmě odpovídat skutečné tabulce nástrojů a obsahu zásobníku.
Krok 4: stanovíme pořadí operací
Ještě stále nemusíme psát žádný G-code.
Nejdříve si vytvoříme jednoduchý technologický postup.
- Načíst správné základní režimy programu.
- Vybrat pracovní nulový bod G54.
- Vyměnit nástroj za T1.
- Spustit vřeteno.
- Aktivovat délkovou korekci frézy.
- Zapnout chlazení.
- Najet nad začátek dráhy.
- Sjet pracovním posuvem do Z-2.
- Projet obdélník.
- Odjet do bezpečné výšky.
- Zastavit chlazení a vřeteno.
- Vyměnit T1 za vrták T2.
- Spustit vrták.
- Aktivovat jeho délkovou korekci.
- Zapnout chlazení.
- Vyvolat vrtací cyklus.
- Vyrobit čtyři otvory.
- Zrušit vrtací cyklus.
- Odjet do bezpečné polohy.
- Ukončit program.
Teprve nyní máme připravenou logiku, kterou převedeme do jednotlivých bloků.
Celý výukový CNC program
Následující program je záměrně jednoduchý a slouží k vysvětlení principu programování na běžném frézovacím CNC systému.
Není určen k přímému spuštění na skutečném stroji. Konkrétní syntaxe, korekce, bezpečné výšky, řezné podmínky, cykly a M-kódy se musí přizpůsobit konkrétnímu řízení, stroji, nástrojům, materiálu a upnutí.
% O1101 (VYUKOVA DESTICKA) (G54 X0 Y0 = LEVY DOLNI ROH) (G54 Z0 = HORNI PLOCHA) (T1 - STOPKOVA FREZA) (T2 - VRTÁK D6) N10 G21 G17 G90 G40 G49 G80 G94 N20 G54 N30 T1 M06 N40 S3000 M03 N50 G00 G43 H01 Z50. N60 M08 N70 G00 X20. Y15. N80 G00 Z5. N90 G01 Z-2. F120. N100 G01 X80. Y15. F350. N110 Y45. N120 X20. N130 Y15. N140 G00 Z50. N150 M09 N160 M05 N170 T2 M06 N180 S2200 M03 N190 G00 G43 H02 Z50. N200 M08 N210 G00 X15. Y15. N220 G00 Z5. N230 G98 G81 Z-14. R3. F120. N240 X85. Y15. N250 X85. Y45. N260 X15. Y45. N270 G80 N280 G00 Z50. N290 M09 N300 M05 N310 M30 %Teď program rozebereme řádek po řádku
Při učení je důležité nepřečíst program pouze jako text.
U každého řádku si představte skutečný stroj.
Kde právě stojí nástroj? Otáčí se? Je nad obrobkem? Je uvnitř materiálu? Je zapnuté chlazení?
Právě tato schopnost odlišuje mechanické memorování G-kódů od skutečného porozumění programu.
O1101 – číslo programu
O1101 (VYUKOVA DESTICKA)Na řízeních používajících tento způsob označování jde o číslo programu.
Komentář v závorce pomáhá člověku rychle poznat, k čemu program slouží.
V reálné výrobě může být název nebo komentář doplněn například o:
- číslo výkresu,
- revizi,
- číslo zakázky,
- název operace.
N10 – nastavíme známý stav řízení
N10 G21 G17 G90 G40 G49 G80 G94Tento blok obsahuje několik důležitých nastavení.
G21
Program používá metrické jednotky.
G17
Aktivujeme pracovní rovinu XY.
G90
Souřadnice budeme zadávat absolutně vůči pracovnímu nulovému bodu.
G40
Zrušíme případnou dříve aktivní korekci poloměru frézy.
G49
Zrušíme předchozí délkovou korekci nástroje.
G80
Zrušíme případný aktivní opakovací neboli vrtací cyklus.
G94
Pro náš příklad používáme režim posuvu za minutu.
Smyslem podobného bezpečnostního bloku je začínat program z definovaného stavu místo spoléhání na to, co bylo aktivní v předchozím programu.
N20 – G54
N20 G54Aktivujeme pracovní souřadný systém G54.
Od této chvíle budou například:
- X20,
- Y15,
- Z-2
interpretovány vůči pracovnímu nulovému bodu na naší destičce.
Pokud je G54 nastaveno špatně, může být správně napsaný program fyzicky posunutý vůči skutečnému obrobku.
N30 – výměna nástroje
N30 T1 M06Program požaduje první nástroj.
V našem případě jde o stopkovou frézu.
Před spuštěním výroby musí být fyzicky ověřeno, že pozice T1 opravdu obsahuje nástroj, který program očekává.
CNC stroj neví, že člověk omylem vložil do zásobníku jiný průměr frézy.
N40 – otáčky a spuštění vřetena
N40 S3000 M03Hodnota S stanovuje požadovanou rychlost vřetena a M03 jej spouští příslušným směrem.
Hodnota 3000 ot/min je zde pouze ilustrační.
Skutečné otáčky se určují podle:
- průměru nástroje,
- materiálu nástroje,
- obráběného materiálu,
- typu operace,
- doporučení výrobce nástroje.
N50 – délková korekce frézy
N50 G00 G43 H01 Z50.Tady se děje několik věcí současně.
G00 volí rychloposuv.
G43 aktivuje odpovídající délkovou korekci nástroje.
H01 odkazuje na korekční hodnotu, kterou jsme pro T1 připravili.
Z50 znamená bezpečnou výšku 50 mm nad naší pracovní nulou.
Pokud by H01 obsahovalo nesprávnou hodnotu, skutečná špička frézy by se mohla nacházet jinde, než řízení předpokládá.
N60 – zapnutí chlazení
N60 M08Na běžném systému zapínáme standardní procesní kapalinu.
V reálné technologii samozřejmě nemusí být chlazení zapnuté u každé operace. Záleží na nástroji, materiálu a technologickém postupu.
N70 – přesun nad začátek dráhy
N70 G00 X20. Y15.Nástroj je stále v bezpečné výšce Z50.
Rychloposuvem jej přesuneme nad první bod frézované dráhy.
Jeho pracovní souřadnice jsou nyní:
- X20,
- Y15,
- Z50.
To je důležitá bezpečnostní logika: nejdříve provedeme boční přesun vysoko nad výrobkem a až potom se přibližujeme v ose Z.
N80 – přiblížení nad povrch
N80 G00 Z5.Fréza sjede rychloposuvem na 5 mm nad horní plochu.
Stále se ještě nedotýká materiálu.
Z5 je v našem příkladu přibližovací bezpečná výška.
Ve skutečném programu musí být bezpečná s ohledem na:
- obrobek,
- svěrák,
- upínky,
- nerovnosti polotovaru,
- skutečnou délku nástroje.
N90 – první skutečný řez
N90 G01 Z-2. F120.Tady nástroj poprvé vstupuje do materiálu.
Proto už nepoužíváme rychloposuv G00.
G01 znamená řízený lineární pohyb pracovním posuvem.
Nástroj sjede:
z Z5 na Z-2.
F120 je ilustrační rychlost tohoto zanoření.
N100 až N130 – obdélníková dráha
N100 G01 X80. Y15. F350. N110 Y45. N120 X20. N130 Y15.Nástroj nyní postupně projede čtyři strany obdélníku.
První úsek
Z:
X20 Y15
jede do:
X80 Y15
Druhý úsek
Pokračuje do:
X80 Y45
Třetí úsek
Vrací se v ose X na:
X20 Y45
Čtvrtý úsek
Dokončí obdélník na:
X20 Y15
Protože G01 zůstalo aktivní, nemusíme jej psát na každý řádek.
Stejně tak zůstává aktivní posuv F350, dokud jej nezměníme nebo neaktivujeme jiný režim.
Proč je důležité vědět, co je modální?
Řádek:
N110 Y45.sám o sobě neříká, zda jde o rychloposuv nebo pracovní pohyb.
Musíme vědět, že z předchozího bloku stále zůstává aktivní G01.
Právě modální příkazy jsou jedním z důvodů, proč se CNC program musí číst jako celek a ne jako sada nezávislých řádků.
N140 – bezpečně ven z materiálu
N140 G00 Z50.Po dokončení dráhy nejprve vytáhneme nástroj v ose Z.
To je zásadní.
Kdyby program nejprve provedl rychlý pohyb X nebo Y, zatímco fréza je stále v Z-2, mohl by nástroj projet materiálem na místě, kde to nechceme.
Bezpečné pořadí bývá:
- opustit materiál,
- teprve potom provádět další polohovací pohyb.
N150 a N160 – ukončení první operace
N150 M09 N160 M05M09 vypne chlazení.
M05 zastaví vřeteno.
První operace je dokončena.
N170 – přichází vrták
N170 T2 M06Stroj vymění frézu za vrták Ø6 mm.
Při skutečném provozu se zároveň musíme ujistit, že:
- T2 opravdu obsahuje vrták Ø6,
- vrták není poškozený,
- je správně upnutý,
- je změřená jeho délka.
N180 a N190 – vrták připravíme k práci
N180 S2200 M03 N190 G00 G43 H02 Z50.Spustíme vřeteno s novými ilustračními otáčkami a aktivujeme korekci H02 odpovídající vrtáku.
Všimněte si zásadní věci:
Fréza T1 a vrták T2 mají odlišné délkové korekce.
Program proto po výměně nástroje musí pracovat se správnou hodnotou H.
N200 – znovu zapneme chlazení
N200 M08Před vrtáním zapneme procesní kapalinu.
U skutečné operace by druh chlazení závisel na vrtáku a technologii. Některé nástroje používají například vnitřní přívod kapaliny.
N210 – najedeme na první otvor
N210 G00 X15. Y15.První otvor leží na souřadnicích:
X15 Y15.
V této chvíli je vrták stále vysoko nad výrobkem.
N220 – přiblížíme vrták
N220 G00 Z5.Vrták sjede 5 mm nad horní plochu.
Teprve následně spustíme vrtací cyklus.
N230 – G81
N230 G98 G81 Z-14. R3. F120.Právě jsme narazili na nový příkaz.
G81 je základní opakovací cyklus vrtání používaný na mnoha CNC řídicích systémech.
Místo toho, abychom pro každý otvor ručně programovali:
- nájezd,
- vrtání dolů,
- výjezd nahoru,
definujeme celý pohyb jedním cyklem.
Co znamená Z-14?
Horní plocha destičky je Z0.
Destička je silná 12 mm.
Teoretické spodní čelo je tedy:
Z-12.
Pro průchozí otvor požadujeme, aby špička vrtáku pokračovala pod spodní plochu.
V příkladu používáme:
Z-14.
Taková hodnota je použitelná pouze tehdy, pokud je pod otvorem bezpečný volný prostor.
Co znamená R3?
R určuje referenční neboli návratovou rovinu vrtacího cyklu.
V našem příkladu je:
R3
tedy 3 mm nad horní plochou výrobku.
Stroj se k vlastnímu vrtání přibližuje z této roviny.
Co znamená G98?
U běžného použití vrtacího cyklu určuje G98 způsob návratu po dokončení otvoru.
Pro náš výukový příklad chceme, aby se nástroj po otvoru vracel do počáteční bezpečné úrovně cyklu.
To je konzervativnější varianta, pokud mezi jednotlivými otvory mohou být překážky.
Existuje také G99, které se na běžných systémech používá pro návrat pouze do R roviny. To může zrychlit opakované vrtání, ale vyžaduje jistotu, že je pohyb mezi otvory v této výšce bezpečný.
N240 až N260 – další otvory jsou velmi jednoduché
N240 X85. Y15. N250 X85. Y45. N260 X15. Y45.To je hlavní výhoda opakovacího cyklu.
G81 zůstává aktivní.
Když programu zadáme novou pozici X a Y, stroj se na ni přesune a znovu provede definovaný vrtací cyklus.
Nemusíme znovu psát Z-14, R3 ani F120.
Čtyři otvory tedy vzniknou na:
- X15 Y15,
- X85 Y15,
- X85 Y45,
- X15 Y45.
N270 – G80
N270 G80G80 zruší aktivní vrtací cyklus.
To je velmi důležitý řádek.
Pokud G81 nezrušíme, může další změna souřadnice X nebo Y způsobit další vrtací operaci v místě, kde jsme ji vůbec nechtěli.
Právě aktivní modální cykly patří mezi věci, které musí programátor při čtení programu hlídat.
N280 – vrták odjede
N280 G00 Z50.Po zrušení cyklu odjedeme do bezpečné výšky.
N290 a N300 – vypnutí technologie
N290 M09 N300 M05Vypneme chlazení a zastavíme vřeteno.
N310 – konec programu
N310 M30M30 na běžných CNC systémech ukončuje program a provede odpovídající reset nebo návrat programu pro další spuštění.
Máme hotovo.
Co stroj během programu skutečně udělal?
Celý program můžeme převést do běžné řeči:
- Nastav metrické jednotky a známé bezpečnostní režimy.
- Používej nulový bod G54.
- Vlož frézu T1.
- Roztoč ji.
- Zohledni její skutečnou délku.
- Zapni chlazení.
- Najeď nad začátek obdélníku.
- Zanoř se 2 mm do materiálu.
- Objeď obdélníkovou dráhu.
- Vyjeď nahoru.
- Zastav první operaci.
- Vyměň frézu za vrták T2.
- Roztoč vrták.
- Zohledni jeho délku.
- Najeď nad první otvor.
- Spusť vrtací cyklus.
- Vyvrtej čtyři otvory.
- Cyklus zruš.
- Vrták vytáhni do bezpečné výšky.
- Ukonči program.
Najednou už několik desítek řádků nevypadá tak složitě.
Proč jsme nepoužili G02 a G03?
Náš jednoduchý obdélník obsahuje pouze přímé úseky.
Proto nám stačí G01.
Pokud by výrobek obsahoval zaoblené rohy nebo kruhovou drážku, použili bychom také:
- G02 – kruhovou interpolaci jedním směrem,
- G03 – kruhovou interpolaci opačným směrem.
V dalším praktickém programu bychom tak mohli vytvořit například kapsu se zaoblenými rohy.
Proč jsme nepoužili korekci G41 nebo G42?
V tomto výukovém příkladu programujeme přímo dráhu středu nástroje.
Ve skutečné výrobě se ale často používá:
- dráha vypočítaná CAM systémem podle skutečného nástroje,
- nebo korekce poloměru G41/G42.
Díky tomu lze zohlednit skutečný průměr frézy nebo provádět menší rozměrové korekce.
Pro první kompletní program jsme tuto část záměrně vynechali, aby byla základní logika čitelnější.
Program není technologický postup
Důležitá věc: správný G-code ještě nemusí znamenat správnou technologii.
Příkaz:
S3000 F350může být syntakticky naprosto správný.
To ale neříká, zda jsou tyto řezné podmínky vhodné pro:
- konkrétní průměr frézy,
- počet zubů,
- materiál,
- hloubku řezu,
- konkrétní stroj.
Programátor musí spojovat znalost CNC kódu se znalostí samotného obrábění.
Proto jsme řezné podmínky podrobně rozebrali v samostatném článku Řezné podmínky při obrábění.
Co bychom museli doplnit pro skutečnou výrobu?
Výukový program je schválně jednodušší než reálná příprava zakázky.
Ve skutečnosti bychom před spuštěním museli ověřit například:
- přesný materiál polotovaru,
- skutečné rozměry a přídavky,
- správný typ frézy,
- správný vrták,
- řezné podmínky podle výrobců nástrojů,
- upnutí,
- kolize s čelistmi,
- bezpečný prostor pod vrtanými otvory,
- skutečnou délku nástrojů,
- nulový bod,
- požadované tolerance.
Také bychom program ověřili podle konkrétního řídicího systému.
Co kdyby byl nulový bod uprostřed součásti?
Program by mohl fungovat úplně stejně, ale souřadnice by byly jiné.
Pokud bychom X0 Y0 umístili doprostřed desky 100 × 60 mm, její okraje by ležely například na:
- X-50 až X+50,
- Y-30 až Y+30.
První otvor by už nebyl:
X15 Y15
ale například:
X-35 Y-15.
Výrobek je přitom stále stejný.
Změnil se pouze souřadný systém, ze kterého jej popisujeme.
Jaký nulový bod je nejlepší?
Neexistuje univerzálně nejlepší poloha.
Dobře zvolená pracovní nula by měla:
- odpovídat způsobu kótování výrobku,
- být snadno měřitelná nebo opakovatelná,
- dávat smysl pro upnutí,
- zjednodušovat programování.
U symetrické součásti bývá výhodný střed.
U hranolu kótovaného od dvou hran může být praktičtější roh.
Co kdybychom změnili frézu?
Představme si, že místo původní frézy použijeme nástroj s jiným průměrem.
Pokud program obsahuje dráhu středu nástroje vypočítanou přímo pro původní frézu, výsledná geometrie se může změnit.
Proto existují:
- korekce poloměru nástroje,
- tabulky nástrojů,
- CAM systémy.
Změna fyzického nástroje tedy neznamená automaticky, že program lze spustit beze změny.
Co kdyby byl vrták delší?
Pokud má nový vrták správně změřenou délkovou korekci H02, programované Z hodnoty se nemusí měnit.
Právě to je smysl nástrojových korekcí.
Program říká:
„Špička nástroje má dojet na Z-14.“
Korekce říká:
„Tady se skutečná špička tohoto konkrétního vrtáku nachází.“
Co kdyby byl otvor o 0,5 mm vedle?
Nejdříve je potřeba zjistit, zda:
- je chyba pouze u jednoho otvoru,
- jsou všechny otvory posunuté stejně,
- je špatně nastavené G54,
- je obrobek špatně založený,
- je chyba přímo v programované souřadnici.
Není správné automaticky měnit G54 jen proto, že je jeden rozměr nesprávný.
Téma nulových bodů a korekcí podrobně rozebírá článek Nulové body a korekce na CNC.
Jak program bezpečně ověřit před prvním řezem?
Program napsaný na papíře nebo vytvořený v CAM systému se nikdy nemá považovat za bezpečný pouze proto, že neobsahuje viditelnou syntaktickou chybu.
Podle konkrétního stroje a pravidel pracoviště lze využít například:
- grafickou simulaci,
- simulaci v CAM systému,
- kontrolu kolizí,
- Single Block,
- omezený rychloposuv,
- bezpečný zkušební průchod nad obrobkem.
Single Block: jeden řádek po druhém
Režim Single Block je při učení velmi užitečný.
Stroj po každém programovém bloku čeká na další potvrzení.
Můžeme tak sledovat:
- který řádek je aktivní,
- kam nástroj míří,
- jaká je skutečná poloha os,
- zda odpovídá naše představa realitě.
Při prvním nájezdu nového programu ale ani Single Block nenahrazuje kontrolu nulových bodů a korekcí.
Proč kontrolovat Distance To Go?
Řada CNC systémů zobrazuje hodnotu zbývající vzdálenosti do cílového bodu.
Při opatrném prvním spuštění může pracovník sledovat, zda se nástroj skutečně přibližuje k očekávané pozici.
Pokud například očekáváme, že má fréza zůstat 50 mm nad dílem, ale skutečná poloha nebo zbývající dráha nedává smysl, je vhodné pohyb zastavit a nastavení prověřit.
Nejčastější chyba č. 1: špatné G54
Program je správný, ale celý obrobek je ve skutečnosti o několik milimetrů jinde.
Důsledkem může být:
- posunutá drážka,
- posunuté otvory,
- kolize se svěrákem.
Nejčastější chyba č. 2: špatná korekce H
T1 je ve stroji správně, ale program použije délku jiného nástroje.
V ose X a Y může všechno vypadat správně.
Problém se objeví až při pohybu Z.
Nejčastější chyba č. 3: rychloposuv do materiálu
Místo:
G01 Z-2. F120.se omylem objeví:
G00 Z-2.Stroj se pokusí do požadované hloubky přesunout rychloposuvem.
To může skončit okamžitým poškozením nástroje.
Nejčastější chyba č. 4: nezrušený G81
Po posledním otvoru program pokračuje na další souřadnici.
Pokud zůstává G81 aktivní, může stroj nový bod interpretovat jako další místo vrtání.
Proto programujeme:
G80hned po dokončení skupiny otvorů.
Nejčastější chyba č. 5: vrtání do paralelky
Program říká Z-14.
Výrobek má tloušťku 12 mm.
Matematicky je vše správně pro průchozí otvor.
Jenže přímo pod otvorem leží ocelová paralelní podložka.
To je ukázkový příklad situace, kdy:
program může být správný, ale technologická příprava špatná.
Nejčastější chyba č. 6: špatný nástroj v zásobníku
Program požaduje T2.
Tabulka nástrojů říká vrták Ø6.
Ve skutečném zásobníku je ale po předchozí zakázce vrták Ø8.
Řízení samo nemusí poznat, že došlo k záměně.
První kus proto bude špatný, přestože program i korekce mohou vypadat správně.
Nejčastější chyba č. 7: změna několika věcí současně
Při odlaďování se změní:
- G54,
- korekce nástroje,
- a ještě programovaná souřadnice.
Výrobek je potom správně, ale nikdo přesně neví proč.
To je nebezpečný stav.
Správnější je:
- najít příčinu,
- změnit jednu správnou hodnotu,
- vyrobit kontrolní kus,
- výsledek ověřit.
Kontrolní seznam před spuštěním našeho programu
| Kontrola | Co ověřit |
|---|---|
| Program | Správné číslo a správná revize |
| Polotovar | 100 × 60 × 12 mm podle zadání |
| Upnutí | Dosednutí, doraz, čistota a bezpečné sevření |
| Prostor pod otvory | Žádná paralelka nebo část svěráku |
| G54 | X0 Y0 v rohu, Z0 na horní ploše |
| T1 | Správná fréza |
| H01 | Správná délka T1 |
| T2 | Vrták Ø6 mm |
| H02 | Správná délka T2 |
| Otáčky a posuv | Skutečně vypočítané pro technologii |
| Chlazení | Správný způsob pro oba nástroje |
| Simulace | Bez kolize |
| První kus | Kompletní kontrola před sérií |
Co kontrolovat na prvním hotovém kusu?
Po dokončení programu nestačí říct:
„Stroj dojel do M30, takže je všechno v pořádku.“
První kus musí potvrdit, že virtuální program odpovídá skutečné výrobě.
Kontrolujeme například:
- polohu drážky,
- její hloubku,
- polohu všech čtyř otvorů,
- průměr otvorů,
- průchodnost otvorů,
- povrch,
- otřepy,
- případné poškození výrobku upnutím.
Správné ruční měření jsme podrobně popsali v článku Jak správně měřit posuvným měřidlem a mikrometrem.
Program běží. Znamená to, že už se ho nemusíme dotýkat?
Ne nutně.
Během série se může nástroj postupně opotřebovávat.
Výsledkem může být:
- změna rozměru,
- horší povrch,
- jiná tříska,
- větší otřepy.
Operátor podle kontrolního plánu výrobek průběžně měří a případné změny řeší odpovídající korekcí nebo výměnou nástroje.
Není ale správné přepisovat základní CNC program kvůli každému běžnému opotřebení.
Jak vypadá cesta od jednoduchého programu ke skutečnému CNC programování?
Náš výukový příklad používá pouze několik základních prvků.
Další úroveň může přidat:
- G02 a G03 pro oblouky,
- G41 a G42 pro korekci frézy,
- G83 pro hlubší vrtání,
- G84 pro závitování,
- podprogramy,
- proměnné,
- měřicí sondy.
Ještě dál přichází:
- CAM programování,
- 3D obrábění,
- 4osé obrábění,
- 5osé simultánní dráhy,
- automatická výroba.
Základní logika se ale nemění.
Stroj stále potřebuje vědět:
- kde je výrobek,
- kde je nástroj,
- kam se má nástroj dostat,
- jak se tam má dostat.
Musí se CNC program psát ručně?
Ne.
Jednoduché programy lze velmi efektivně napsat nebo upravit přímo na stroji.
U složitějších výrobků se používá CAM.
CAM systém může automaticky vypočítat tisíce bodů dráhy, které by člověk ručně prakticky neprogramoval.
Přesto je znalost základního G-code důležitá.
Programátor nebo seřizovač musí být schopný:
- zkontrolovat výstup z CAM,
- rozpoznat výměnu nástroje,
- najít pracovní nulový bod,
- zkontrolovat otáčky a posuv,
- najít podezřelý pohyb,
- pochopit, co stroj právě dělá.
Dokázali byste teď program napsat sami?
Zkuste si jednoduché cvičení.
Vezměte stejnou destičku 100 × 60 mm a změňte polohu otvorů na:
- X20 Y20,
- X80 Y20,
- X80 Y40,
- X20 Y40.
Které řádky programu se musí změnit?
Správná odpověď:
Pouze polohy otvorů v části vrtacího cyklu.
Nulový bod, nástroje ani většina programu se měnit nemusí.
Druhé cvičení: posuňte obdélník
Původní frézovaná dráha začínala na:
X20 Y15.
Zkuste celý obdélník posunout o 5 mm doprava.
Nové body budou:
- X25 Y15,
- X85 Y15,X85 Y45,
- X25 Y45.
Tím se naučíte číst geometrii přímo z programovaných souřadnic.
Třetí cvičení: změňte hloubku drážky
Pokud má být drážka místo 2 mm hluboká 3 mm, která hodnota se změní?
Původní:
G01 Z-2. F120.se teoreticky změní na:
G01 Z-3. F120.Než ale skutečnou změnu provedeme, musíme ověřit, zda:
- to odpovídá výkresu,
- nástroj tuto operaci zvládne,
- řezné podmínky zůstávají vhodné.
CNC programování není pouze matematika souřadnic.
Kdo takový program ve výrobě připravuje?
CNC operátor
Operátor může v závislosti na firmě program pouze spouštět, provádět menší povolené úpravy nebo pracovat s korekcemi.
Znalost základního kódu mu ale pomáhá výrazně lépe pochopit, co stroj během cyklu dělá.
CNC seřizovač
Seřizovač musí program propojit se skutečným strojem.
Připravuje například:
- upnutí,
- nulový bod,
- nástroje,
- korekce,
- první bezpečné spuštění.
CNC programátor
Programátor vytváří nebo upravuje samotnou logiku obrábění.
U jednoduššího dílu může kód vytvořit ručně. U složitějšího výrobku připravuje dráhy v CAM systému.
Musí ale rozumět nejen G-code, ale také:
- technickému výkresu,
- obrábění,
- nástrojům,
- upnutí,
- řezným podmínkám,
- možnostem konkrétního CNC stroje.
Nejčastější otázky k praktickému CNC programu
Je tento program možné rovnou spustit na CNC frézce?
Ne. Jde o výukový příklad. Před použitím na skutečném stroji by bylo nutné přizpůsobit syntaxi, nástroje, korekce, řezné podmínky, upnutí i bezpečné pozice konkrétnímu stroji.
Proč používáme G54?
G54 určuje pracovní souřadný systém, vůči kterému jsou programované X, Y a Z souřadnice interpretovány.
Proč jsou v programu H01 a H02?
Odkazují na délkové korekce jednotlivých nástrojů. Fréza a vrták mají rozdílnou skutečnou délku.
Proč se před pohybem X a Y nejprve jede na Z50?
Bezpečná výška omezuje riziko, že při bočním rychloposuvu nástroj narazí do obrobku nebo upnutí.
Proč je vstup do materiálu G01 a ne G00?
G01 umožňuje definovaný pracovní posuv. G00 je určen primárně pro rychlé polohování mimo řez.
Co dělá G81?
Na běžných CNC systémech jde o základní opakovací vrtací cyklus. Po jeho aktivaci lze jednoduše zadávat další polohy otvorů.
Proč musíme použít G80?
G80 zruší aktivní vrtací cyklus. Bez jeho zrušení by další změna polohy mohla vyvolat další nechtěné vrtání.
Co je R3?
V našem příkladu jde o referenční rovinu vrtacího cyklu 3 mm nad horní plochou obrobku.
Proč vrtáme do Z-14, když je destička silná 12 mm?
Pro průchozí otvor musí špička vrtáku projít pod spodní plochu. Skutečná potřebná hodnota závisí na geometrii vrtáku a upnutí.
Co když je pod otvorem paralelka?
Program se nesmí spustit s takovou dráhou. Upnutí nebo program je potřeba změnit tak, aby nástroj nemohl narazit do přípravku.
Proč jsou otáčky a posuv pouze ilustrační?
Správné hodnoty závisejí na skutečných nástrojích, materiálu a konkrétní operaci. Nelze je univerzálně určit pouze podle příkladu programu.
Je lepší psát program ručně, nebo použít CAM?
Záleží na složitosti výrobku. Jednoduché operace lze programovat ručně velmi efektivně, zatímco složité 3D a víceosé dráhy jsou typickou oblastí CAM systémů.
Musí CNC operátor umět programovat?
Rozsah se liší podle firmy. I operátor, který celý program nevytváří, ale výrazně získá tím, že rozumí základním blokům a dokáže sledovat, co stroj právě provádí.
Od jednotlivých G-kódů ke skutečné výrobě
Na začátku jsme měli pouze jednoduchou destičku, čtyři otvory a obdélníkovou dráhu.
Postupně jsme ale museli rozhodnout:
- jak obrobek upneme,
- kde bude G54,
- které nástroje použijeme,
- v jakém pořadí budou pracovat,
- kdy použít rychloposuv,
- kdy pracovní posuv,
- jak vrtání zjednodušit cyklem G81,
- kdy aktivní cyklus zrušit,
- jak program bezpečně ukončit.
A přesně v tom spočívá základ CNC programování.
Nejde o mechanické skládání G00, G01 nebo M03 za sebe.
Programátor musí převést skutečný výrobní úkol do logické posloupnosti bezpečných pohybů stroje.
Čím složitější výrobek je, tím více nástrojů, operací, korekcí a drah přibývá. Princip ale zůstává stejný.
Výkres určí, co má vzniknout. Technologie určí, jak to vyrobíme. CNC program potom přesně popíše, co má stroj udělat.
Pokud už základní program dokážete číst, dalším krokem není naučit se nazpaměť dalších sto G-kódů. Mnohem užitečnější je vzít další jednoduchý výrobek a zkusit si sami určit nulový bod, nástroje a pořadí operací.
Právě tím se postupně přechází od pouhého čtení programu k pochopení skutečného CNC programování.
Chcete se v CNC technice posunout dál? Prohlédněte si profil profese CNC operátor, navazující pozici CNC seřizovač, profesi CNC programátor nebo aktuální nabídky práce ve strojírenství.