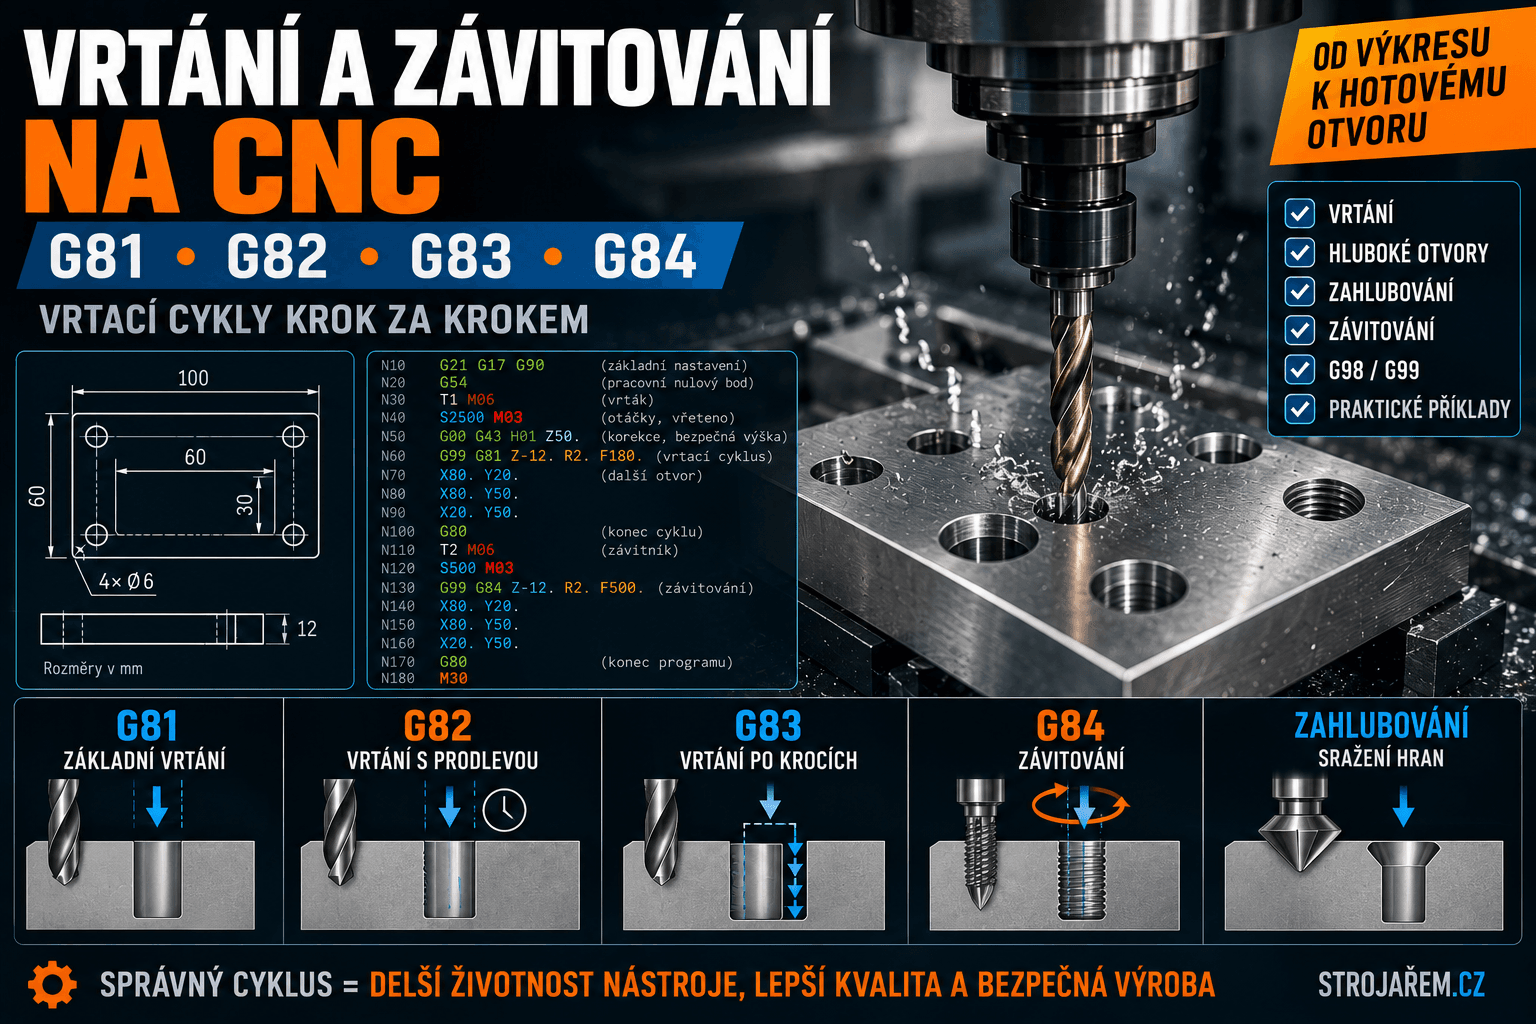
Otvor v technickém výkresu často vypadá jednoduše. Kružnice, průměr, případně hloubka nebo označení závitu.
Uvnitř CNC stroje ale může jeho výroba znamenat několik samostatných operací.
Nejdříve se místo otvoru navrtá. Potom přijde vrták. U hlubšího otvoru musí pravidelně uvolňovat třísky. Následovat může zahloubení, vystružení nebo řezání závitu.
A každá z těchto operací potřebuje správný nástroj, otáčky, posuv, hloubku a bezpečný pohyb mezi jednotlivými otvory.
Právě proto CNC řízení nabízí takzvané opakovací neboli vrtací cykly.
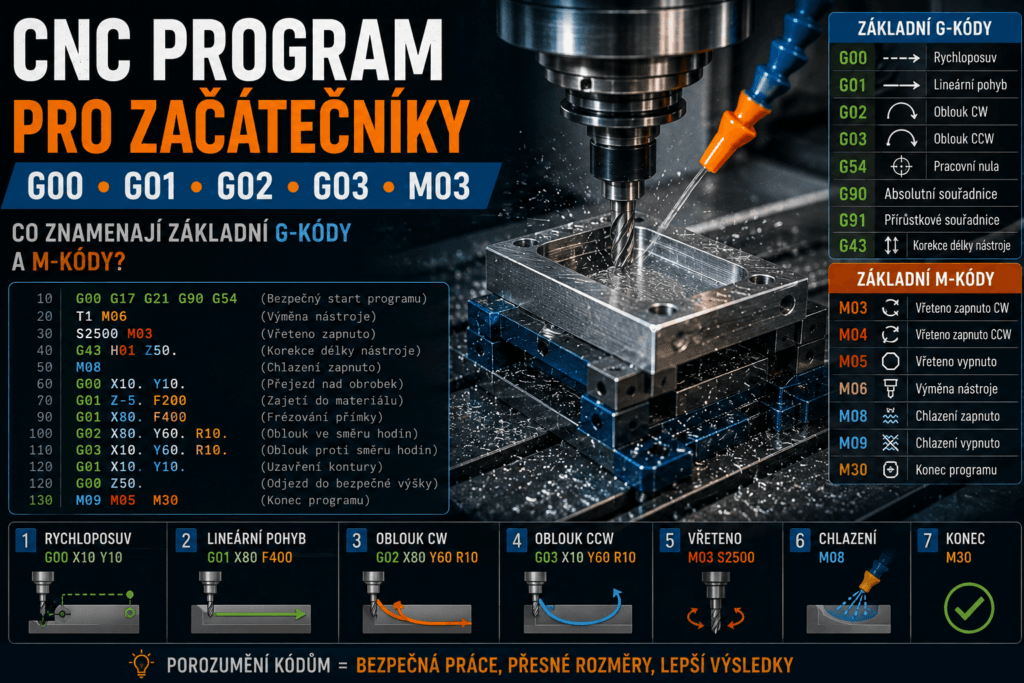
Místo několika řádků pro každý jednotlivý otvor lze jedním příkazem definovat celý pohyb v ose Z a potom pouze zadávat další souřadnice X a Y.
Vrtací cyklus neřeší technologii za nás. Pouze zjednodušuje zápis opakovaného pohybu. Stále musíme správně určit nástroj, hloubku, posuv, bezpečné roviny a způsob odvodu třísek.
Co všechno může na výkresu znamenat „otvor“?
Než začneme řešit G81 nebo G83, musíme nejprve pochopit samotný výrobní požadavek.
Na výkresu se můžeme setkat například s:
- průchozím otvorem,
- slepým otvorem,
- přesným otvorem pro výstružník,
- otvorem se závitem,
- válcovým zahloubením,
- kuželovým zahloubením pro hlavu šroubu,
- navrtáním,
- otvorem s předepsanou tolerancí nebo drsností.
Každý z těchto prvků může vyžadovat jiný technologický postup.
Například otvor označený pouze Ø8 nemusí být totéž jako přesný otvor Ø8 H7.
První může být vhodné jednoduše vyvrtat. Druhý může vyžadovat předvrtání a následné vystružení.
Nejdříve čteme výkres, až potom vybíráme cyklus
Před vytvořením programu si zjistíme minimálně:
- průměr otvoru,
- počet otvorů,
- jejich polohu,
- hloubku,
- zda jsou průchozí nebo slepé,
- požadovanou toleranci,
- zda následuje závit nebo zahloubení,
- materiál součásti.
Pokud si nejste jistí způsobem čtení kót, tolerancí nebo označení závitů, podrobně je vysvětlujeme v článku Jak číst technický výkres.
Jak může vypadat běžný technologický postup otvoru?
U jednoduchého závitového otvoru může být postup například:
- navrtání nebo vytvoření krátkého zaváděcího zahloubení,
- vrtání otvoru pro závit,
- sražení nebo zahloubení vstupní hrany,
- řezání závitu závitníkem.
U přesného hladkého otvoru může být postup jiný:
- navrtání,
- předvrtání,
- vyvrtání nebo dokončovací vrtání,
- vystružení.
Neexistuje tedy jeden „vrtací program“ použitelný pro všechny otvory.
Proč se před vrtáním někdy navrtává?
Krátký tuhý navrtávací nebo srážecí nástroj může vytvořit přesné počáteční místo pro další vrták.
To může pomoci:
- přesněji určit polohu otvoru,
- omezit sklouznutí některých vrtáků po povrchu,
- vytvořit vstupní sražení,
- zlepšit podmínky pro následný závit.
U moderních krátkých tuhých vrtáků nemusí být samostatné navrtání vždy nutné. Rozhoduje konkrétní nástroj, povrch obrobku a požadovaná přesnost.
G81 – základní vrtací cyklus
G81 patří mezi nejjednodušší vrtací cykly.
Typický princip je:
- stroj se přesune na polohu otvoru,
- rychle se přiblíží k definované R rovině,
- pracovním posuvem vrtá do zadané hodnoty Z,
- po dosažení hloubky vrták vyjede zpět,
- program pokračuje na další pozici.
Jednoduchý výukový zápis může vypadat například:
G99 G81 Z-12. R2. F180.Čísla jsou pouze ilustrační. Důležitá je struktura.
- G81 – základní vrtací cyklus,
- Z-12 – konečná poloha špičky vrtáku,
- R2 – R rovina 2 mm nad pracovní nulou Z0,
- F180 – pracovní posuv,
- G99 – způsob návratu mezi jednotlivými otvory na běžném řízení tohoto typu.
Co je R rovina?
R rovina je důležitá pro bezpečný a současně rychlý vrtací cyklus.
Představme si, že horní plocha výrobku je:
Z0
a nastavíme:
R2.
Vrták se mezi pracovním pohybem a rychloposuvem pohybuje vzhledem k této definované rovině.
Pokud je R rovina příliš vysoko, výroba může být zbytečně pomalá.
Pokud je příliš nízko, může vrták při přesunu mezi otvory narazit do:
- vyvýšené části výrobku,
- upínky,
- schodu na polotovaru,
- jiné překážky.
Bezpečná výška proto není pouze číslo, které se mechanicky kopíruje z předchozího programu.
G98 a G99: kam se má vrták vracet?
U vrtacích cyklů se často setkáme s příkazy G98 a G99.
Na běžném frézovacím řízení typu Fanuc/Haas lze princip zjednodušit takto:
G98
Po dokončení otvoru se nástroj vrátí do původní výšky, ve které se nacházel před zahájením cyklu.
To může být užitečné, pokud je mezi otvory překážka.
G99
Nástroj se vrací pouze do zadané R roviny.
Pokud jsou všechny otvory na jedné rovné ploše a mezi nimi nic nepřekáží, může to výrazně zkrátit zbytečné pohyby v ose Z.
Kdy může být G99 nebezpečné?
Představme si několik otvorů rozmístěných kolem vysokého nálitku.
R rovinu nastavíme na Z2.
Vrták po prvním otvoru vyjede pouze 2 mm nad povrch a rychloposuvem se začne přesouvat k dalšímu místu.
Pokud mu v cestě stojí 20 mm vysoký nálitek, máme problém.
V takové situaci může být vhodná vyšší bezpečná rovina nebo návrat pomocí G98.
Programátor tedy musí znát nejen polohy otvorů, ale také prostor mezi nimi.
Jak G81 zjednoduší sérii otvorů?
Představme si čtyři otvory na souřadnicích:
- X20 Y20,
- X80 Y20,
- X80 Y50,
- X20 Y50.
Bez cyklu bychom museli pro každý otvor znovu zapisovat pohyb dolů a nahoru.
S G81 může výukový program vypadat zjednodušeně takto:
G00 X20. Y20. G99 G81 Z-12. R2. F180. X80. Y20. X80. Y50. X20. Y50. G80Po aktivaci G81 se vrtací operace provede v každé další zadané poloze.
Proto stačí měnit X a Y.
G80 – jeden krátký řádek, na který nesmíme zapomenout
G80 ruší aktivní opakovací cyklus.
Je velmi důležité si uvědomit, že G81 je modální.
Dokud cyklus nezrušíme, další změna polohy může vyvolat nové vrtání.
Po posledním otvoru proto obvykle následuje:
G80Teprve potom pokračujeme další částí programu.
G82 – cyklus s prodlevou
G82 je podobný základnímu vrtacímu cyklu, ale umožňuje přidat prodlevu na konci pracovního zdvihu.
Na běžném řízení lze čas prodlevy definovat adresou P.
Cyklus se může používat například při některých operacích:
- navrtávání,
- zahlubování,
- spotfacingu,
- tam, kde technologický postup vyžaduje krátké setrvání nástroje ve spodní poloze.
Neznamená to, že G82 je automaticky „příkaz pro zahloubení“. Je to obecný cyklus s prodlevou a skutečná operace závisí na použitém nástroji.
Proč může být prodleva užitečná?
Při některých dokončovacích nebo zahlubovacích operacích může být potřeba, aby nástroj krátce zůstal ve spodní poloze a dokončil celý obvod.
Bez technologického důvodu ale není vhodné prodlevu přidávat automaticky.
Nástroj se během ní stále může otáčet v kontaktu s materiálem a u nevhodné operace by zbytečně vytvářel teplo nebo stopu na povrchu.
G83 – vrtání po krocích
Při hlubším vrtání se začíná výrazněji řešit odvod třísek.
Vrták pracuje uvnitř otvoru a vznikající tříska musí projít drážkami nástroje ven.
Pokud se otvor zaplní třískami, může dojít k:
- výraznému zvýšení řezných sil,
- poškození stěny otvoru,
- ucpání drážek vrtáku,
- přehřátí,
- zlomení nástroje.
Právě pro takové situace se používá například G83.
Jak funguje G83?
G83 rozděluje vrtání na několik dílčích záběrů.
Zjednodušeně může probíhat takto:
- vrták zajede o první část hloubky,
- vyjede a pomůže uvolnit třísku,
- vrátí se do otvoru,
- pokračuje další část,
- postup opakuje až do konečné hloubky.
Na některých systémech lze konstantní velikost jednoho záběru zadat například pomocí adresy Q.
Výukový zápis:
G99 G83 Z-30. R2. Q5. F120.může znamenat vrtání do Z-30 s postupnými záběry po 5 mm.
Přesná syntaxe se musí ověřit pro konkrétní řízení.
Proč G83 nepoužívat automaticky na každý otvor?
Časté úplné vyjíždění z otvoru prodlužuje čas cyklu.
U krátkého otvoru s dobře odváděnými třískami může být jednoduchý G81 výrazně efektivnější.
Volba mezi G81 a G83 proto závisí například na:
- poměru hloubky otvoru a průměru vrtáku,
- materiálu,
- geometrii vrtáku,
- tvaru vznikajících třísek,
- přívodu procesní kapaliny,
- doporučení výrobce nástroje.
Není správné řídit se pouze pravidlem „hlubší otvor = vždy G83“.
G73 a G83 nejsou stejné
Na některých běžných CNC systémech se setkáme také s G73 pro rychlejší přerušované vrtání.
Zásadní rozdíl spočívá ve způsobu odskoku a návratu nástroje mezi jednotlivými záběry.
G83 zpravidla umožňuje výraznější vyjetí pro odvod třísek, zatímco G73 používá kratší pohyby a může být rychlejší tam, kde není potřeba vrták úplně vytahovat.
Výběr opět závisí na:
- hloubce,
- materiálu,
- třísce,
- vrtáku,
- chlazení.
Kdy je otvor vlastně „hluboký“?
Samotných 30 mm nám nic neřekne.
Otvor hluboký 30 mm je něco jiného pro vrták Ø20 a něco úplně jiného pro vrták Ø3.
Proto se často pracuje s poměrem:
hloubka / průměr vrtáku
Například:
- Ø10 × hloubka 20 mm = 2×D,
- Ø10 × hloubka 50 mm = 5×D,
- Ø10 × hloubka 100 mm = 10×D.
S rostoucím poměrem se zvyšují nároky na:
- odvod třísek,
- chlazení,
- vedení vrtáku,
- stabilitu procesu.
Moderní vrták s vnitřním chlazením může situaci změnit
Moderní karbidové vrtáky mohou přivádět procesní kapalinu přímo skrz nástroj až k řezné hraně.
Kapalina potom:
- chladí břit,
- pomáhá vytlačovat třísky ven,
- umožňuje stabilnější vrtání větších hloubek.
Proto nelze cyklus volit pouze podle hloubky otvoru.
Nástroj s účinným vnitřním chlazením může zvládat jinou strategii než běžný spirálový vrták s vnějším přívodem kapaliny.
Více o významu správného přívodu procesní kapaliny najdete v článku Chladicí kapaliny při obrábění.
Hloubka průchozího otvoru není automaticky tloušťka materiálu
Toto je jeden z velmi důležitých praktických detailů.
Řekněme, že destička má tloušťku:
10 mm
a vrtáme ji klasickým spirálovým vrtákem.
Pokud špičku vrtáku naprogramujeme přesně na Z-10, neznamená to automaticky, že bude v celé tloušťce vytvořen otvor o plném jmenovitém průměru.
Důvodem je kuželovitá špička vrtáku.
Nejdříve materiálem projde samotný hrot a až následně celý průměr řezných hran.
Proč musí vrták projít pod spodní plochu?
Pro skutečně průchozí otvor musí být konečná poloha špičky dostatečně hluboko pod spodním povrchem.
Potřebná hodnota závisí na:
- průměru vrtáku,
- vrcholovém úhlu,
- požadovaném výstupu otvoru,
- bezpečné vzdálenosti od přípravku.
Proto není správné používat univerzální pravidlo:
„K tloušťce vždy přidej 2 mm.“
U malého vrtáku to může být zbytečně mnoho a u velkého naopak málo.
Pozor na paralelky a svěrák
Jakmile vrták pokračuje pod spodní plochu součásti, musí tam být volný prostor.
Program může být dokonale napsaný a přesto zlomit vrták, pokud pod otvorem leží:
- paralelní podložka,
- čelist přípravku,
- upínací deska.
Kontrola upnutí tedy patří přímo k přípravě vrtacího programu.
Slepý otvor je jiný problém
U slepého otvoru vrták nemá projít skrz součást.
Musíme proto vědět, co přesně znamená kóta hloubky na výkresu.
Může se vztahovat například k:
- válcové části otvoru,
- celkové hloubce až ke špičce,
- hloubce závitu.
Tyto hodnoty nejsou automaticky stejné.
Technolog musí výkres správně interpretovat a zohlednit skutečnou geometrii nástroje.
Zahlubování otvoru
Po vrtání může následovat zahloubení.
Nejčastějšími důvody jsou:
- uložení hlavy šroubu,
- odstranění ostré hrany,
- vytvoření vstupu pro závitník,
- technologická nebo montážní funkce.
Kuželové zahloubení
Typicky se používá pro zápustné šrouby nebo sražení vstupní hrany.
Válcové zahloubení
Vytváří rovné dno a prostor například pro válcovou hlavu šroubu.
Každé vyžaduje jiný nástroj a případně jinou strategii.
Proč je zahloubení snadné udělat příliš velké?
U kuželového zahlubovacího nástroje se průměr mění s hloubkou.
Malá chyba v ose Z proto může znamenat viditelnou změnu výsledného průměru zahloubení.
Proto je důležité:
- správně změřit délku nástroje,
- ověřit Z0,
- kontrolovat první kus,
- případnou korekci provádět po malých hodnotách.
Otvor pro závit není stejně velký jako závit
Chceme-li vytvořit například závit M6 × 1, nevyvrtáme před závitováním otvor Ø6 mm.
Závitník potřebuje materiál, do kterého vytvoří profil závitu.
Pro základní orientaci se u běžného metrického závitu často používá jednoduchá pomůcka:
průměr předvrtání ≈ jmenovitý průměr závitu − stoupání
Například:
| Závit | Stoupání | Orientační předvrtání |
|---|---|---|
| M6 × 1 | 1,0 mm | přibližně Ø5,0 mm |
| M8 × 1,25 | 1,25 mm | přibližně Ø6,75 mm, v praxi běžně Ø6,8 mm |
| M10 × 1,5 | 1,5 mm | přibližně Ø8,5 mm |
Jde ale pouze o základní orientaci.
Skutečný průměr se volí podle:
- typu závitníku,
- požadované tolerance závitu,
- materiálu,
- zda závit řežeme nebo tváříme,
- doporučení výrobce nástroje.
Řezací a tvářecí závitník nejsou totéž
Klasický řezací závitník odebírá materiál a vytváří třísky.
Tvářecí závitník profil závitu vytváří plastickou deformací materiálu bez klasických řezných třísek.
To znamená, že potřebují:
- jiný průměr předvrtání,
- jiné podmínky mazání,
- vhodný materiál obrobku.
Zaměnit předvrtání pro řezací a tvářecí závitník může vést k výraznému přetížení nástroje nebo k nevyhovujícímu závitu.
G84 – závitování na CNC
Pro běžné řezání pravého závitu závitníkem se na mnoha frézovacích CNC systémech používá cyklus G84.
Princip je výrazně náročnější než u běžného vrtání.
Závitník se totiž nemůže do otvoru pohybovat libovolnou rychlostí.
Jeho pohyb v ose Z musí přesně odpovídat:
- otáčkám vřetena,
- stoupání závitu.
Proč musí být posuv a otáčky synchronizované?
Vezměme závit:
M6 × 1
Stoupání 1 mm znamená, že při jedné úplné otáčce musí závitník postoupit v axiálním směru právě o:
1 mm.
Pokud se vřeteno otočí 500krát za minutu, musí při synchronizovaném závitování s posuvem za minutu odpovídat axiální pohyb:
500 × 1 = 500 mm/min.
V metrickém režimu G94 tedy pro tento jednoduchý příklad:
S500 → F500
Stejný princip platí pro jiné stoupání.
Příklad M8 × 1,25
Pokud zvolíme:
S400
a závit má stoupání:
1,25 mm
pak:
F = 400 × 1,25 = 500 mm/min.
Tato vazba není otázkou odhadu.
Pokud by se osa Z a vřeteno pohybovaly v nesprávném poměru, závitník by byl nucený:
- natahovat se,
- stlačovat se,
- nebo měnit skutečné stoupání závitu.
Výsledkem může být poškozený závit nebo zlomený nástroj.
Co je rigid tapping?
Moderní CNC stroje často podporují takzvané rigid tapping, tedy pevně synchronizované závitování.
Řídicí systém přesně koordinuje:
- úhlovou polohu a otáčky vřetena,
- pohyb osy Z.
Po dosažení požadované hloubky:
- vřeteno zpomalí a změní směr,
- osa Z současně obrátí pohyb,
- závitník vyjede po právě vytvořeném závitu ven.
Celý pohyb proto musí být velmi přesně synchronizovaný.
Jednoduchý výukový příklad G84
Pro závit M6 × 1 může princip zápisu na některých běžných řízeních vypadat například:
S500 G99 G84 Z-12. R2. F500.Opět jde pouze o výukovou ukázku.
Konkrétní řízení může mít odlišné požadavky na:
- spuštění vřetena,
- aktivaci rigid tappingu,
- režim posuvu,
- další parametry cyklu.
Před skutečným použitím se vždy vychází z dokumentace konkrétního stroje.
G84 je také modální cyklus
Stejně jako u G81 můžeme po aktivaci cyklu zadávat další polohy otvorů.
Například:
G99 G84 X20. Y20. Z-12. R2. F500. X80. Y20. X80. Y50. X20. Y50. G80Stroj postupně vytvoří závity ve všech čtyřech pozicích.
Po posledním otvoru opět cyklus zrušíme pomocí:
G80Co se stane, když má závitník špatné stoupání?
Program očekává M6 × 1, ale ve stroji je například jiný závitník.
Řídicí systém to nemusí automaticky vědět.
Pokud program použije posuv odpovídající stoupání 1 mm a fyzický nástroj má jiné stoupání, vznikne okamžitý mechanický konflikt.
Proto je při závitování mimořádně důležité ověřit:
- správný nástroj v zásobníku,
- správné stoupání,
- správný průměr předvrtání,
- správné otáčky a posuv.
Proč se závitníky lámou?
Příčin může být mnoho.
Mezi časté patří:
- příliš malý otvor před závitováním,
- nesprávná synchronizace,
- špatný posuv,
- nedostatečné mazání,
- ucpání třískami,
- příliš hluboké závitování do slepého otvoru,
- opotřebený závitník,
- špatné vyrovnání nebo házení nástroje.
Závitník má poměrně složitý profil a může být citlivější na přetížení než jednoduchý vrták.
Slepý závit vyžaduje rezervu na dně otvoru
Představme si výkres požadující slepý závit hluboký 15 mm.
Není správné automaticky vyvrtat otvor pouze přesně do 15 mm a potom závitník poslat do stejné hloubky.
Potřebujeme zohlednit:
- špičku předvrtávacího vrtáku,
- náběhovou část závitníku,
- prostor pro třísky,
- bezpečnou rezervu proti nárazu do dna.
Hloubka vrtaného otvoru proto bývá větší než požadovaná účinná délka závitu.
Proč nemá závitník závit až úplně od špičky?
Na začátku závitníku se nachází náběhová část.
První zuby nemají okamžitě plný profil závitu.
Proto musí nástroj zajet hlouběji než samotná požadovaná délka plně vytvořeného závitu.
Konkrétní rozdíl závisí na typu závitníku.
Právě u slepých otvorů je tato informace zásadní.
Závitník do slepého a průchozího otvoru může být jiný
Výrobci nabízejí různé geometrie podle toho, kam mají být třísky vedeny.
U průchozího otvoru lze třísku některými typy závitníků tlačit před nástroj.
U slepého otvoru potřebujeme třísku zpravidla dostávat ven směrem ze vznikajícího závitu.
Volba nástroje tedy souvisí i s tím, zda otvor končí dnem.
Proč před závitováním srazit hranu?
Malé vstupní sražení může:
- pomoci závitníku správně naběhnout,
- odstranit ostrou hranu,
- zlepšit výsledný vzhled závitu,
- usnadnit následnou montáž šroubu.
Proto technologický postup často obsahuje před G84 ještě samostatnou operaci srážecím nebo zahlubovacím nástrojem.
Co když nechceme závit řezat závitníkem?
CNC stroj může vytvořit vnitřní závit také jinými metodami.
Například:
- tvářecím závitníkem,
- závitovou frézou,
- u soustruhu závitovým nožem.
Každá metoda má jiné výhody.
Závitová fréza
Závitová fréza vytváří závit pomocí kruhové a šroubovicové dráhy.
Výhodou může být například:
- menší riziko, že při zlomení zůstane masivní závitník zaklíněný v otvoru,
- možnost některých korekcí průměru závitu,
- použití jednoho nástroje pro více průměrů se stejným stoupáním podle konkrétní konstrukce nástroje.
Programování je ale složitější než jednoduché G84.
Vrtání a závitování není jen programování
CNC program může mít správnou syntaxi a cyklus může být správně definován.
Výsledek ale stále závisí na:
- řezném nástroji,
- materiálu,
- otáčkách,
- posuvu,
- chlazení,
- upnutí,
- stavu stroje.
Pokud vrták vytváří nevhodnou třísku nebo se přehřívá, samotná změna G81 na G83 nemusí problém kompletně vyřešit.
Co může prozradit tříska z vrtání?
Při stabilním vrtání si lze všímat:
- zda třísky pravidelně opouštějí otvor,
- zda vycházejí oběma drážkami vrtáku,
- zda nejsou neobvykle dlouhé,
- zda se náhle nezměnila jejich barva nebo tvar.
Pokud tříska přestane z otvoru vycházet a současně roste zatížení vřetena, může být otvor nebo vrták ucpaný.
Více o diagnostice podle třísky najdete v článku Jak vzniká tříska při obrábění a co její tvar prozradí o výrobě.
Jak opotřebení vrtáku ovlivní otvor?
Opotřebený vrták může způsobit například:
- horší průměr otvoru,
- vyšší řezné síly,
- horší povrch,
- větší otřep na výstupu,
- horší přímost,
- problémy s odvodem třísek.
Pokud se výsledek během série postupně zhoršuje, je potřeba zkontrolovat i skutečný stav nástroje.
Co je vystružování?
Pokud vrtaný otvor potřebuje vyšší rozměrovou nebo povrchovou kvalitu, může následovat vystružování.
Výstružník odebírá pouze relativně malou vrstvu materiálu.
Předchozí otvor proto musí mít správný přídavek.
Příliš malý přídavek může způsobit, že výstružník téměř neřeže.
Příliš velký jej naopak zbytečně zatěžuje.
Konkrétní hodnotu je potřeba určit podle průměru, materiálu a doporučení výrobce nástroje.
Vrtání vs. vyvrtávání
Pojmy se někdy zaměňují.
Vrtání vytváří otvor nástrojem, který má vlastní průměr.
Vyvrtávání obvykle dále obrábí již existující otvor jednobřitým nebo jiným vyvrtávacím nástrojem.
Vyvrtávání může být vhodné pro:
- přesnější průměr,
- korekci polohy otvoru,
- větší průměry,
- lepší geometrii otvoru.
CNC řízení může pro vyvrtávání používat další speciální cykly, například G85, G86, G89 nebo jiné podle konkrétního systému.
Jak vybrat mezi G81, G82 a G83?
| Cyklus | Zjednodušený princip | Typické použití |
|---|---|---|
| G81 | Souvislý pracovní pohyb do hloubky a návrat | Běžné jednodušší vrtání |
| G82 | Podobný G81, ale s možností prodlevy dole | Navrtání, zahloubení nebo operace vyžadující prodlevu |
| G83 | Vrtání rozdělené do více kroků s vyjížděním | Hlubší otvory a náročnější odvod třísek |
| G84 | Synchronizované řezání závitu | Pravý vnitřní závit závitníkem na běžném systému |
Tabulka je zjednodušeným přehledem. Skutečný výběr musí odpovídat konkrétnímu nástroji a stroji.
Kompletní příklad: čtyři závitové otvory M6
Představme si součást se čtyřmi závitovými otvory M6 × 1.
Pro výuku rozdělíme výrobu do tří operací:
- navrtání,
- vrtání otvoru pro závit,
- závitování.
Budeme předpokládat polohy:
- X20 Y20,
- X80 Y20,
- X80 Y50,
- X20 Y50.
Výukový program je pouze ukázkou logiky pro běžné řízení. Není určen k přímému spuštění na skutečném CNC stroji.
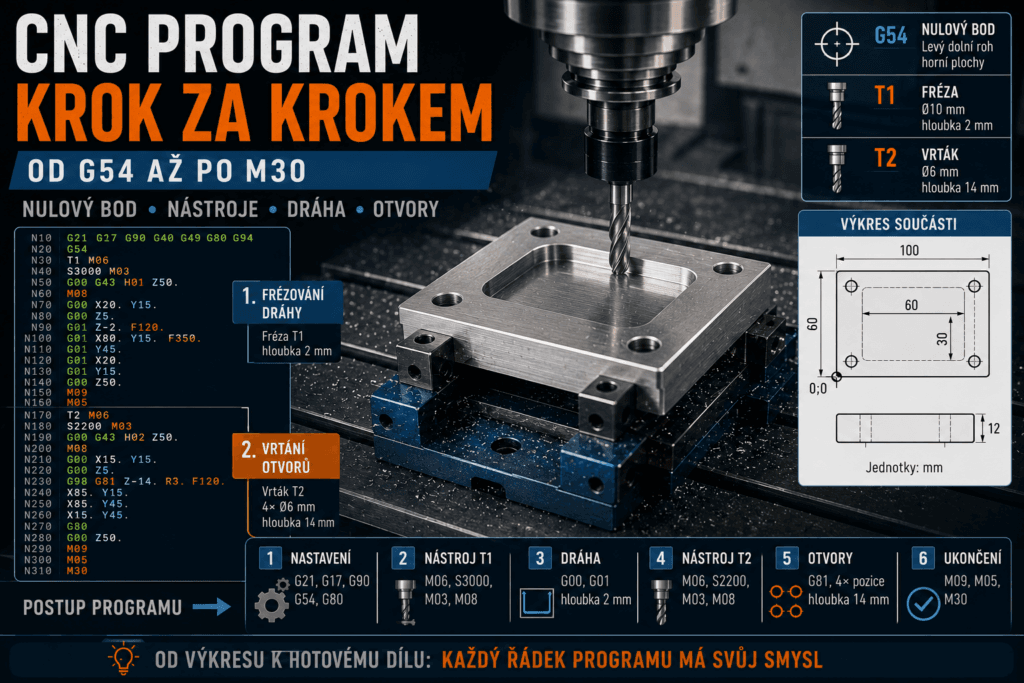
% O1201 (4X ZAVIT M6) N10 G21 G17 G90 G40 G49 G80 G94 N20 G54 (T1 - NAVRTAVAK) N30 T1 M06 N40 S3000 M03 N50 G00 G43 H01 Z50. N60 M08 N70 G00 X20. Y20. N80 G99 G82 Z-1.5 R2. F150. P0.2 N90 X80. Y20. N100 X80. Y50. N110 X20. Y50. N120 G80 N130 G00 Z50. N140 M09 N150 M05 (T2 - VRTÁK PRO M6) N160 T2 M06 N170 S2500 M03 N180 G00 G43 H02 Z50. N190 M08 N200 G00 X20. Y20. N210 G99 G81 Z-15. R2. F180. N220 X80. Y20. N230 X80. Y50. N240 X20. Y50. N250 G80 N260 G00 Z50. N270 M09 N280 M05 (T3 - ZAVITNIK M6X1) N290 T3 M06 N300 G00 G43 H03 Z50. N310 M08 N320 G00 X20. Y20. N330 S500 N340 G99 G84 Z-12. R2. F500. N350 X80. Y20. N360 X80. Y50. N370 X20. Y50. N380 G80 N390 G00 Z50. N400 M09 N410 M05 N420 M30 %Co tento program dělá?
Program můžeme převést do běžné řeči.
Operace 1
Navrtávacím nástrojem připraví všechny čtyři pozice.
Operace 2
Vymění nástroj za vrták a vytvoří otvory vhodné pro následné závitování.
Operace 3
Vymění nástroj za závitník M6 × 1 a pomocí synchronizovaného cyklu vytvoří čtyři závity.
V reálné technologii může být vhodné mezi vrtání a závitování vložit ještě například samostatné sražení vstupu.
Proč jsme v příkladu použili G81 a ne G83?
Protože chceme ukázat jednoduchou logiku a předpokládáme otvor, u kterého konkrétní vrták a technologie umožní souvislé vrtání.
Pokud by byl otvor výrazně hlubší nebo byly problémy s třískami, mohla by druhá operace vypadat například:
G99 G83 Z-30. R2. Q4. F120.To ale není automaticky lepší řešení. Záleží na konkrétní technologii.
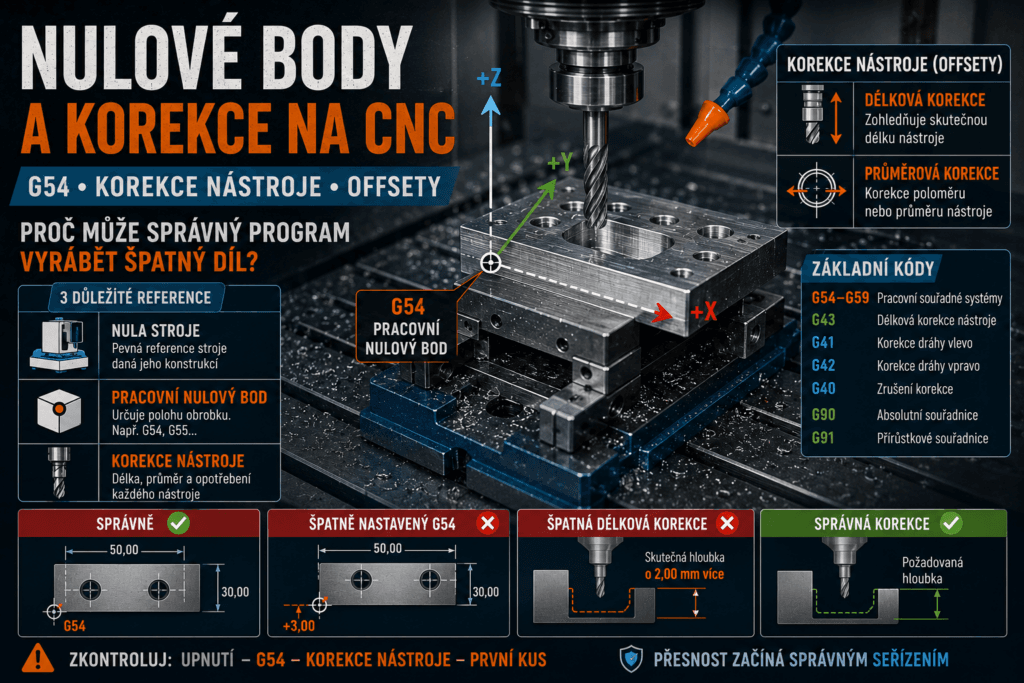
Co je na našem ukázkovém programu nejrizikovější?
Není to samotný G81 nebo G84.
Největší problém může vzniknout, pokud:
- je špatně nastavené G54,
- je nesprávná délka H01, H02 nebo H03,
- ve stroji je jiný nástroj, než program očekává,
- je předvrtání příliš malé,
- je špatné stoupání závitníku,
- není správně nastavený posuv G84,
- je slepý otvor příliš mělký,
- vrták narazí pod výrobkem do přípravku.
Právě proto se nový program neověřuje pouze pohledem na syntax.
Kontrolní seznam před vrtáním
- Je správný průměr vrtáku?
- Je správně změřená jeho délka?
- Je vrták v dobrém stavu?
- Odpovídají otáčky a posuv materiálu?
- Je správně nastavena pracovní nula Z?
- Je R rovina bezpečná?
- Je pod průchozím otvorem dostatek prostoru?
- Funguje chlazení?
- Je zvolen vhodný cyklus pro hloubku a třísku?
Kontrolní seznam před závitováním
- Je skutečně použit správný závitník?
- Odpovídá stoupání programu?
- Má předvrtaný otvor správný průměr?
- Je otvor dostatečně hluboký?
- Je vstupní hrana správně připravena?
- Je zajištěno vhodné mazání nebo chlazení?
- Jsou otáčky a posuv přesně ve správném poměru?
- Podporuje stroj použitý způsob závitování?
- Je závitník nepoškozený?
Jak poznat problém už během prvního otvoru?
Operátor nebo seřizovač sleduje například:
- zvuk vrtání,
- zatížení vřetena,
- odvod třísek,
- proud chladicí kapaliny,
- stav nástroje po cyklu.
Náhlá změna zvuku nebo výrazně rostoucí zatížení není signál:
„Snad to ještě vydrží.“
Je to důvod proces bezpečně prověřit.
Jak kontrolovat hotový otvor?
Záleží na jeho požadavcích.
Kontrolovat můžeme například:
- průměr,
- hloubku,
- polohu,
- kolmost,
- závit,
- zahloubení,
- otřepy.
Pro běžné orientační měření lze použít posuvné měřidlo, ale přesný otvor může vyžadovat například:
- kalibr,
- dutinoměr,
- mikrometrické měření,
- souřadnicový měřicí stroj.
Základy správného měření najdete v článku Jak správně měřit posuvným měřidlem a mikrometrem.
Jak se kontroluje závit?
Ve výrobě se pro kontrolu vnitřního závitu často používají závitové kalibry.
Typický systém pracuje s:
- stranou GO, která má správným závitem projít,
- stranou NO-GO, která podle předepsaného pravidla projít nemá.
Kontrola tedy není jen o tom, zda lze do otvoru našroubovat náhodný šroub ze zásuvky.
Šroub není přesný měřicí kalibr.
Proč může být první závit dobrý a desátý špatný?
Závitník se během výroby opotřebovává.
Současně se může měnit:
- stav řezných hran,
- tvorba třísek,
- mazání,
- zatížení nástroje.
Proto má i závitník stanovenou nebo sledovanou životnost.
Čekat na jeho úplné zlomení bývá velmi drahý způsob řízení výroby.
Proč je zlomený závitník tak nepříjemný?
Závitník je tvrdý nástroj a může se zlomit uvnitř již téměř hotové součásti.
Odstranění může být velmi obtížné.
Podle situace může vyžadovat:
- speciální mechanické vyjmutí,
- elektroerozivní odstranění,
- nebo v nejhorším případě vyřazení celé součásti.
U drahého výrobku může mít jeden zlomený závitník mnohem vyšší náklad než cena samotného nástroje.
Operátor nemá řešit každý problém změnou posuvu
Pokud vrták nebo závitník nefunguje správně, příčina může být v:
- nástroji,
- upnutí,
- materiálu,
- chlazení,
- programu,
- předchozí operaci.
Bez oprávnění proto není správné náhodně měnit například:
- S,
- F,
- Q,
- hloubku Z.
Nejdříve je potřeba určit příčinu.
Kdo řeší vrtání a závitování ve výrobě?
CNC operátor
Operátor sleduje skutečný průběh série.
Kontroluje:
- stav otvorů,
- závity podle kontrolního plánu,
- třísky,
- nástroje,
- chlazení.
CNC seřizovač
Seřizovač propojuje program se skutečným strojem.
Ověřuje například:
- správné nástroje,
- jejich délkové korekce,
- nulový bod,
- první bezpečné spuštění,
- výsledek první součásti.
CNC programátor
Programátor nebo technolog vybírá vhodnou posloupnost operací a vytváří odpovídající program.
Musí rozhodnout například:
- který otvor navrtat,
- který vrtat přímo,
- kde použít přerušovaný cyklus,
- jak vytvořit závit,
- jak bezpečně přejezdit mezi jednotlivými místy.
Jak se vrtací cykly nejlépe naučit?
Začněte jedním jednoduchým otvorem.
Na simulátoru nebo pod dohledem zkušeného pracovníka sledujte:
- počáteční Z polohu,
- R rovinu,
- pohyb pracovním posuvem do Z,
- návrat nástroje,
- rozdíl mezi G98 a G99.
Potom přidejte několik otvorů.
Následně si porovnejte:
- G81,
- G83,
- a teprve potom G84.
U každého cyklu si položte stejnou otázku:
Co se fyzicky děje se špičkou nástroje od okamžiku, kdy stroj přijede na X a Y?
První cvičení: G81
Naprogramujte čtyři otvory v rozích obdélníku.
Použijte například:
- X10 Y10,
- X90 Y10,
- X90 Y50,
- X10 Y50.
Zkuste určit:
- bezpečnou počáteční výšku,
- R rovinu,
- konečnou Z hodnotu.
Druhé cvičení: G98 vs. G99
Mezi druhý a třetí otvor si představte překážku vysokou 15 mm.
Pokud je R rovina pouze 2 mm nad výrobkem:
Je bezpečné použít G99?
Právě takové jednoduché prostorové úvahy jsou důležitější než pouhé memorování názvu příkazu.
Třetí cvičení: vypočítejte posuv závitníku
Máme závit:
M10 × 1,5
a zvolené otáčky:
300 ot/min.
Při metrickém závitování v režimu posuvu za minutu:
F = stoupání × otáčky
tedy:
F = 1,5 × 300 = 450 mm/min.
Zkuste stejným způsobem spočítat M8 × 1,25 při 600 ot/min.
Výsledek:
F750 mm/min.
Nejčastější otázky o vrtacích cyklech CNC
Co znamená G81?
Na běžných CNC frézovacích řízeních jde o základní opakovací vrtací cyklus.
Co znamená G82?
Jde o cyklus podobný G81, který umožňuje prodlevu ve spodní poloze. Může se používat například u některých navrtávacích nebo zahlubovacích operací.
Co znamená G83?
Jde o vrtací cyklus s postupným vrtáním po dílčích záběrech, který se používá zejména tam, kde je potřeba zlepšit odvod třísek z hlubšího otvoru.
Co znamená G84?
Na běžném frézovacím CNC řízení jde o cyklus pro řezání pravého vnitřního závitu závitníkem.
Co dělá G80?
Ruší aktivní opakovací cyklus.
Co znamená R v G81?
Určuje referenční rovinu vrtacího cyklu.
Co znamená Q v G83?
Na některých běžných řízeních určuje velikost jednotlivého dílčího záběru při přerušovaném vrtání.
Jaký je rozdíl mezi G98 a G99?
Na běžném frézovacím řízení G98 vrací po cyklu nástroj do původní počáteční výšky, zatímco G99 jej vrací do R roviny.
Je G83 vždy lepší než G81?
Ne. G83 může lépe pomoci s odvodem třísek u náročnějšího vrtání, ale přidává pohyby a prodlužuje cyklus. Cyklus se volí podle skutečné aplikace.
Musí se před vrtáním vždy navrtávat?
Ne. Záleží na použitém vrtáku, povrchu a požadované přesnosti.
Jak hluboko vrtat průchozí otvor?
Tak hluboko, aby celý potřebný průměr vrtáku prošel spodní plochou, ale současně nedošlo ke kolizi s přípravkem. Hodnota závisí i na geometrii špičky vrtáku.
Proč se pro M6 nevrtá otvor Ø6?
Závitník potřebuje materiál pro vytvoření profilu závitu. Pro M6 × 1 se u běžného řezaného závitu často používá předvrtání kolem Ø5 mm, ale přesná hodnota se řídí konkrétní technologií.
Jak se vypočítá posuv pro G84?
U metrického závitu v režimu posuvu za minutu lze pro rigid tapping použít vztah: stoupání závitu × otáčky vřetena.
Co když je závitník delší než předchozí?
Musí mít správně změřenou vlastní délkovou korekci. Programovaná Z poloha pak odpovídá skutečné špičce tohoto nástroje.
Proč se závitník může zlomit na dně slepého otvoru?
Otvor může být příliš mělký pro požadovanou délku závitu a náběhovou část závitníku nebo mohou být na dně nahromaděné třísky.
Lze závit vyrobit i bez G84?
Ano. Použít lze například závitovou frézu nebo jiné technologie podle stroje a výrobku.
Otvor je malý prvek, ale velké technologické téma
Vrtání vypadá jednoduše jen do chvíle, než začneme řešit skutečnou výrobu.
Musíme rozhodnout:
- jaký nástroj použít,
- zda otvor navrtávat,
- jak hluboko vrtat,
- zda použít G81 nebo přerušovaný cyklus,
- jak odvést třísky,
- zda otvor zahloubit,
- jak připravit předvrtání pro závit,
- jak synchronizovat závitník s vřetenem.
G81, G82, G83 nebo G84 nejsou kouzelné příkazy, které tyto otázky rozhodnou za nás.
Jejich hlavním úkolem je převést již zvolenou technologii do přehledné a opakovatelné sekvence pohybů stroje.
Pro začátečníka je nejdůležitější pochopit čtyři věci:
- Z určuje skutečnou konečnou polohu nástroje,
- R určuje důležitou rovinu cyklu,
- G98/G99 ovlivňují bezpečný návrat mezi otvory,
- G80 aktivní cyklus ukončí.
A u závitování přibývá ještě jedna zásadní vazba:
posuv musí odpovídat otáčkám a stoupání závitu.
Jakmile si dokážete každý vrtací cyklus představit jako skutečný pohyb nástroje uvnitř otvoru, přestane být G81 nebo G84 jen číslem z tabulky G-kódů.
Začne dávat technologický smysl.
Chcete se v CNC technice posunout dál? Prohlédněte si profil profese CNC operátor, navazující pozici CNC seřizovač, profesi CNC programátor nebo aktuální nabídky práce ve strojírenství.